
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Valset aluminiumsspole som kommer to prosent tung i hodeenden og én prosent lett ved bakenden koster langt mer enn én avvist spole. Beleggeren begynner å jage linjehastigheten for å holde herden, ovnen driver, og paneler kuttet fra motsatte ender av den samme spolen ender opp med en synlig fargeforskjell som ingen kan forklare kunden. Aluminiumsvalseverk setter målestokken, flatheten, camberen og overflatetilstanden som hver nedstrømsmaskin arver, og det er grunnen til at kveilkvalitet er et produksjonsproblem snarere enn en innkjøpsdetalj.
Konklusjonen først: et valseverk er en tykkelsesreduksjonsmaskin, men det en kjøper faktisk kjøper er repeterbarhet. En mølle som holder stramme toleranser på hver spole lar et belegg eller komposittlinje kjøre på en fast oppskrift. En mølle som ikke gjør hvert skift til en manuell korreksjonsøvelse. Sidene som følger forklarer hvordan varm-, kald- og folierulling er forskjellig, hvilke spolparametere som hører hjemme i en kjøpsspesifikasjon, og hvordan disse parametrene går gjennom belegg, laminering og panelbehandling.
Hva et aluminiumsvalseverk faktisk forandrer
Et valseverk passerer metall mellom ett eller flere par valser. Hver pass reduserer tykkelsen og omskriver samtidig kornstruktur, temperament, flathet og overflatetekstur. Varmvalsing starter fra en støpt plate ved omtrent 300 til 500 Celsius og bringer barren ned til en overføringsmåler. Kaldvalsing, vanligvis på en reverserings- eller tandemmølle, leverer den endelige tykkelsen sammen med de mekaniske egenskapene kunden bestilte. Folierulling bruker stablede ruller for å nå tykkelser målt i mikron, hvor overflatekvaliteten betyr mer enn styrke.
Andel av innkommende tykkelse fjernet i én omgang
Stolpene viser hvor mye av den innkommende tykkelsen som forsvinner i en enkelt passasje på hvert trinn, og forskjellene forklarer hvorfor nedstrømskjøpere bør behandle varmvalset og kaldvalset coil som forskjellige materialer i stedet for forskjellige størrelser av samme materiale. Varmvalsing fjerner en stor absolutt mengde metall per pass, men det etterlater en overflate som fortsatt bærer avleiring, rullemerker og et merkbart bredere bånd. Kaldvalsing fjerner mindre metall per passering i absolutte termer, men det er det stadiet hvor manometertoleranse og flathet faktisk skapes, og det er grunnen til at kaldvalset coil er det normale råmaterialet for belegg- og lamineringslinjer. Folierulling tar de største prosentvise reduksjonene av alle, men bare fordi remsen allerede er tynn og rullestabelen støtter den tett på begge sider. Når en spesifikasjon ganske enkelt sier kaldvalset uten å nevne en toleranseklasse, står møllen fritt til å levere hvor som helst innenfor det brede båndet, og belegningslinjen absorberer stille forskjellen gjennom skrot og omarbeiding.
Spoleparametere som bestemmer nedstrøms utbytte
Seks tall gjør mesteparten av skaden når de driver. Tabellen nedenfor viser dem med verdier en godt kontrollert mølle normalt kan ha, sammen med symptomet som vises på produksjonsgulvet når de beveger seg utenfor båndet.
| Parameter | Praktisk mål | Nedstrøms symptom når det driver |
|---|---|---|
| Måler toleranse | Innenfor 1 prosent av nominelt over spolen | Beleggvekt og herdeforskyvning, linjehastighet justert coil for coil |
| Krone | Under 1 prosent av stripebredden | Stripsporingsfeil, ujevnt lamineringstrykk, kantbølge |
| Flathet | Innenfor 10 I enheter | Rynker i akkumulatoren, riper på styreruller |
| Camber | Under 3 mm over 2 m lengde | Diagonaldrift på linjen, dårlig registrering på trykte finisher |
| Overflaterester | Under 20 mg per kvadratmeter olje | Tap av vedheft, blemmer etter herding, belegg tar av |
| Spole indre diameter og vekt | Tilpasset avviklingen og spindelen | Tilbakespolingsstopper, teleskopering, usikker håndtering |
Mål avvik over en rullende kampanje med ti spoler
De to linjene følger måleavvik over en kampanje på ti spoler, og formen på kurvene betyr mer enn noen enkelt avlesning. Den øvre linjen representerer en mølle som kjører lange kampanjer mellom rullbytte, slik at avviket starter innenfor toleranse og deretter klatrer jevnt etter hvert som arbeidsrullene slites og termisk krone bygges opp. Den nedre linjen tilhører en mølle som skifter ruller oftere, noe som holder avviket flatt og betyr at kunden mottar omtrent det samme produktet i coil ti som i coil en. En belegningslinje kan ikke se forskjellen mellom disse to møllene fra en enkelt prøve, fordi begge kan bestå innkommende inspeksjon på den første spolen i en kampanje. Forskjellen blir bare synlig i skraphastigheten over en måned, og det er grunnen til at innkommende inspeksjon bør prøve hodet, midten og halen av flere spoler hentet fra samme kampanje i stedet for å teste én spoler grundig.
Der rullet coil kommer inn i belegg- og lamineringslinjen
For de fleste arkitektoniske og transportapplikasjoner er ikke den rullede spolen det ferdige produktet. Den passerer først gjennom en belegningslinje: alkalisk rengjøring, et konverteringsbelegg, en primer, deretter et toppstrøk herdet i en ovn, med valgfri trykk eller filmlaminering før rekyl. Hvert av disse trinnene reagerer på metalloverflaten møllen leverte, som er den praktiske grunnen til at forbehandling er spesifisert så nøye på en moderne belegginstallasjon.
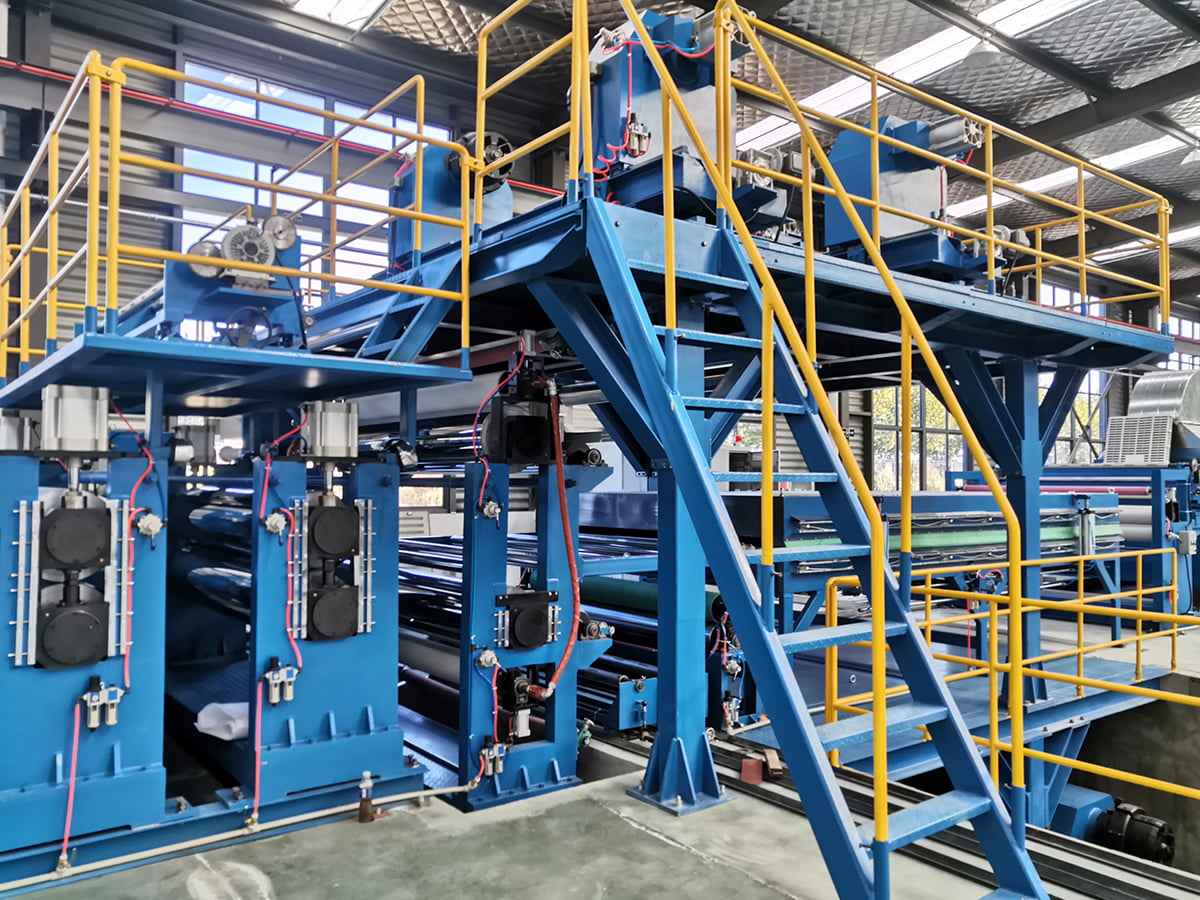
 Aluminium/stål Coil Coating and Printing Line Utstyr Tilbehør Se produkt →
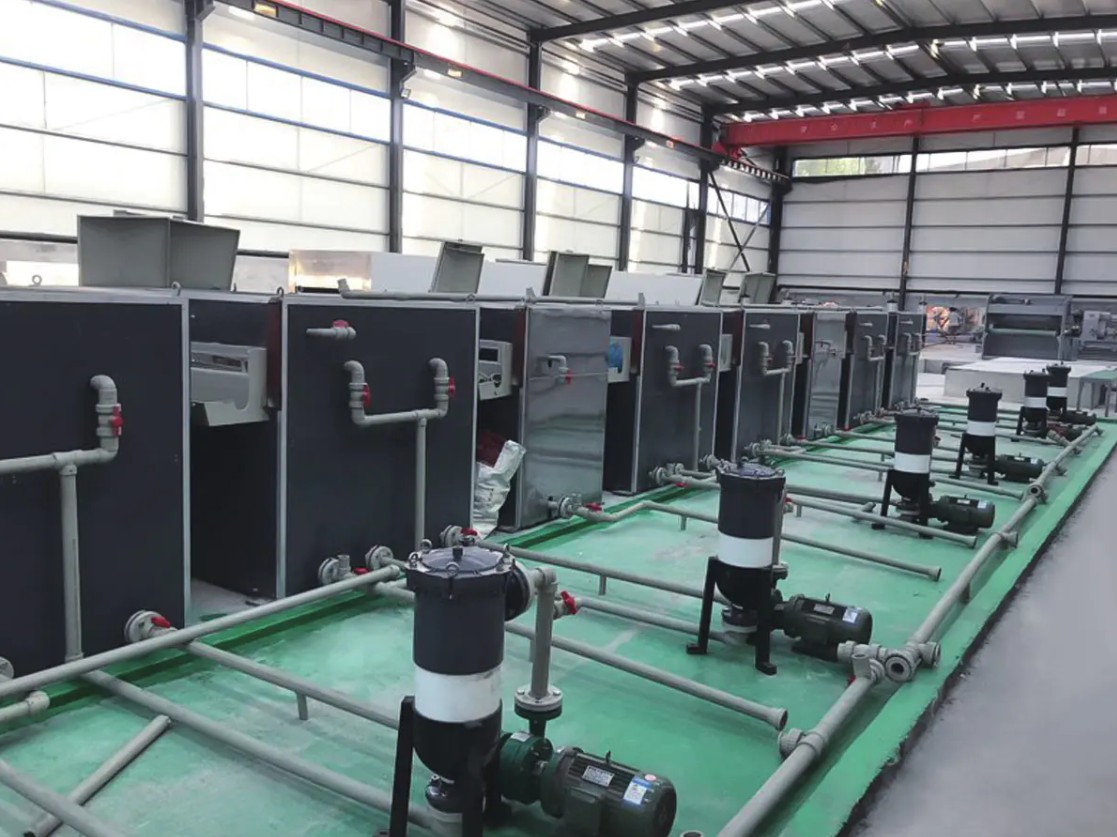
Gjenværende valseolje som et anlegg anses som helt akseptabelt for stempling, blir en adhesjonsrisiko i det øyeblikket spolen males. Overføring av emulsjon, oksidflekker og inkonsekvent ruhet viser seg som fuktfeil som en god rengjøringsseksjon kan skjule for en stund og deretter ikke kan skjule i det hele tatt når linjehastigheten øker. Dette er grunnen til at belegglinjespesifikasjonene vanligvis viser både kjemien til forbehandlingen og den innkommende overflaterenheten til spolen, siden en linje ikke kan kompensere for en overflate den aldri renser helt.
Spolerelaterte årsaker til nedetid på en belegningslinje
Kolonnediagrammet rangerer årsakene til at en spolebelegglinje stopper eller bremser, kun basert på årsaker som sporer tilbake til den innkommende spiralen i stedet for til selve linjen. Kantskader er den største enkeltbidragsyteren, fordi spolekanter danner den tynneste delen av tverrsnittet og bulkes lettest under håndtering og transport. Målevariasjon kommer på andreplass: hver ny spole med en annen gjennomsnittlig måler tvinger frem en ny hastighet og ovnssettpunkt, og overgangsspolene ender vanligvis som skrap. Overflaterester rangerer på tredjeplass og er den mest villedende av gruppen, siden spolen ser ren ut på gulvet og feilen vises først etter herding eller etter at det ferdige panelet er bøyd. Camber og wraps utgjør til sammen omtrent en fjerdedel av hendelsene, og begge er transport-, lagrings- og håndteringsproblemer like mye som de er rulleproblemer.
Fra belagt coil til ferdig komposittpanel
Når spolen er malt, laminerer en komposittpanellinje den til en kjerne og produserer den flate platen som brukes på fasader, skilting, transportinteriør og kledningssystemer. Brannklassifiserte produkter som A2- og B1-paneler krever en mineralfylt kjerne og et kontrollert limlag, og linjen må holde tykkelse og bindestyrke samtidig ved produksjonshastighet. Valseverkets bidrag blir indirekte på dette stadiet, men forblir synlig: ensartethet avgjør om begge skinnene laminerer med samme spenning, og flathet avgjør om det ferdige panelet fortsatt er flatt etter kjøleseksjonen. Hvis du veier utstyr alternativer, denne veiledningen på hvordan velge en produksjonslinje for metallkomposittpaneler med høy ytelse forklarer linjenivåavveiningene som ligger på toppen av spolekvaliteten.
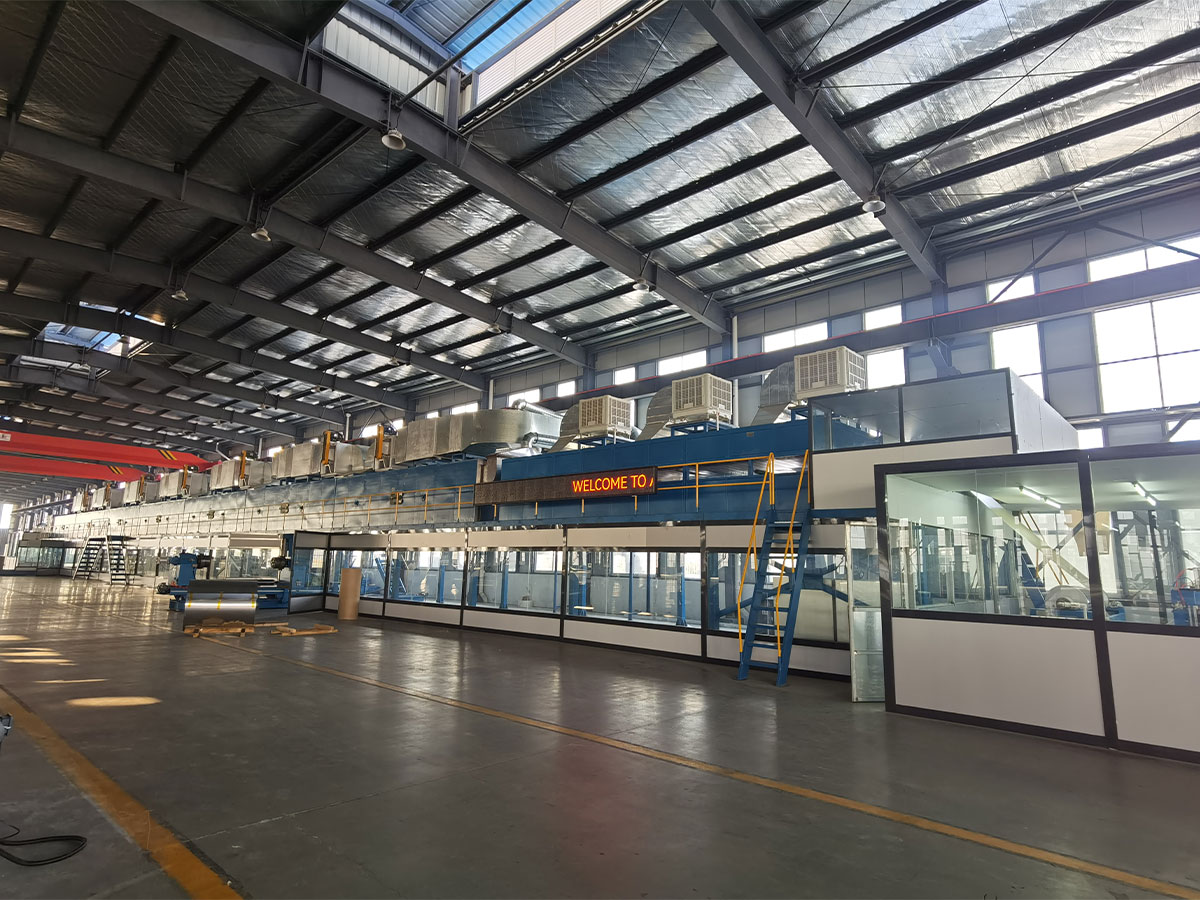
 A2 metall komposittpanel produksjonslinje I 2012 utviklet vi uavhengig A2 Metal Composite Panel Production Line, en andregenerasjons kontinuerlig lamineringslinje spesielt designet for å produsere Cl... Se produkt →
Praktisk erfaring på disse linjene peker på den samme konklusjonen igjen og igjen: kjøpere som låser spoletoleranser før linjen tas i bruk bruker sitt første år på å forbedre utbyttet, mens kjøpere som behandler spole som en vare bruker det på brannslukking. Det er billigere å avvise en kveil ved varer innover enn å avvise ferdig panel på en fasade.
Sammenligne spolekilder før du signerer
De fleste produsenter kjøper fra mer enn én kilde, og profilene er forskjellige på måter som kun vises under produksjonspress.
Spolekildeprofil på tvers av fem innkjøpskriterier
Radardiagrammet sammenligner to vanlige spolekilder på tvers av de fem kriteriene som betyr mest for en belegg eller lamineringslinje, med den ytre ringen som står for beste ytelse i klassen. Den mørkere formen er en integrert mølle som støper, valser og sender fra ett sted, og den scorer sterkt på sporingskontroll fordi rulleplanen og metallurgien styres av ett enkelt team. Den lettere formen er en forhandler eller et servicesenter som kjøper coil på det åpne markedet og videreselger den, og profilen er naturlig nok svakere på målerkontroll og flathet fordi den ikke har noen innflytelse over rullepassasjeplanen. Leveringskonsistens er den ene aksen der forhandleren kan matche eller slå fabrikken, siden et servicesenter ofte har lager og kan sende en enkelt spole raskere enn en fabrikk kan planlegge en kampanje. Den praktiske lesningen er enkel: handelsmenn passer til små opplag og hasteutskiftningsspoler, mens brannklassifiserte fasader, trykte overflater og strukturelle paneler vanligvis rettferdiggjør den høyere prisen på coil med en dokumentert rullehistorie.
- Spør etter spolesertifikatet med varmenummer, legering, temperament og oppgitt måletoleransebånd.
- Prøvehodet, midten og halen av minst to spoler fra samme kampanje i stedet for å teste en spoler grundig.
- Spør hvor lenge kampanjen går mellom rulleskiftene, fordi det enkeltsvaret forutsier målavvik.
- Bekreft spolens indre diameter, vekt og øyeorientering mot avrulleren før første levering.
- Sjekk camber med en rett kant på gulvet, ikke på maskinen, så håndteringsskader skjuler den ikke.
Bygg spesifikasjonen rundt linjen din, ikke fabrikken
De fleste tvister om valset aluminium kommer fra spesifikasjoner skrevet for valseverkets bekvemmelighet, snarere enn virkeligheten til mållinjen. Et toleransebånd som passer en generell produsent vil ikke passe en linje som kjører en fast beleggsoppskrift med konstant hastighet, og gapet betales alltid for på slutten av prosessen. Det motsatte er også sant, siden over å spesifisere mål og flathet på et produkt som skal kuttes i små biter ganske enkelt øker kostnadene uten å legge til utbytte.
 Coil Rerolling Produksjonslinje Produktintroduksjon: Etterbehandling og etterbehandling av spolematerialer er viktige ledd for å sikre produktkvalitet. Produksjonslinjen for tilbakespoling er en spesiell... Se produkt →
Det er også verdt å planlegge for ufullkommen spole i stedet for å anta den bort. Der innkommende materiale regelmessig kommer med spolesett, teleskop eller en ustabil omvikling, er et omrullingstrinn som gjenoppretter spenningsprofilen vanligvis billigere enn å kassere ferdige paneler eller kjøre belegglinjen med redusert hastighet i et helt skift. Den samme logikken gjelder for kanttilstand: en nettbasert trimme- og kantdelamineringsstasjon kan redde materiale som ellers ville blitt nedgradert, forutsatt at defekten er konsistent i stedet for tilfeldig.
Mønsteret som holder på tvers av hvert materiale vi jobber med er dette. Rullekvalitet setter taket på yield, utstyrskvalitet bestemmer hvor nær taket du faktisk kjører, og de to må spesifiseres sammen. Hvis du matcher et nytt belegg eller komposittlinje med en spoleforsyning som allerede eksisterer, eller omvendt, snakk med ingeniørene våre før innkjøpsordren utstedes, fordi det billigste tidspunktet for å fikse en toleransemismatch er før stål eller aluminium kuttes.