
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Behandling av aluminiumsspole svikter sjelden på en dramatisk måte. Den svikter ved drift: topplakken kryper to mikron over målet, ovnen mister fire grader mellom spolene, akkumulatoren går kort hver gang linjen passerer 45 meter per minutt, og seks uker senere delamineres et fasadepanel på stedet. Selve prosessen er én kontinuerlig kjede - avvikling, skjøting, forbehandling, belegg, herding, laminering, avkjøling og tilbakespoling - og hver ledd i den måles i sekunder og mikron. Det praktiske poenget foran: en spolelinje er bare så pålitelig som dens langsomste trinn, herdevinduet og rutinen for bytte av spole. Alt annet, fra kromfri forbehandling til rullenivellering, finnes for å holde disse tre tingene innenfor toleranse.
Fra uncoiler til rewinder: hva aluminium coil-behandling dekker
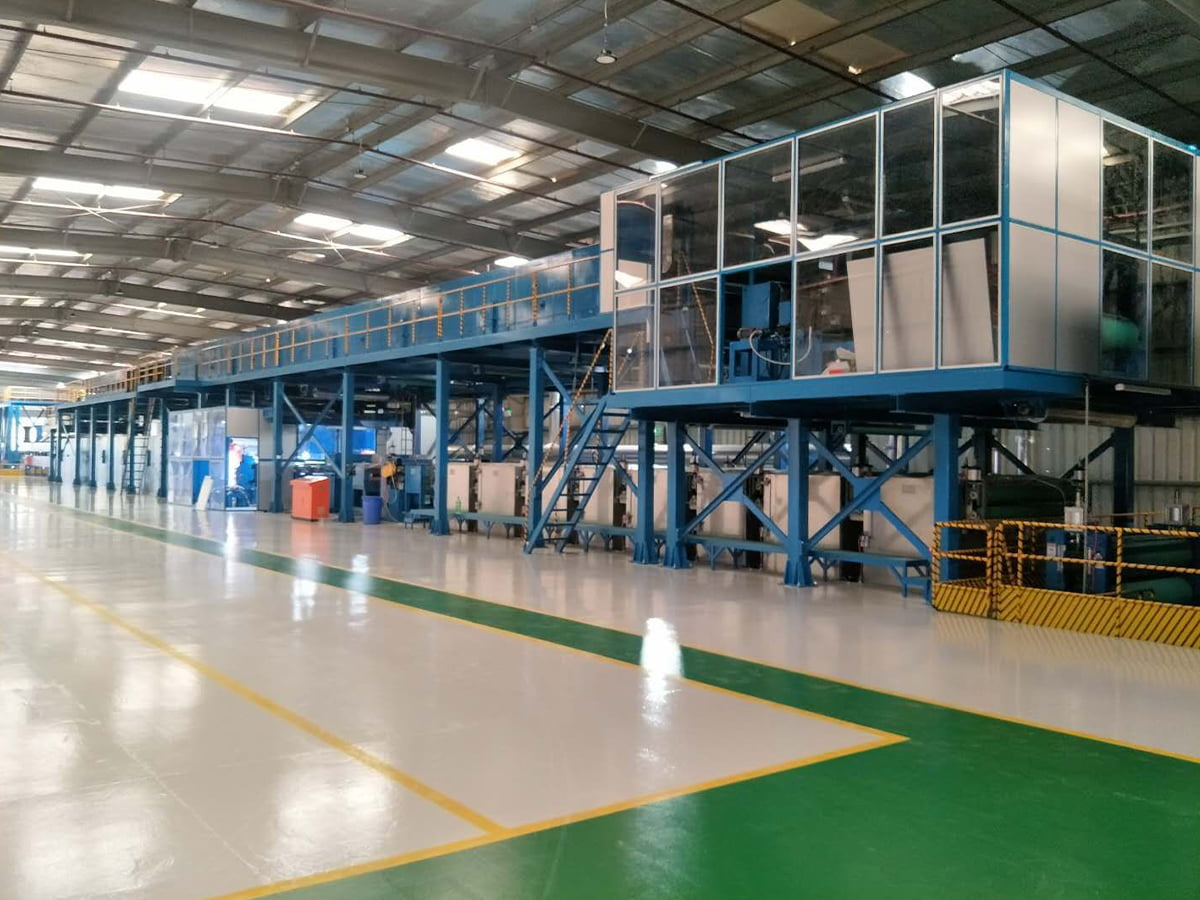
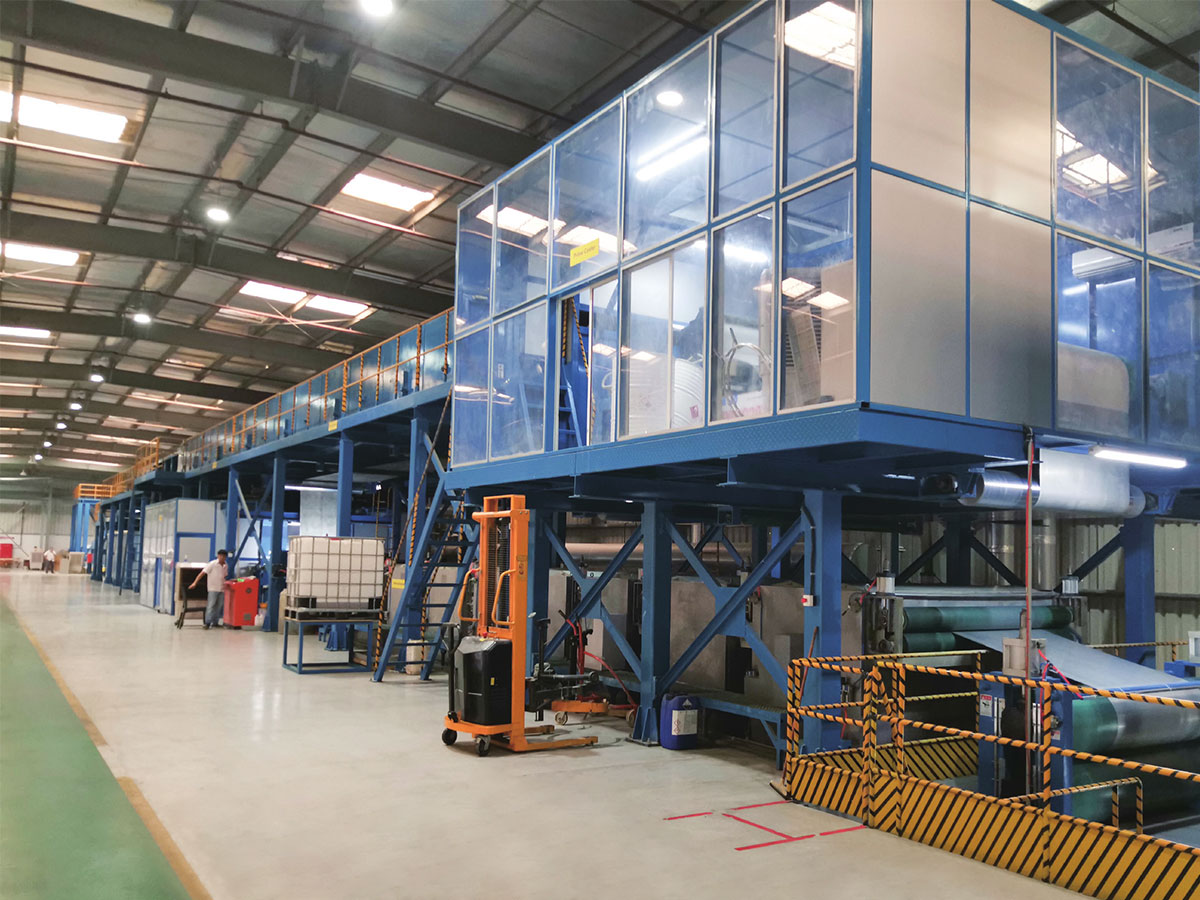
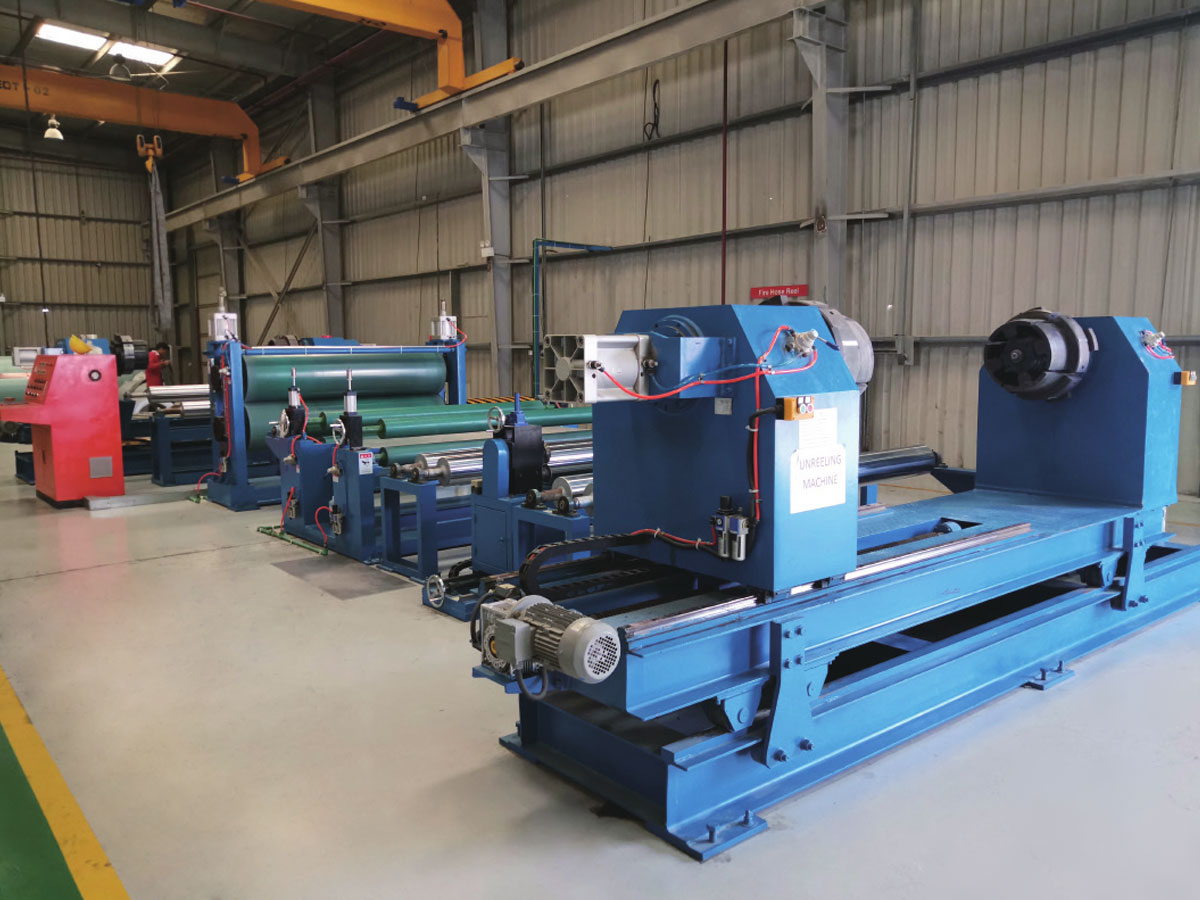
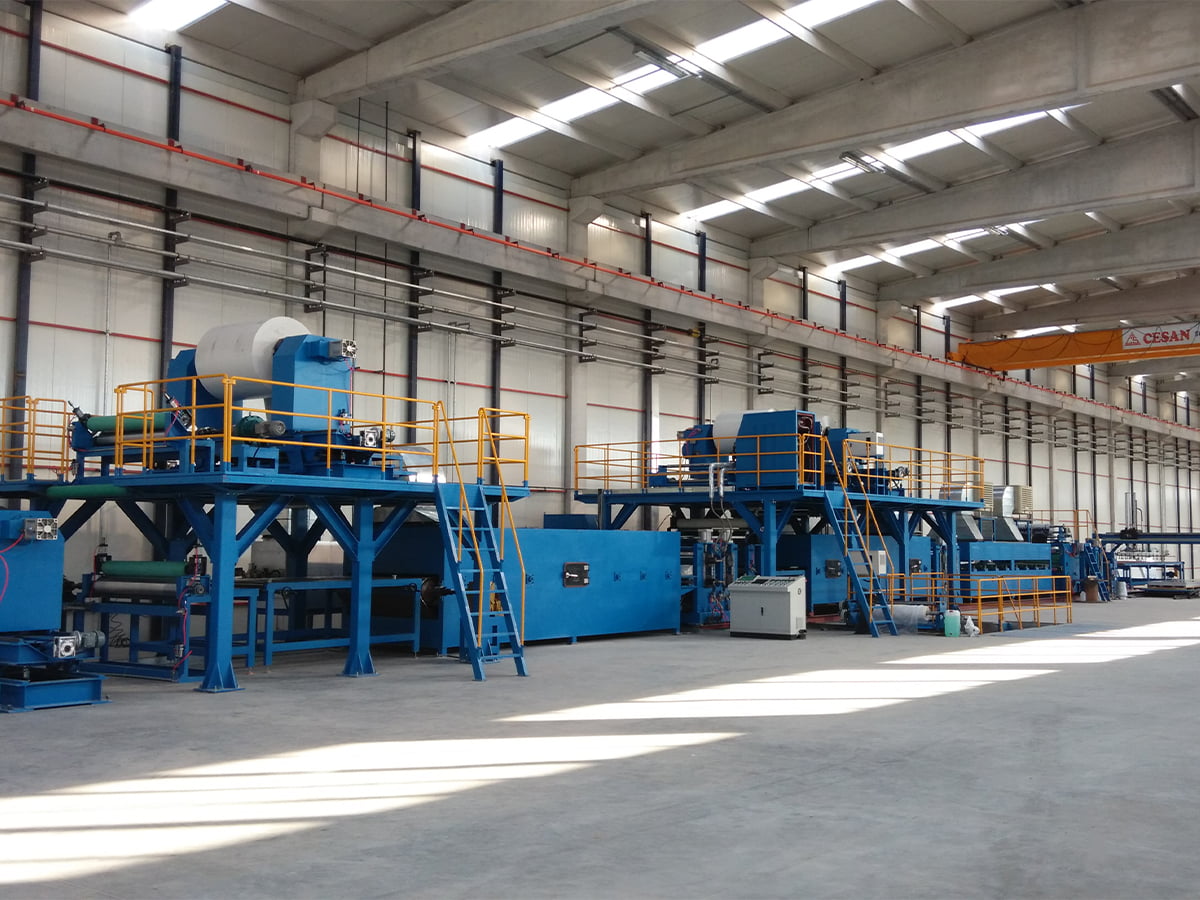
En belegglinje beveger stripen i én retning. Uncoileren betaler for spolen, en skjær kutter halen, og en skjøtemaskin syr den nye spolen til den gamle mens en akkumulator lagrer nok stripe til at linjen kan fortsette å kjøre under stillstanden. Strimlen går deretter inn i forbehandling: alkalisk rengjøring, trinnvis skylling og et konverteringsbelegg påført ved kontrollert temperatur, etterfulgt av en tørkeovn som må fjerne alle spor av fuktighet før primervalsen berører overflaten.
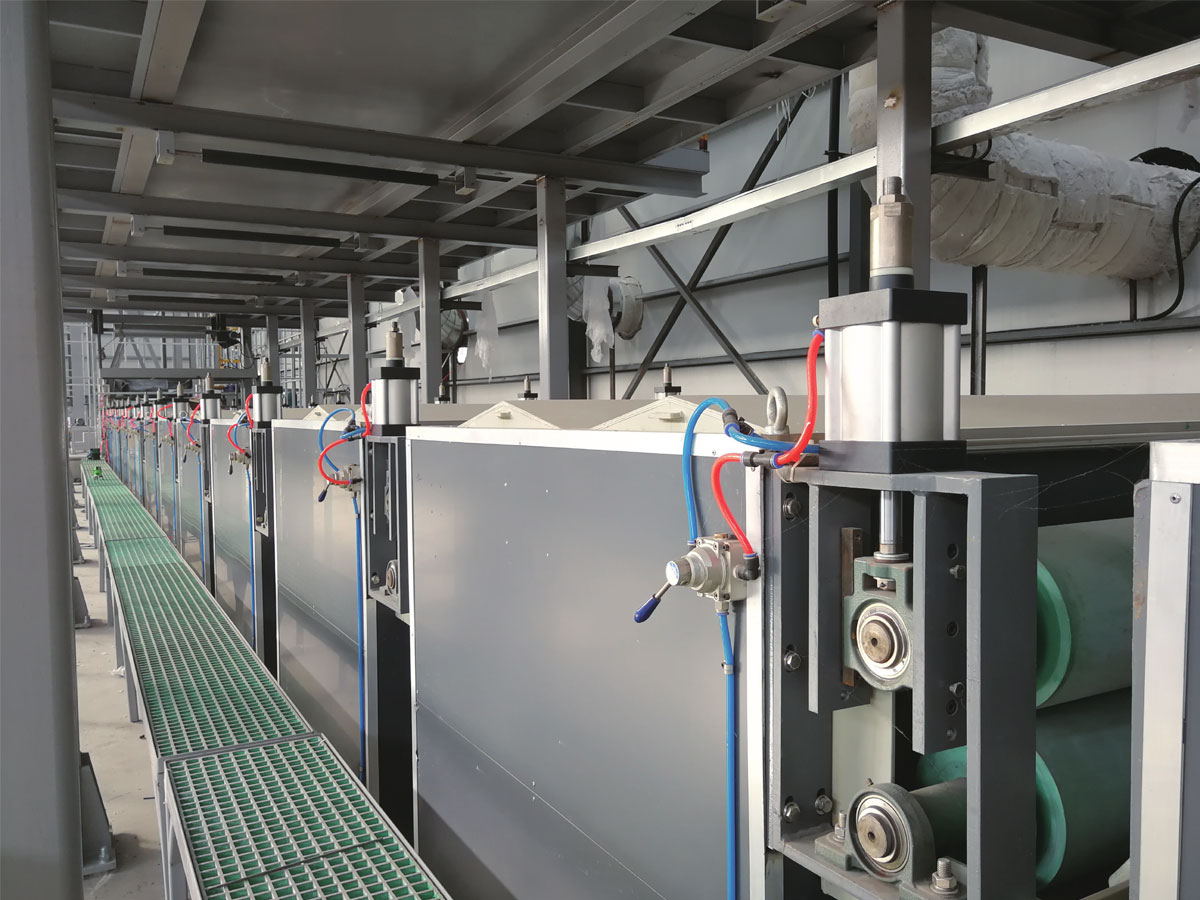
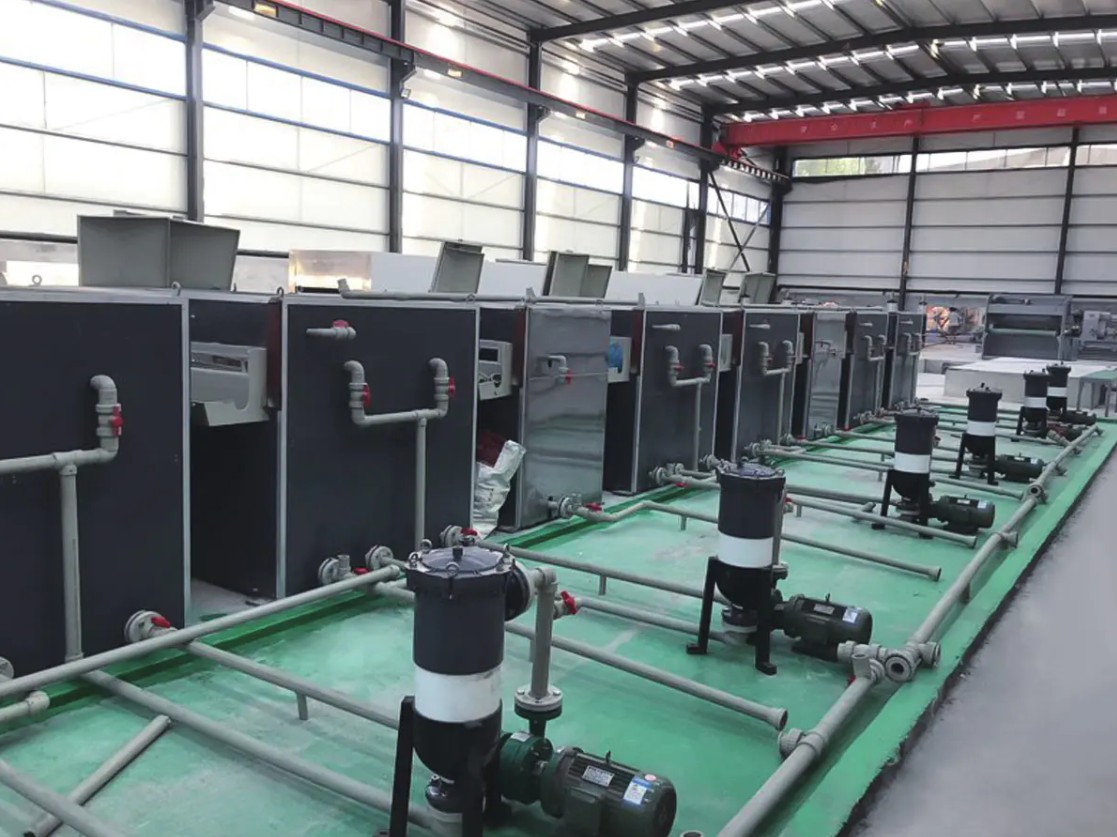
Det første stadiet fortjener respekt fordi det ikke kan gjenopprettes. En mikron gjenværende rulleolje, eller en dårlig skylt alkalisk film, vil svekke vedheften lenge før finishen påføres, og ingen herding vil bringe den tilbake. Utbyggere som får denne rettigheten behandler forbehandling som en egen maskin, med egne drivverk, kjemisk dosering og sjekkpunkter, i stedet for et tilbehør som er boltet på inngangen til bestrykeren.
 Renselinje for forbehandling Renheten til metalloverflater og kvaliteten på kjemiske konverteringsbelegg bestemmer direkte korrosjonsbestandigheten, malingsvedheften og sluttproduktkvaliteten... Se produkt →
Etter belegning og herding kan strimmelen lamineres med en beskyttende eller dekorativ film, preget for tekstur, avkjøles og spoles tilbake under kontrollert spenning. Spenningskontroll betyr mer enn de fleste kjøpere forventer: en spole som er viklet for stramt, skriver ut merker som bare vises etter bøyning, og en viklet for løse teleskoper under transport.
Linjehastighet angir reell kapasitet, ikke motorens vurdering
Hvert trinn på en spolelinje har sitt eget hastighetstak, og den tregeste bestemmer hva du faktisk sender. Diagrammet nedenfor sammenligner det praktiske maksimalt på seks trinn på en belegningslinje med aluminiumspole i mellomklassen.
Disse tallene er ikke markedsføringstall; de er hastighetene der hvert trinn fortsatt produserer en salgbar overflate. Toppstrøkstasjonen begrenser linjen med 42 meter per minutt, fordi både filmbygging og avdamping av løsemidler trenger tid, og å skyve forbi dette punktet produserer appelsinskall-tekstur og tørkekantdefekter. Primeren med 48 meter per minutt og lamineringsmaskinen med 36 meter per minutt betyr bare når begge kjører samtidig, noe som nøyaktig er tilfellet på en kombinert belegg- og lamineringslinje. En maskin som er oppgitt til 60 meter per minutt er derfor en 36 meter per minutt linje hvis produktet ditt trenger filmlaminering, og nærmere 25 meter per minutt når plateavretting er inkludert. Det er derfor enhver kapasitetstall bør bære produktoppskriften med seg: den samme maskinvaren leverer tre forskjellige utganger. Kjøpere som sammenligner to tilbud på et enkelt hastighetsnummer sammenligner ikke det samme.
 Aluminium/stål Coil Coating and Printing Line Utstyr Tilbehør Se produkt →
For en nærmere titt på hvordan disse avveiningene oversettes til kommersielle resultater, les om produksjonsfordeler en metallspolebelegglinje kan gi .
The Cure Window: Hvor de fleste adhesjonsproblemer starter
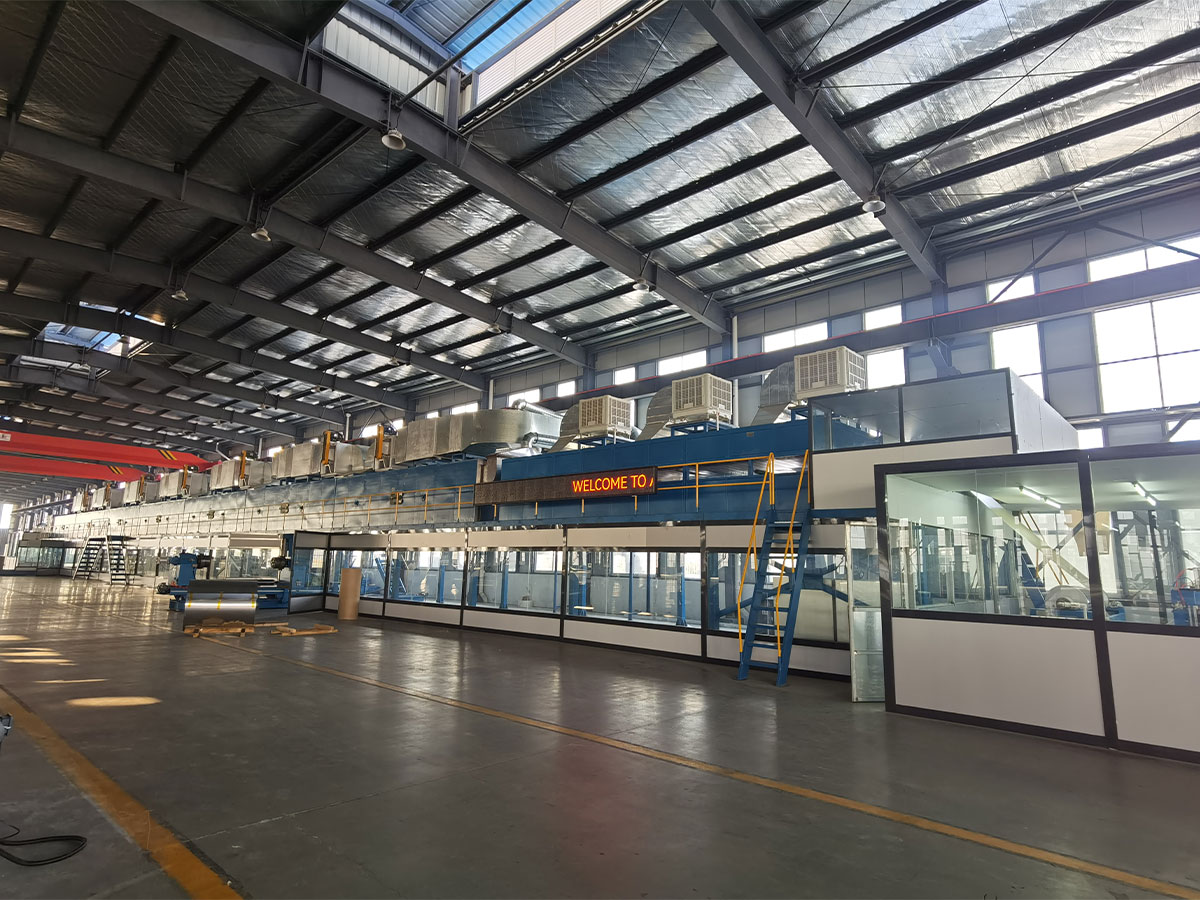
Herding er et tids- og temperaturforhold målt på stripen, ikke i luften. Profilen nedenfor viser hva som skjer på tvers av en ovn med fem soner etterfulgt av en kjøleseksjon.
Kurven klatrer bratt gjennom de to første sonene, flater ut mellom sone tre og fem ved omtrent 226 til 232 grader Celsius, og faller deretter bort i kjøledelen. Det platået er ikke et forslag. Polyester- og PVDF-belegg trenger selve metallet, ikke ovnsluften, for å nå den spesifiserte toppmetalltemperaturen, og de fleste spesifikasjonene ligger mellom 224 og 232 grader Celsius med en hviletid på 20 til 40 sekunder. Avlesning av lufttemperatur i stedet for strimmeltemperatur er den vanligste idriftsettelsesfeilen, fordi stripe som kjører med 42 meter per minutt absorberer varme annerledes enn stripe som kjører ved 28. Underherding etterlater filmen myk og adhesjon marginal, mens overherding gjør den sprø, slik at belegget sprekker ved en tett bøyning selv om blyanthardheten ser utmerket ut. Registrer denne profilen for hver spole, ikke én gang ved igangkjøring.
Hva som faktisk går galt: Defekte mønstre på spolelinjer
Kvalitetskrav på belagt coil følger et ganske stabilt mønster, og mønsteret forteller deg hvor du skal bruke instrumenteringsbudsjettet.
Adhesjonstap og filmbyggingsavvik utgjør til sammen halvparten av påstandene vist her, og begge spores tilbake til de samme to variablene: forbehandlingskvalitet og herdekontroll. Farge- og glansfeil oppstår vanligvis etter et spoleskifte, når et nytt legeringsparti, en annen primerbatch eller en kjøligere stripe skifter fargen med noen få enheter. Planhetsklager dukker opp senere, ofte etter utjevning eller etter at paneler er kuttet og laminert, noe som gjør dem til den dyreste kategorien å korrigere. Kant- og skjøteskader er den minste delen, men den raskeste å fikse, fordi den er en mekanisk innstilling snarere enn et kjemiproblem. Fire av de seks kategoriene kan forsvares med instrumentering – stripetemperatur, filmvekt, fargemåling og spenningslogging – i stedet for operatørens vurdering. Det er argumentet for å kjøpe måling som en del av linjen i stedet for som en ettertanke.
Tilpasse linjen til produktet: Standard belegg versus A2 brannklassifisert spole
To coil linjer av lignende pris kan bygges for helt forskjellige produkter. Sammenligningen nedenfor gir seks dimensjoner som kjøpere vanligvis veier opp mot hverandre.
Radaren sammenligner en standard PE- eller PVDF-spolebelegglinje med en linje som er konfigurert for A2 brannklassifisert spolekomposittproduksjon, scoret fra 0 til 10 på seks dimensjoner. Standardlinjen vinner på linjehastighet, filmbyggingsfleksibilitet og energieffektivitet, fordi den kjører enklere kjemi og endrer oppskrifter raskere. A2-konfigurasjonen vinner på brannytelse og overgangsfleksibilitet, siden den vanligvis kombinerer en brannklassifisert kjerne med aluminiumshuden i en enkelt omgang. Ingen av formene er bedre i absolutte termer; de beskriver ganske enkelt forskjellige produkter og forskjellige markeder. Det som betyr noe på tilbudsstadiet er at de seks aksene blir skåret opp mot din egen produktmiks i stedet for en generisk benchmark, fordi en linje som er optimalisert for utvendig kledning passer dårlig til et anlegg som skifter farge hvert skift. Hvis brannklassifiserte paneler er på veikartet ditt, test adhesjonsaksen hardest ved lave filmvekter, der mineralfylte systemer oppfører seg annerledes enn vanlig polyester.
 A2 Coil Production Line/A2 ACP Composite Line Utstyr Tilbehør Se produkt →
Toleranser verdt å låse inn i kontrakten
Et tilbud som kun viser hastighet og spolebredde lar de dyre variablene stå åpne. Tabellen nedenfor viser parameterne som er verdt å skrive inn som bekreftede akseptkriterier, sammen med metoden som ble brukt for å kontrollere hver enkelt.
| Parameter | Praktisk band | Hvorfor det betyr noe | Hvordan verifisere |
|---|---|---|---|
| Oppbygging av beleggfilm | Mål pluss eller minus 2 mikron | Setter glans, farge og garantilevetid | Strip vekttest eller XRF |
| Topp metalltemperatur | 224 til 232 grader Celsius | Underherding svekker vedheft, overherdning gjør filmen skjør | Termomerkestripe på hver spole |
| Linjehastighet stability | Innenfor 3 prosent av innstilt hastighet | Hastighetssvingninger skifter filmbygging og oppholdstid | Kjør trendlogg over 8 timer |
| Strip flathet etter utjevning | 0 til 3 I-enheter | Bølger vises først etter bøying og laminering | Rett kant på flat plate |
| Skjøtesyklustid | 45 til 90 sekunder på full hastighet | Bestemmer skraplengde og akkumulatorvolum | Tidsinnstilt kjøring under aksept |
Alt som ikke er oppført her er fortsatt omsettelig, men det er langt lettere å forhandle før den første spolen er gjenget.
En kort sjekkliste for forhåndsbestilling
Bruk listen nedenfor som et filter før du kortlister noen leverandør, enten omfanget er en belegglinje, en komposittlinje eller en enkelt tilknyttet maskin.
- Send ekte spoleprøver, inkludert legeringen og temperamentet du har tenkt å kjøre, ikke bare møllesertifikater.
- Be om en registrert stripetemperaturprofil ved tre linjehastigheter, ikke én.
- Bekreft endringstiden for oppskriften mellom de to vanligste produktene dine.
- Bli enige om akseptmetode for filmbygging, vedheft og farge før forsendelse.
- Sjekk hvilke reservedeler som holdes lokalt og hvordan fjernsupport leveres.
- Bekreft om én leverandør også kan tilby A2-kjerne, belagt aluminiumsspole og limingsfilm, fordi en enkelt kilde forkorter igangkjøringssløyfen.
Det beste øyeblikket å stille disse spørsmålene er før innkjøpsordren, når ingeniørene fortsatt har innflytelse og alternativer. Hvis du vil ha en ny mening om et spesifikt produkt - belagt spole, brannklassifisert komposittspole, gulvbelegg eller lærlinjer - er den raskeste veien å send din målspesifikasjon til våre prosessingeniører og la dem svare med en prosessrute i stedet for en katalogside.