
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

I byggevareindustrien er en ACP-linje en kontinuerlig produksjonslinje for aluminiumskomposittpaneler (ACP). Hvis et søk brakte deg hit mens du lette etter rimelig tilkoblingsprogram, vær oppmerksom på at denne artikkelen dekker produksjonsbetydningen av ACP. ACP-linjer behandler aluminiumsspoler, kjernemateriale, bindefilm og beskyttelsesfilm til ferdige paneler for bygningsfasader, veggkledning, skilt, tak og innvendig panel. Beslutningen om å kjøpe en ACP-linje påvirker produktkvaliteten, driftskostnadene og markedsfleksibiliteten i mange år. Av denne grunn fortjener utstyrsvalg mer oppmerksomhet enn en enkel prissammenligning.
Hva en ACP-linje gjør
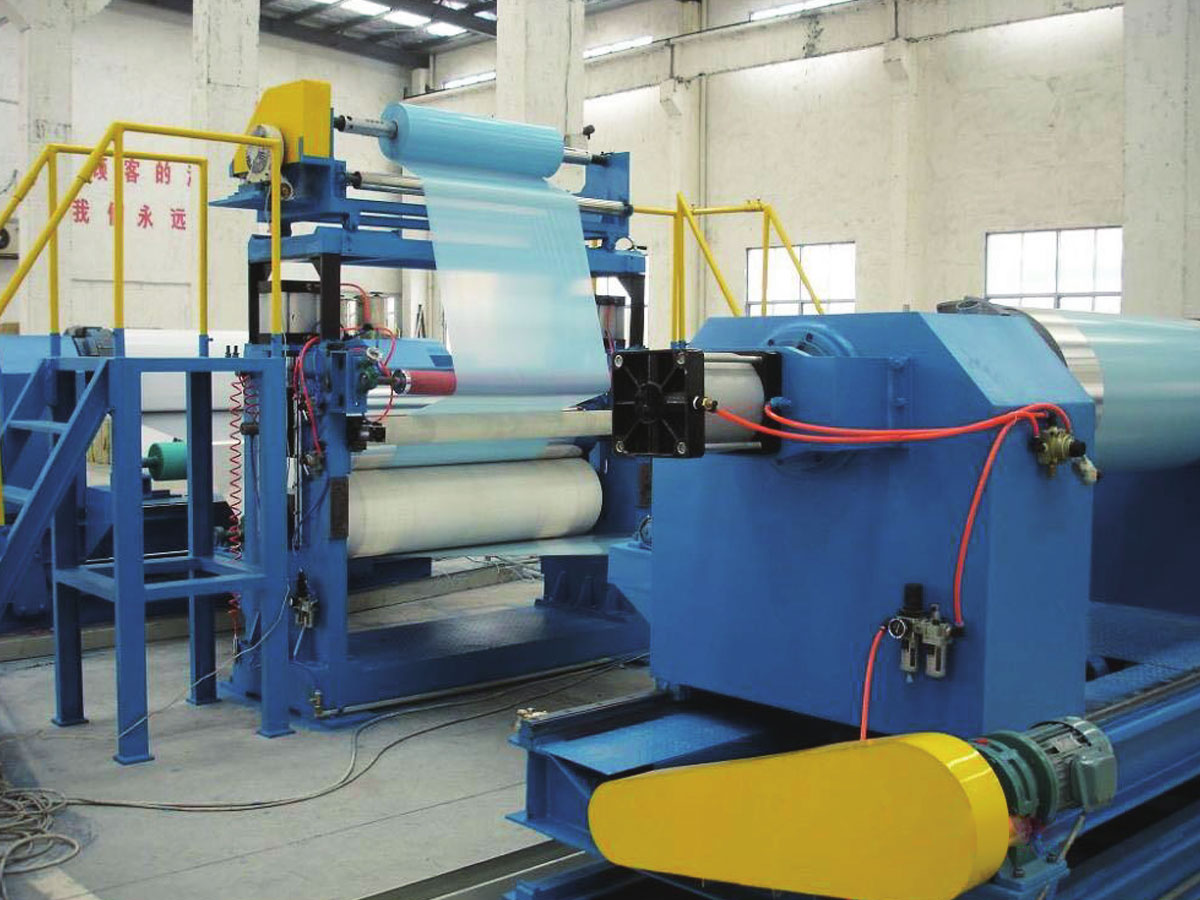
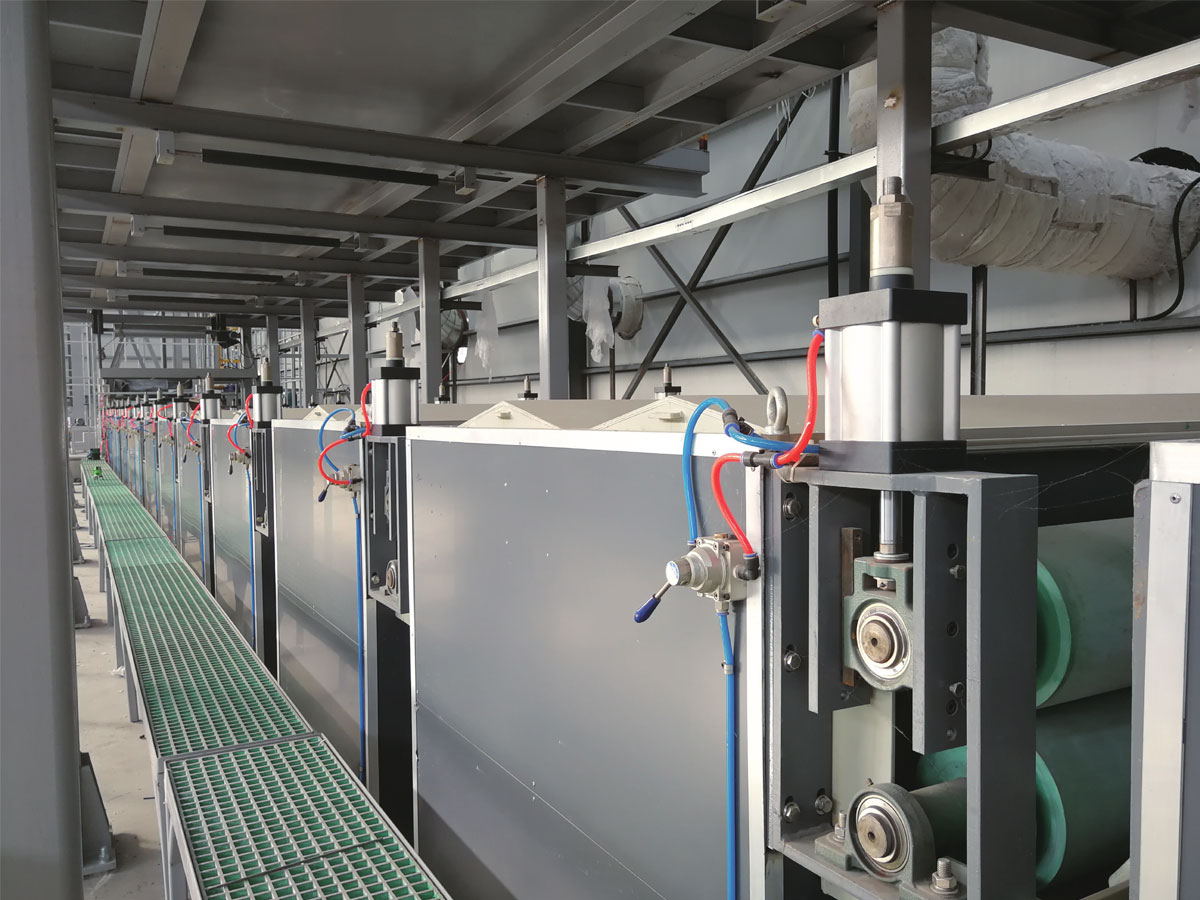
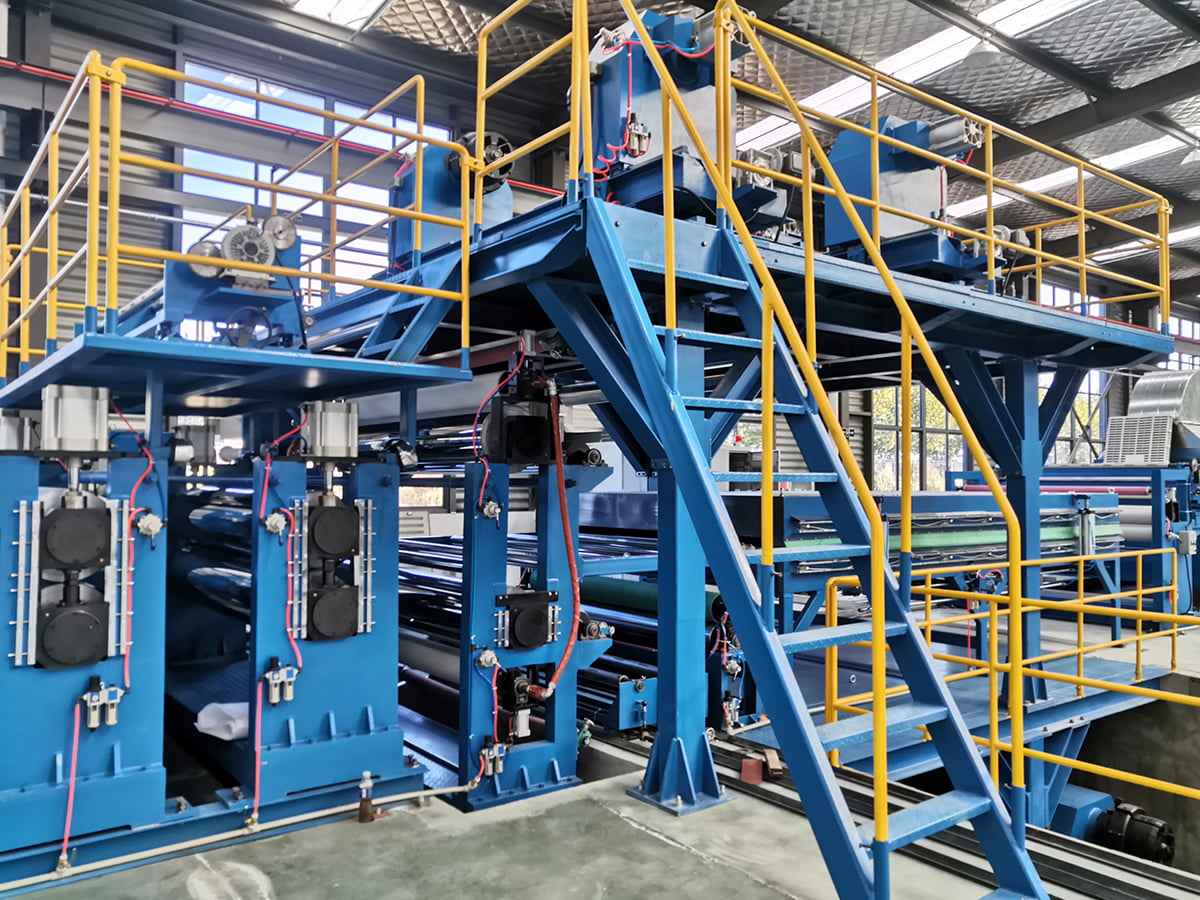
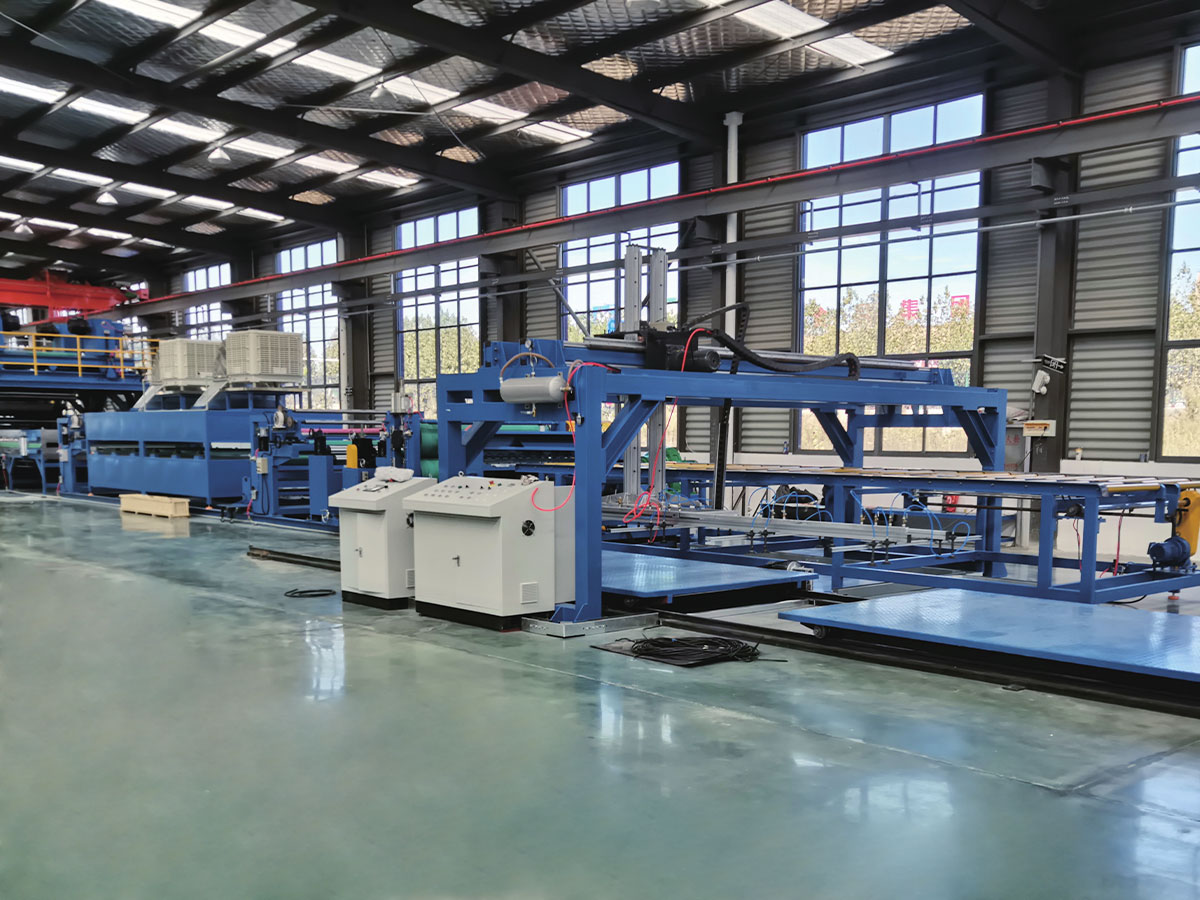
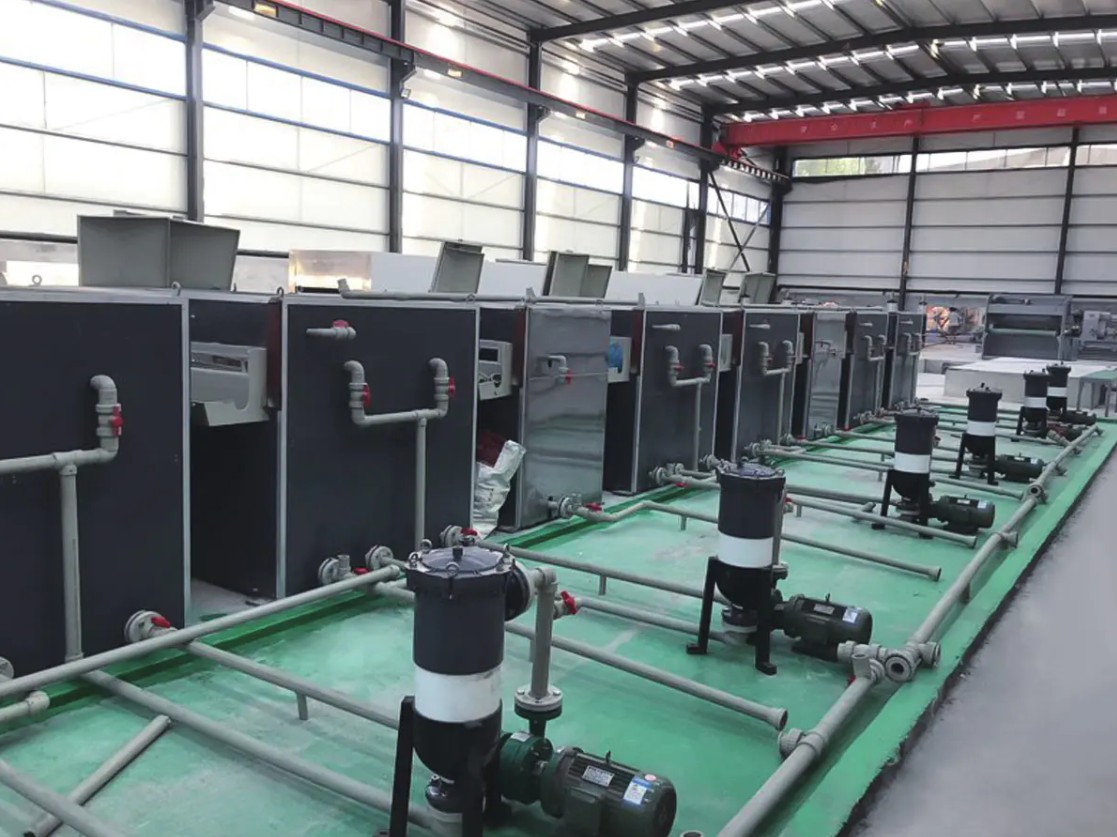
En ACP-linje kombinerer flere prosesstrinn til én kontrollert flyt. En typisk linje avvikler aluminiumsspolen, renser og forbehandler overflaten, påfører lim eller film, laminerer kjernematerialet mellom to aluminiumsskinn, avkjøler sandwichen, trimmer kantene og kutter den i paneler. Noen ACP-linjer inkluderer også matestasjoner for beskyttelsesfilm, avtrekkbar film eller brannsikre kjerneruller. Linjen kan arrangeres som en ark-til-ark-enhet, en spole-til-ark-enhet eller en spole-til-spole enhet. Hvert arrangement endrer linjefotavtrykket, arbeidskravet og panelutgangen.
Det horisontale søylediagrammet ovenfor sammenligner typiske driftshastigheter for forskjellige ACP-linjekonfigurasjoner. Det er ikke en maksimal spesifikasjon, men et gjennomsnitt av hva operatører kan forvente når linjen produserer med en stabil batch. PE ACP-linjen går vanligvis raskere fordi polyetylenkjernen er lett å mate og laminerer ved lavere temperatur. A2-linjer er tregere fordi mineralbaserte brannsikre kjerner krever mer forsiktig oppvarming, trykk og håndtering. Spole-til-spole A2-linjer holder fortsatt god hastighet fordi de unngår gjentatt arkjustering og gjenging ved hver syklus. Tykkere paneler, tyngre aluminiumsspoler og ekstra inspeksjonsstasjoner reduserer alle gjennomsnittshastigheten.
Kjernemoduler og prosessflyt
Ytelsen til en ACP-linje bestemmes av hvor godt hver modul fungerer med den neste. En vanlig feil er å sammenligne kun lamineringsenheten, mens man ignorerer rengjøringsenheten, limpåføringsstasjonen og skjæredelen. Disse modulene har en direkte innflytelse på skrellstyrke, visuell overflatekvalitet og dimensjonsnøyaktighet. Tabellen nedenfor gir en forenklet oversikt over de viktigste prosessstadiene og deres kvalitetspåvirkning.
| Modul | Funksjon | Kvalitetspåvirkning |
|---|---|---|
| Uncoiler | Mater aluminiumsspole under kontrollert spenning | Stabil spenning forhindrer riper og forvrengninger |
| Forbehandling og rengjøring | Forbereder aluminiumsoverflaten for liming | God vedheft er avhengig av en ren og kjemisk behandlet overflate |
| Rullebelegg eller filmlaminering | Påfører lim eller polymerfilm på aluminiumsflaten | Ensartet beleggtykkelse reduserer luftlommer og avskallingsfeil |
| Lamineringsenhet | Fester kjerne- og aluminiumshud under varme og trykk | Trykk og rullegap kontrollerer endelig bindestyrke |
| Kjøletransportør | Setter bindingen og reduserer termisk stress | Ujevn kjøling forårsaker bøying og gjenværende stress |
| Trimming og kutting | Trimmer kanter og kutter paneler i lengde | Nøyaktig skjæring bestemmer dimensjonstoleranse og firkantethet |
Budskapet i denne tabellen er enkelt: en sterk linje er ikke en eneste tung presse; det er et balansert system. For eksempel fjerner en god forbehandlingsseksjon olje- og oksidrester slik at limet kan danne en stabil binding. Hvis limbelegget er ujevnt, kan selv det dyreste kjernematerialet forårsake bobler eller kantskille. Hvis kjøleseksjonen ikke er lang nok, kan paneler komme varme ut og deformeres under stabling. Under et anleggsbesøk, spør hvordan linjen kontrollerer spenning, rullegap, oppvarming, avkjøling og skjæring ved hvert trinn.
Produsenter som behandler A2 brannsikre kjerneruller foretrekker ofte en coil-to-coil ACP-linje fordi kjernematerialet leveres som en rull og de to aluminiumsflatene lamineres kontinuerlig.
 A2 Coil-to-Coil produksjonslinje for metallkomposittpanel Denne linjen behandler A2 brannsikre mineralkjerneruller i en kontinuerlig coil-to-coil lamineringsprosess, noe som gjør den til et praktisk valg for produsenter som fokuserer på brannsikre fasadepaneler. Se produkt →
A2-, B1- og PE ACP-linjer: hvordan de skiller seg
Brannytelse er den første faktoren som de fleste ACP-kjøpere vurderer. A2 er en begrenset brennbarhetsgrad i den europeiske EN 13501-1-klassifiseringen og er mye brukt for utvendige bygningsfasader der brannforskrifter begrenser brennbare materialer. B1 er en flammehemmende karakter; den inneholder fortsatt polyetylen, men med tilsetningsstoffer som bremser flammespredningen. PE-kjernepaneler har ingen spesielle brannbestandige krav og brukes normalt til skilt, interiørdekorasjoner og prosjekter med kort levetid. Kjernematerialet endrer ikke bare brannytelsen, men også linjekonfigurasjonen, trykkinnstillingene, varmeprofilen og hastigheten.
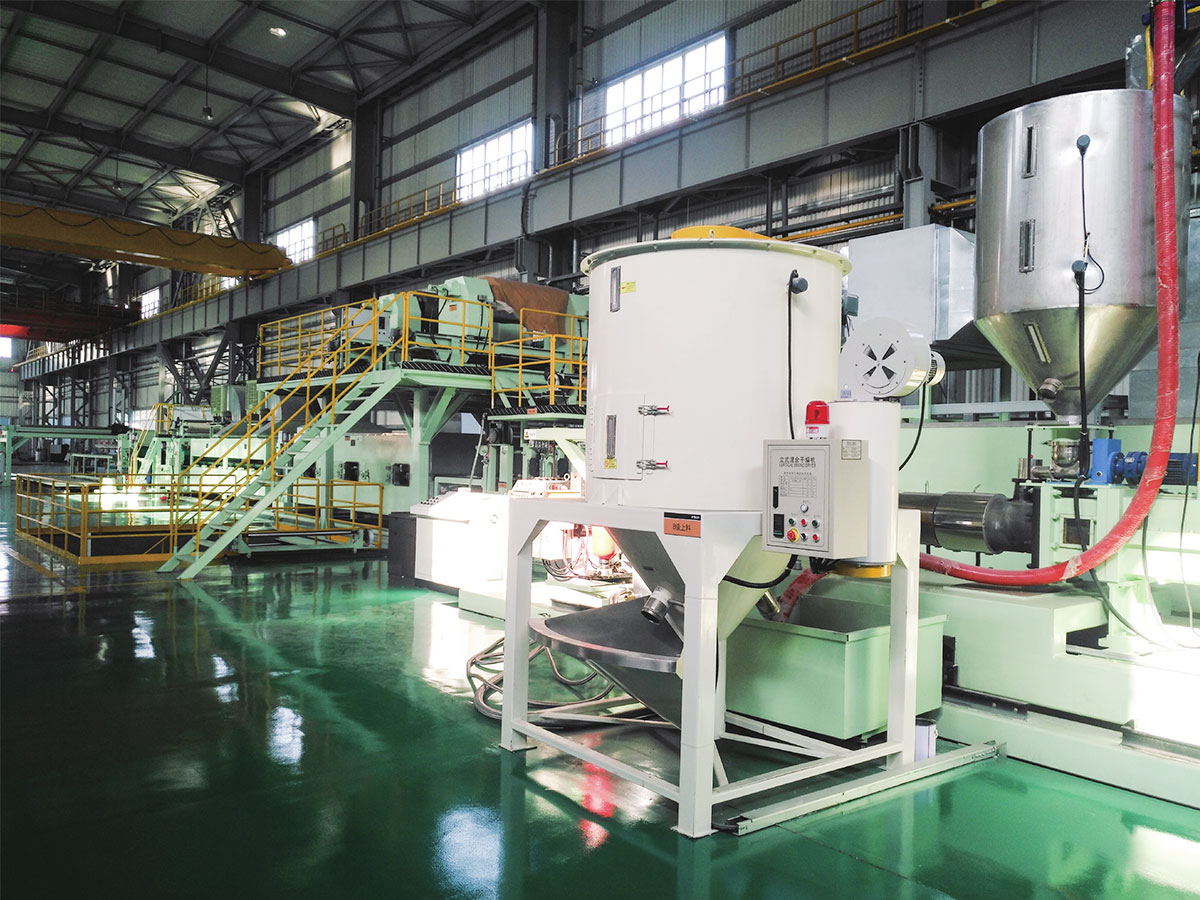
Fordi A2- og B1-kjerner har forskjellig tetthet og overflateoppførsel, må en produksjonslinje utformes for å håndtere begge uten for lang overgangstid. En toveis metallkomposittpanellinje er et vanlig svar, fordi det lar operatøren bytte mellom brannbestandig mineralkjerne og flammehemmende polyetylenkjerne. Denne konfigurasjonen sender også et tydelig signal til kundene: Fabrikken kan reagere på endrede byggeforskrifter uten å investere i en ny komplett linje.
 A2/B1 Produksjonslinje for metallkomposittpaneler med to formål Denne toveislinjen bytter mellom A2 mineralkjerne og PE/B1 ekstrudert kjerne på én plattform, og tilbyr fleksibel produksjon og bedre utstyrsutnyttelse for endrede brannsikkerhetskrav. Se produkt →
Radardiagrammet ovenfor er ikke en erstatning for laboratorietestdata, men det hjelper med å identifisere balansen som hver produktfamilie tilbyr. A2 vinner klart aksene for brannsikkerhet og fasadeegnethet, og derfor er den spesifisert for høyhus og offentlige bygg i mange markeder. B1 er et balansert alternativ for innendørs veggpaneler, reklametavler og detaljinnredningsarbeid. PE er den mest formbare og den billigste på materialkostnad; den bør imidlertid kun brukes der brannkoder tillater brennbare kjerner. Bruk denne sammenligningen som et utgangspunkt og bekreft deretter faktisk sertifisering med din materialleverandør.
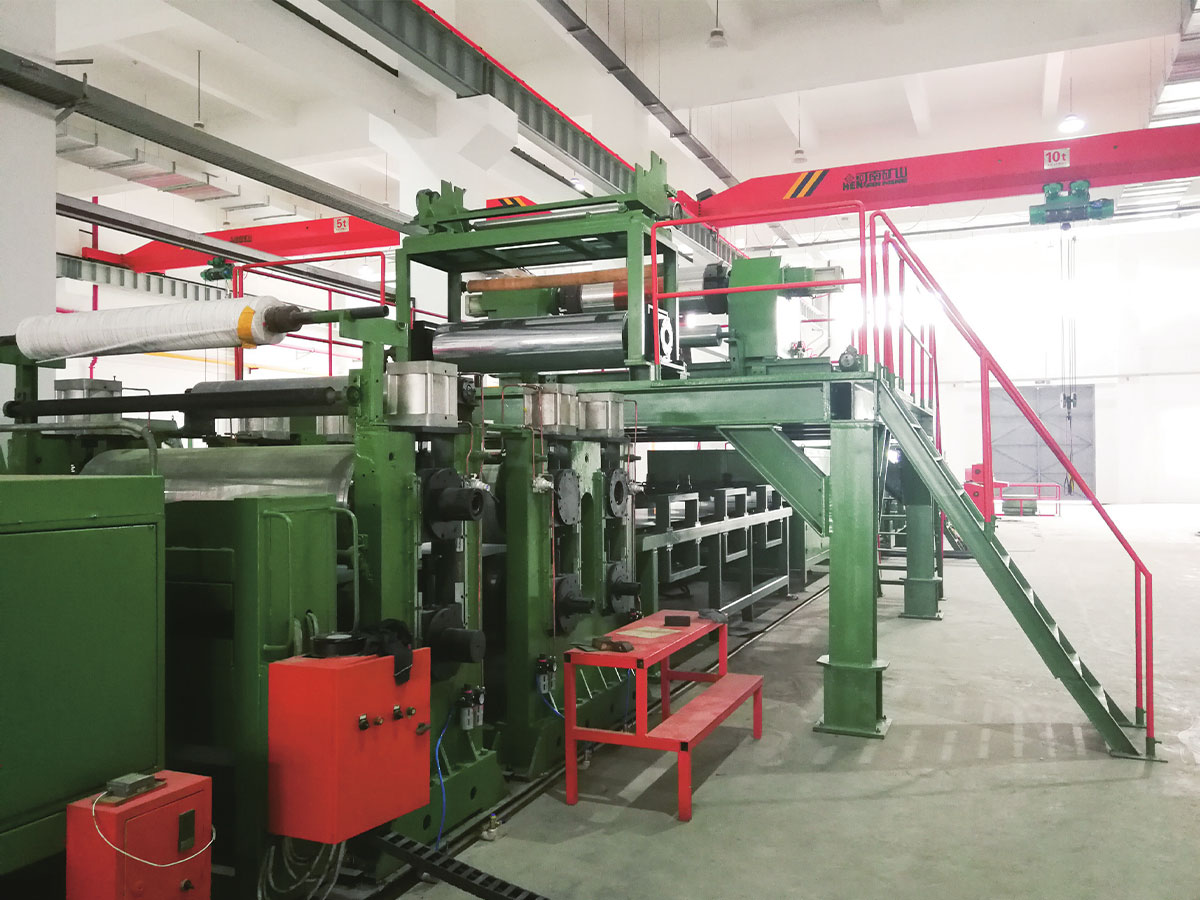
Produsenter som kommer inn på markedet med budsjettvennlige paneler velger ofte en PE og B1 FR komposittlinje, fordi den kan kjøre både standard polyetylen og flammehemmende kjerner opp til en viss tykkelse.
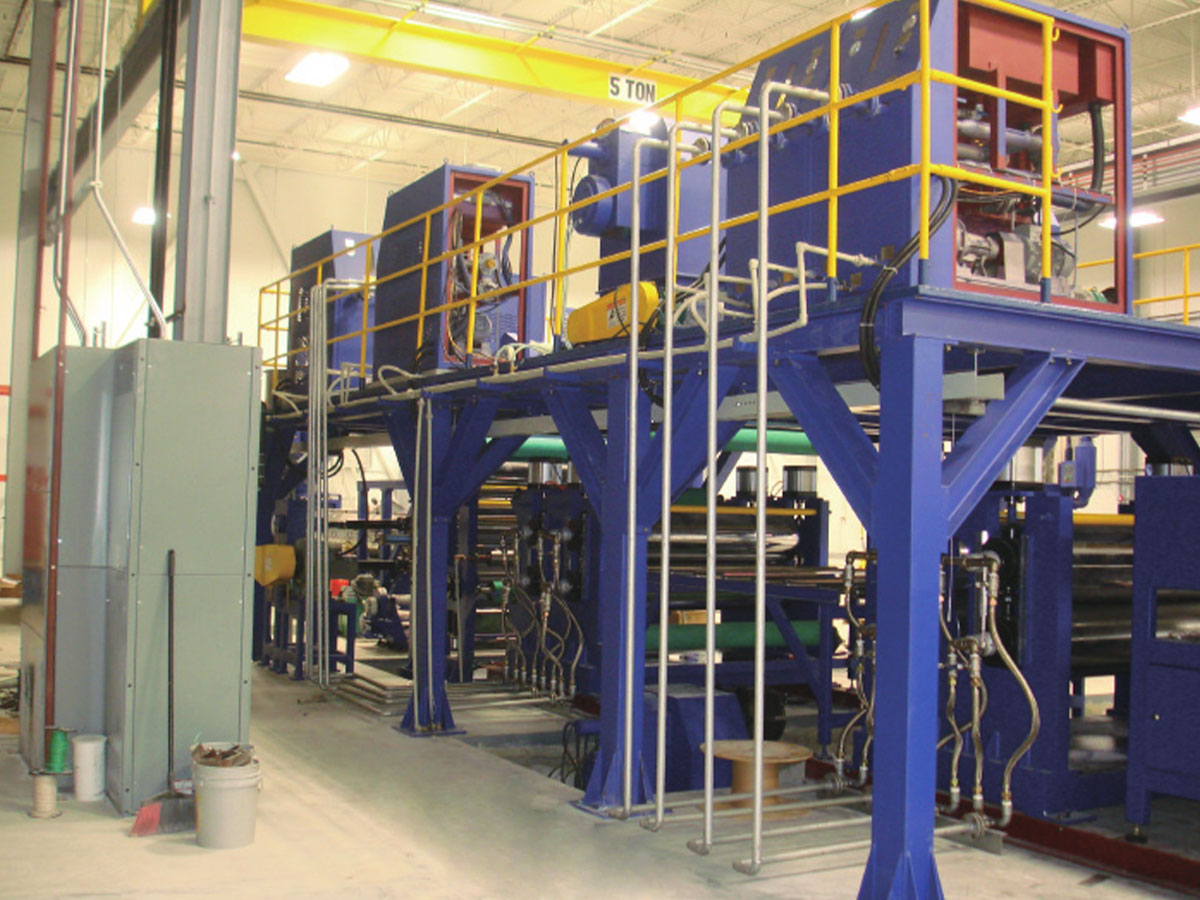 PE/B1 Flammehemmende ACP Composite Production Line Denne termiske lamineringslinjen kjører både standard PE og B1 flammehemmende kjerner, med PLS-kontroll og flere valsealternativer for å balansere flathet, effektivitet og produksjonskostnader. Se produkt →
Ytelsesdata som betyr noe
Den beste måten å sammenligne ACP-linjer på er å sette et sett med tall ved siden av prosessbeskrivelsen. Tre tall er viktige i hvert kjøp: linjehastighet, energiforbruk og skraphastighet. Hastigheten avgjør hvor mange kvadratmeter du kan produsere per skift, men hastigheten alene forteller deg ikke om panelene holder seg flate og godt limt. Energiforbruket vises i hver månedlige strømregning, og en effektiv maskin holder denne kostnaden under kontroll. Skraprate er den skjulte kostnaden som ofte skiller en godt bygget linje fra en billig, fordi den direkte påvirker materialforbruket ditt.
Kolonnediagrammet ovenfor viser den omtrentlige tilkoblede lasten til en mellomstor ACP linje for modul. Forbehandling, som inkluderer rengjøring, skylling, tørking og noen ganger kjemisk behandling, har ofte den høyeste tilkoblede belastningen fordi den kjører mange pumper og tørkevifter. Lamineringsenheten er en annen stor forbruker fordi den driver varmeelementer og tunge valser. Avviklingsmodulen bruker mindre strøm, men bør ikke ignoreres fordi den må gi nøyaktig spenning. Utstyr for skjæring og utløpshåndtering gir en mindre, men fortsatt målbar belastning. Når du sammenligner linjer, be leverandøren om en fullstendig liste over tilkoblet strøm per modul og estimer bruk etter produkttype.
Hvordan velge en ACP-linje
Start med produktplanen din, ikke med maskinbrosjyren. Definer panelbredden, tykkelsesområdet, kjernetypen, fargeoverflaten og den ukentlige produksjonen du trenger. Tilpass deretter linjen til disse parameterne. Spør i tillegg hvor lang tid det tar å bytte fra en panelstørrelse til en annen, fordi mange ACP-bestillinger er små og hyppige. En linje som håndterer et bredt spekter av størrelser kan redusere beholdningen selv om dens maksimale hastighet er lavere.
- Panelbredde: typisk 1000 til 1600 millimeter
- Kjernetykkelse: typisk 2 til 6 millimeter
- Paneltykkelsestoleranse: rundt pluss eller minus 0,2 millimeter
- Overflatefinish: PVDF, polyester og lignende spolebelegg
- Automatiseringsnivå: manuell, halvautomatisk eller helautomatisk med PLS-kontroll
Batchstørrelse påvirker enhetskostnadene mer enn mange kjøpere forventer.
Linjediagrammet ovenfor viser et illustrerende forhold mellom batchstørrelse og enhetsproduksjonskostnad. På små partier bruker oppsetttid, fargeendring, rengjøring og testpaneler en stor del av produksjonstiden. Ettersom batchstørrelsen vokser, blir disse faste kostnadene spredt over flere kvadratmeter, så gjennomsnittskostnaden synker raskt. Formen på kurven vil variere med linjedesign, men den nedadgående trenden er et pålitelig utgangspunkt for kostnadsplanlegging. Hvis bestillingene dine er små, velg en linje med rask fargeendring og korte rengjøringssykluser, selv om det koster mer på forhånd. Hvis bestillingene dine er lange og repeterende, fokuser mer på linjehastighet og kontinuerlig drift.
For en mer detaljert sammenligningsmetode, se vår side-ved-side-guide til hvordan velge en produksjonslinje for metallkomposittpaneler med høy ytelse . Veiledningen dekker spesifikasjonsark, fabrikkrevisjoner og akseptprøver på praktisk språk.
Leverandørerfaring som påvirker linjen din
Erfaring med utstyrskonstruksjon er synlig i detaljer som rullejustering, rammestivhet, spenningskontroll og sikkerhetslåser. Maskindivisjonen vår i Jiangsu har vært involvert i utstyr for aluminiumskomposittpaneler og spolebelegg siden 2004. A2-produksjonslinjen for aluminiumkomposittpaneler produsert av selskapet vårt har blitt anerkjent av Jiangsu-provinsen som det første settet av hovedutstyr og nøkkelkomponent. Disse detaljene betyr noe fordi en ACP-linje må kjøres kontinuerlig for lange skift, og små designfeil dukker vanligvis opp etter det første produksjonsåret. Som utstyrsselskapet til Jiangsu Aludeco New Materials forstår vi også oppførselen til A2-kjerneruller, aluminiumsspoler og limfilmer.
En ACP-linje er en langsiktig ressurs. Det riktige valget avhenger av markedet ditt, brannvurderingsbehovene dine, produksjonsvolumet ditt og forventningene til ettersalgsstøtte. Besøk et ekte produksjonsanlegg, inspiser linjemoduler, be om prosessdata og verifiser leverings- og installasjonsplaner. Hvis vi kan hjelpe deg med å sammenligne en ACP-linje for panelstørrelse og budsjett, kontakt vårt ingeniørteam . Vi kan oversette produksjonsmålene dine til et praktisk linjeforslag.