
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Begrepet "3A-kompositter" dukker opp i mange sammenhenger. For arkitekter og byggherrer bringer det tankene til selskapet bak noen av de mest brukte merkene for aluminiumkomposittpaneler i verden. For en produsent reiser navnet imidlertid et mer praktisk spørsmål: hva skal til for å produsere komposittpaneler som oppfyller de samme brannklassifiseringene, flathetstoleransene og overflatekvaliteten som har gjort 3A-kompositter til et referansepunkt i fasadeteknikk? Svaret ligger mindre i materialvitenskap alene og mer i den kontinuerlige produksjonsteknologien som gjør aluminiumsspoler og brannklassifiserte kjernematerialer til et ferdig limt panel. Velge riktig komposittpanelproduksjonslinje er der det spørsmålet besvares i praksis.
Betydningen av 3A-kompositter i panelproduksjon
Før man diskuterer produksjon, hjelper det å definere referansen. 3A-kompositter, som en produktfamilie, inkluderer aluminium-komposittpaneler med polyetylen, flammehemmende og mineralfylte A2-kjerner; stivt skum og balsakjernematerialer for sandwichkonstruksjon; og utskrivbare ark som brukes i skilting og grafisk visning. For alle som produserer paneler kommersielt, er den viktigste av disse det brannklassifiserte aluminiumskomposittpanelet. Ytelsen til et slikt panel bestemmes av tre variabler: mineralinnholdet i kjernen, vedheftstyrken mellom aluminiumskinnene og kjernen, og tykkelsestoleransen over lengden av panelet. Alle tre variablene bestemmes av produksjonslinjen, ikke av råvarene alene.
Dette diagrammet sammenligner mineralfyllstoffandelen i tre vanlige kjernetyper. En standard polyetylenkjerne inneholder omtrent 30 prosent mineralfyllstoff, noe som gir den lett vekt og god formbarhet, men dårlig brannoppførsel. En flammehemmende B1-kjerne øker mineralandelen til omtrent 65 prosent ved å bruke aluminiumhydroksid og andre ikke-brennbare fyllstoffer. En A2-kjerne må inneholde minst 90 prosent mineralinnhold for å bestå ikke-brennbarhetstesten definert av europeiske brannsikkerhetsklasser. I praksis er en kjerne med 92 prosent mineralinnhold, som vist her, det mange panelprodusenter tar sikte på. Hoppet fra 65 til 92 prosent endrer ikke bare kjemien, men også måten kjernematerialet flyter, komprimeres og binder seg inne i en kontinuerlig produksjonslinje. Det er grunnen til at en A2-kompatibel linje ikke bare kan være den samme B1-linjen som kjører med forskjellig materiale; maskindesign, varmeprofil og rulletrykk må tilpasses.
A2 brannvurdering: Den nye grunnlinjen
A2-klassifisering er viktig fordi høyhusfasader og offentlige bygninger over hele Europa, Midtøsten og i økende grad i Asia nå spesifiserer A2-klassifiserte paneler. Kjernen skal inneholde minst 90 prosent mineralmateriale og begrensede organiske komponenter, så panelet bidrar ikke til brann. Denne trenden har praktiske konsekvenser for utstyrskjøp. En produsent som kjøper en linje som kun kan produsere PE- eller B1-kjerner, vil bli stengt ute fra det raskest voksende segmentet av komposittpanelmarkedet. Ethvert større fasadeprosjekt prekvalifiserer panelet ved å be om brannprøvesertifikat. Hvis produksjonslinjen din ikke kan levere A2-materiale med et konsistent mineralinnhold, vil ingen sertifikat hjelpe.
Hva produksjonslinjen faktisk bestemmer
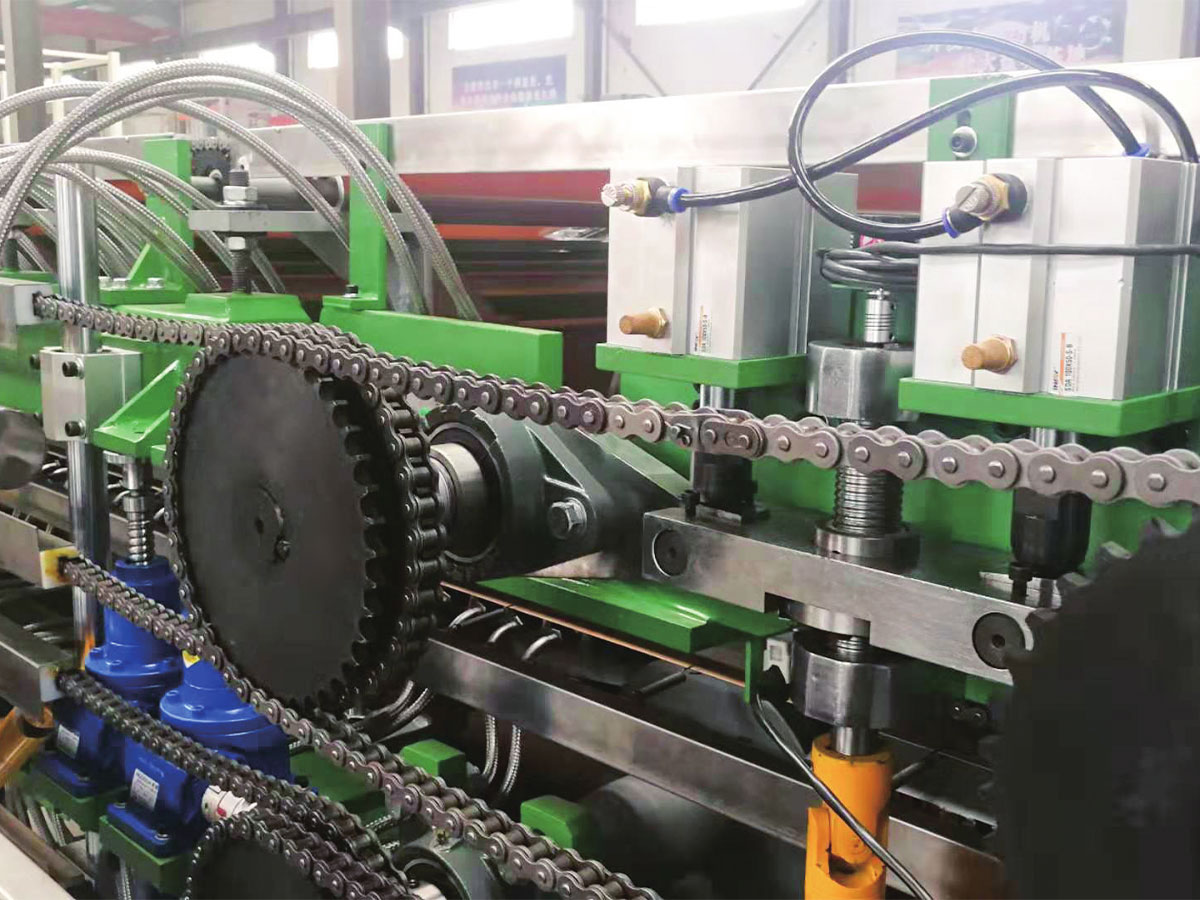
En kontinuerlig produksjonslinje for metallkomposittpaneler er en sekvens av akkumulatorer, varmetunneler, rullelamineringsstasjoner, beltepresser, kjøleseksjoner og skjære- eller omspolingsstasjoner. Hver stasjon bidrar til den endelige panelkvaliteten. Kjernearket blandes først av harpiks, fyllstoffer og tilsetningsstoffer og ekstruderes med kontrollert tykkelse. Aluminiumsspolen er rengjort og forbehandlet slik at limet kan binde seg kjemisk til oksidlaget. Deretter kommer sammenstillingen inn i beltepressen hvor varme aktiverer limet, og trykkbinder lagene sammen uten å fange luft. Hvis trykket ikke er jevnt over hele bredden, vil panelet utvikle kantbølger eller en puteeffekt som ikke klarer flathetstoleransen på arbeidsstedet. Hvis luftlommer er fanget, kan panelet virke flatt på fabrikken, men det kan danne blemmer når det utsettes for varme i en fasade. Alle disse risikoene tas opp på utstyrsvalget, ikke av paneloperatøren.
Linjediagrammet viser andelen av A2-klassifiserte aluminiumskomposittpaneler i det globale ACP-markedet fra 2020 til og med 2026. Trendlinjen starter på 28 prosent i 2020 og stiger hvert år, og når anslagsvis 67 prosent i 2026. Denne veksten er drevet av skjerpede byggeforskrifter i brannfølsomme sektorer. I 2022 hevet flere europeiske byer minimumsbrannklassen for fasadematerialer på bygninger over en viss høyde. I 2024 fulgte land i Gulf-regionen med lignende krav. Resultatet er et tydelig signal for panelprodusenter: kapasitet for A2-produksjon er ikke lenger valgfritt. Leverandører som flyttet til A2-kompatible linjer før 2024 har allerede fått tilbake deler av investeringen sin, mens de som venter vil møte et mer overfylt marked og lavere marginer.
En annen faktor som påvirker paneloverflatens kvalitet er kilden til den ferdigmalte aluminiumsspolen. Panelprodusenter som tar med spolebelegg internt kan matche farger nøyaktig, redusere ledetider og fange opp ytterligere marginer fra salg av ferdigmalte spole.
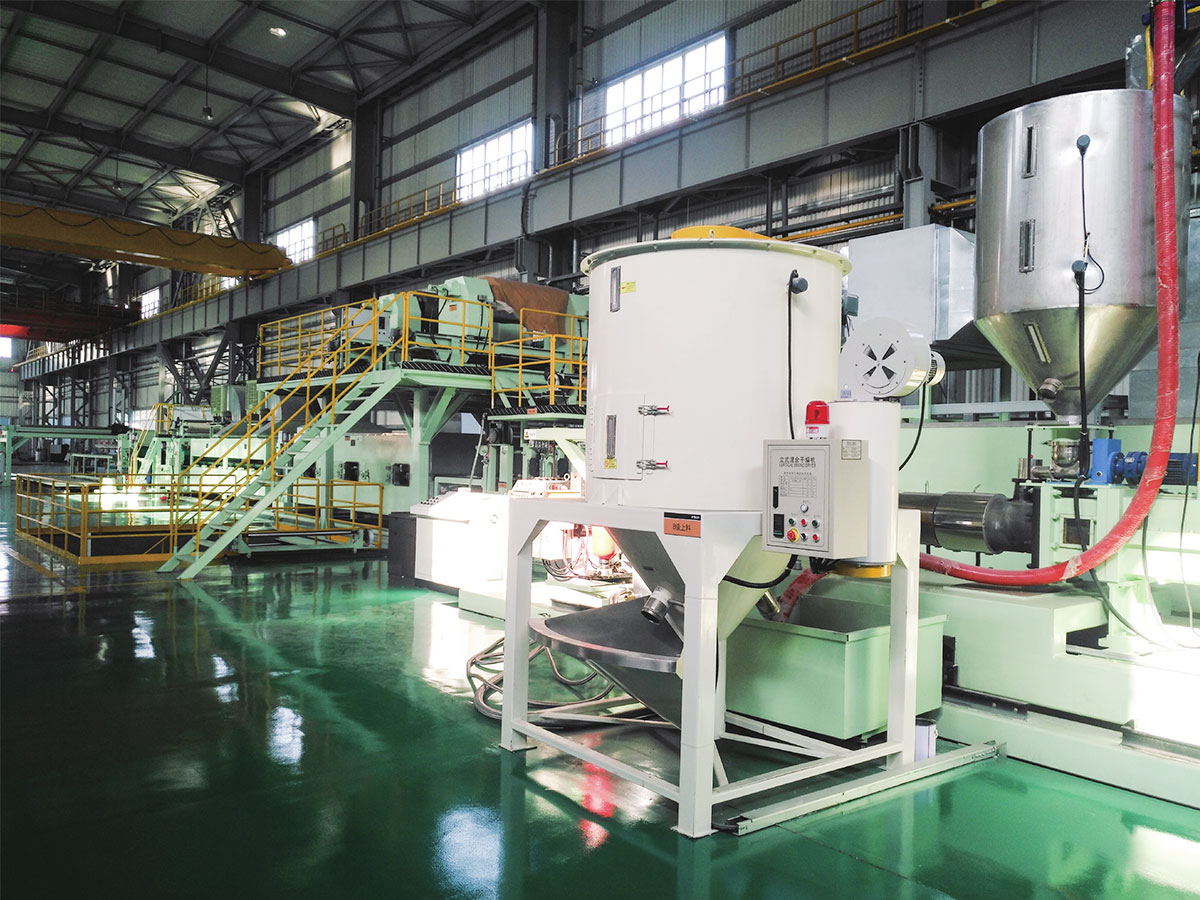
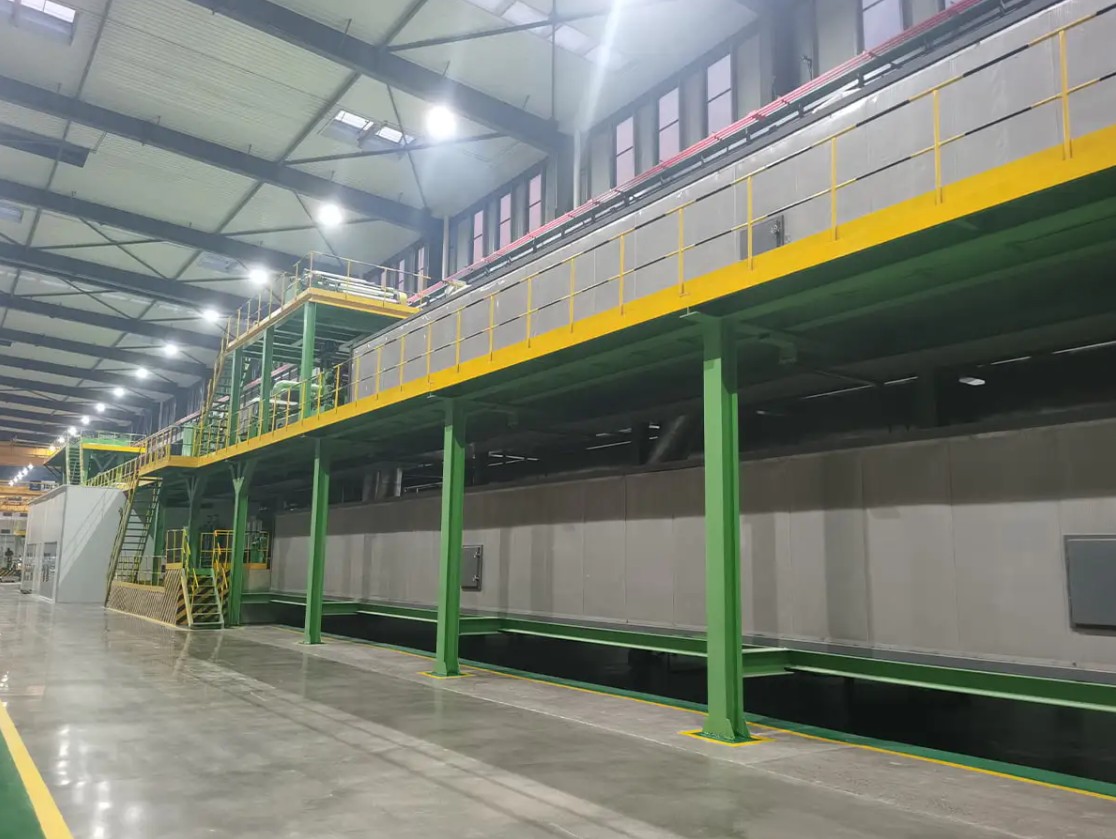
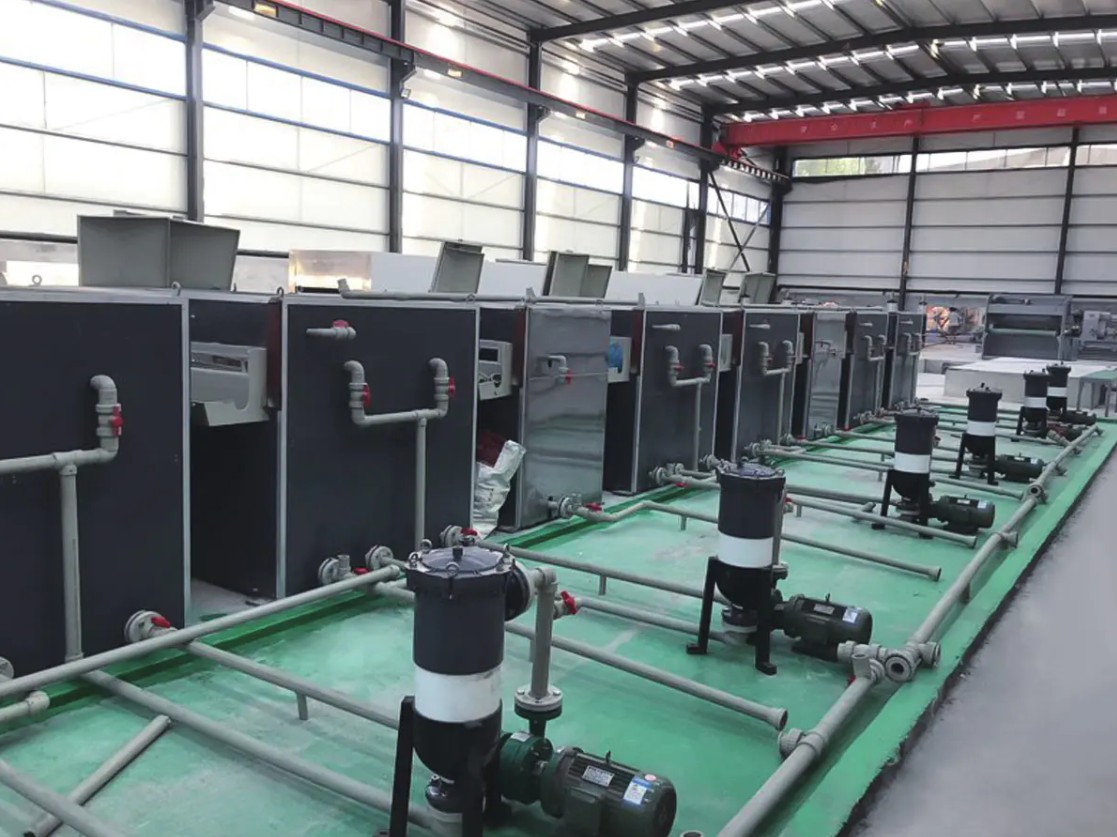
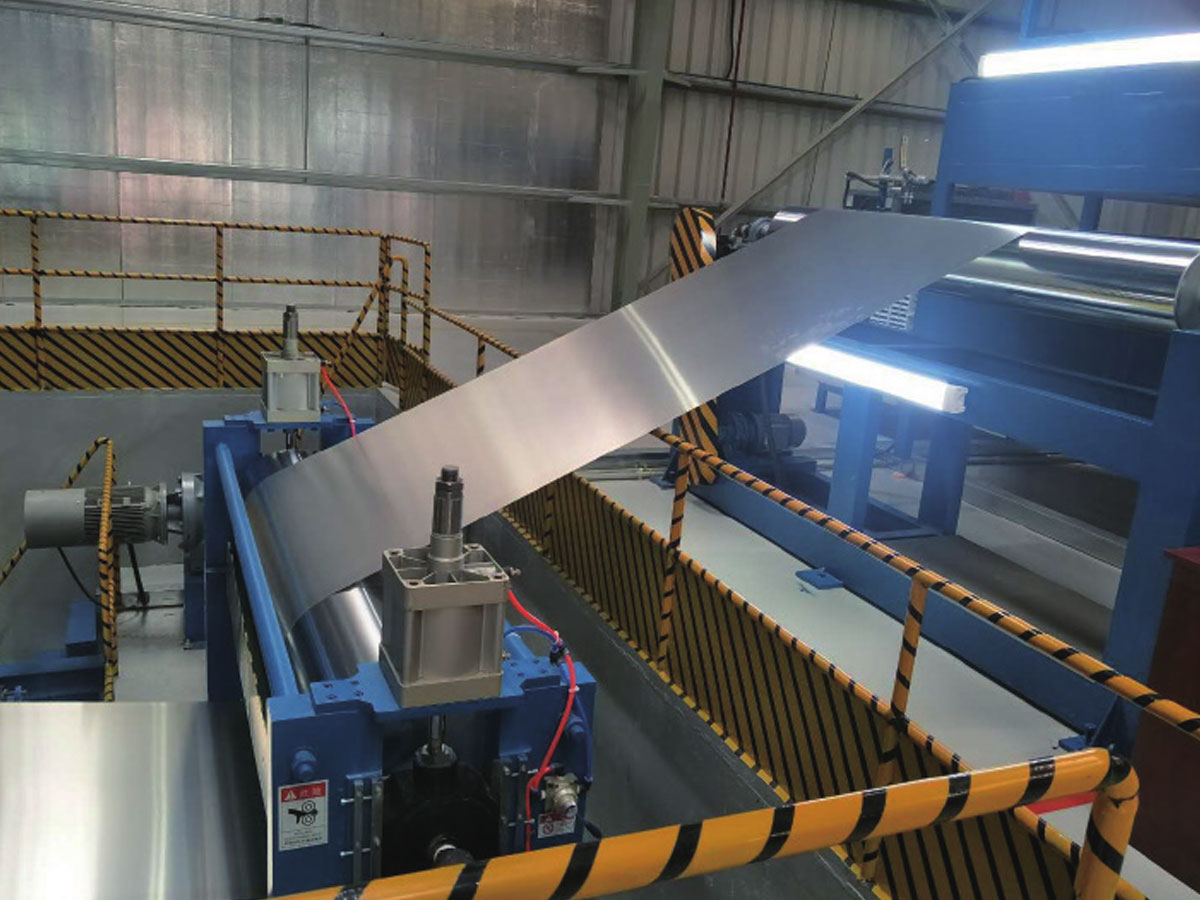 Color Coating Line for forhåndsmalt aluminiumsspole Denne linjen integrerer forbehandling, automatisert sprøyting og herding for å produsere holdbare belagte spoler. Den støtter in-house coil coating, noe som muliggjør presis fargetilpasning og kortere ledetider for panelprodusenter. Se produkt →
Tre linjekonfigurasjoner sammenlignet
Tre vanlige konfigurasjoner dominerer markedet. Valget avhenger av brannklassifiseringsstrategien, måleffektvolumet og utvalget av produkter en produsent ønsker å tilby.
| Linjekonfigurasjon | Maks brannklasse | Daglig produksjon | Kjerneendringstid | Relativ investering |
|---|---|---|---|---|
| A2/B1 toveislinje | A2 | 3000 paneler | 40 min | Høy |
| A2 spolelinje | A2 | 4.800 paneler | 90 min | Veldig høy |
| PE/B1 FR linje | B1 | 3.600 paneler | 10 min | Middels |
Den første er produksjonslinjen A2/B1 toveis metallkomposittpanel. Den lar en produsent veksle mellom A2- og B1-produkter ved å bytte kjernemating og justere prosesstemperaturer. Dette er den foretrukne konfigurasjonen for produsenter som betjener både fasademarkedet og interiørmarkedet, fordi det holder utstyret opptatt selv når etterspørselen etter A2 er lav.
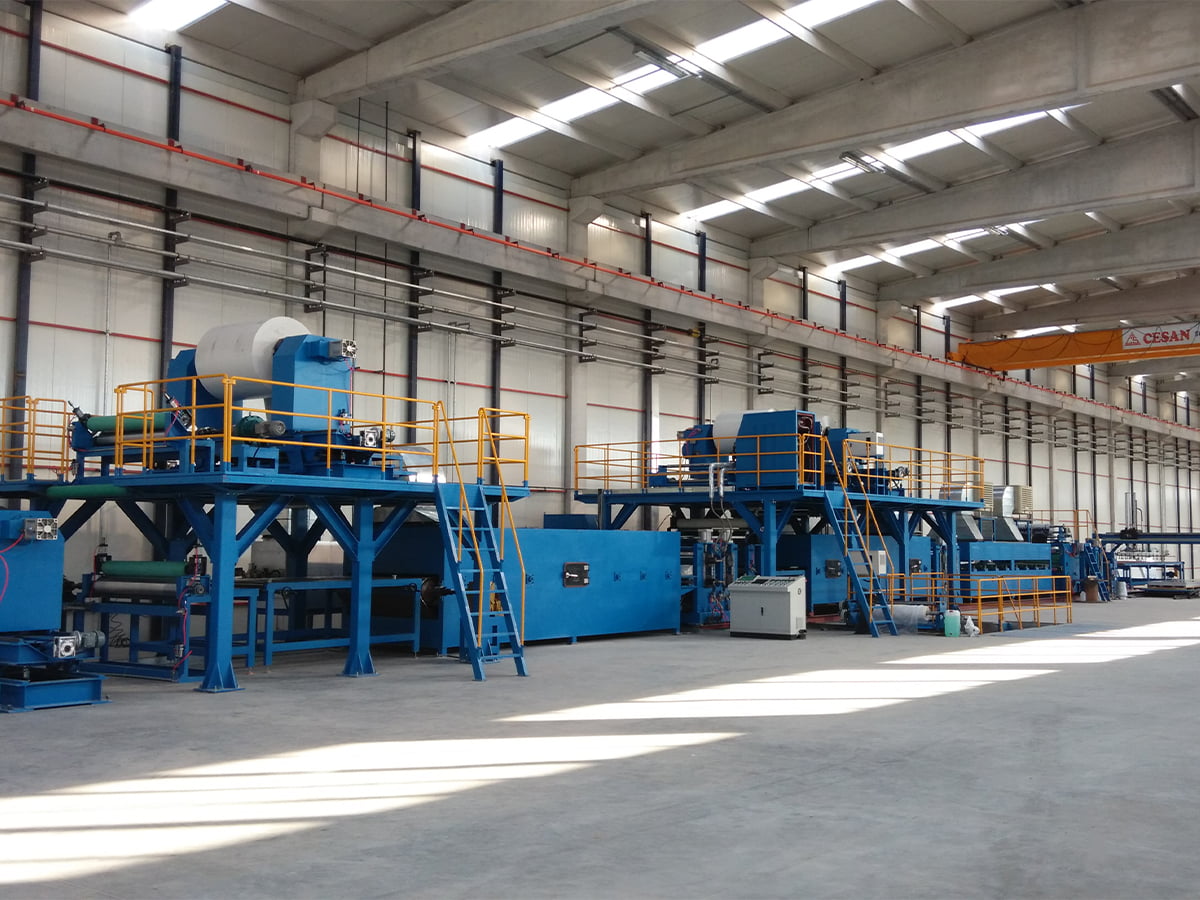
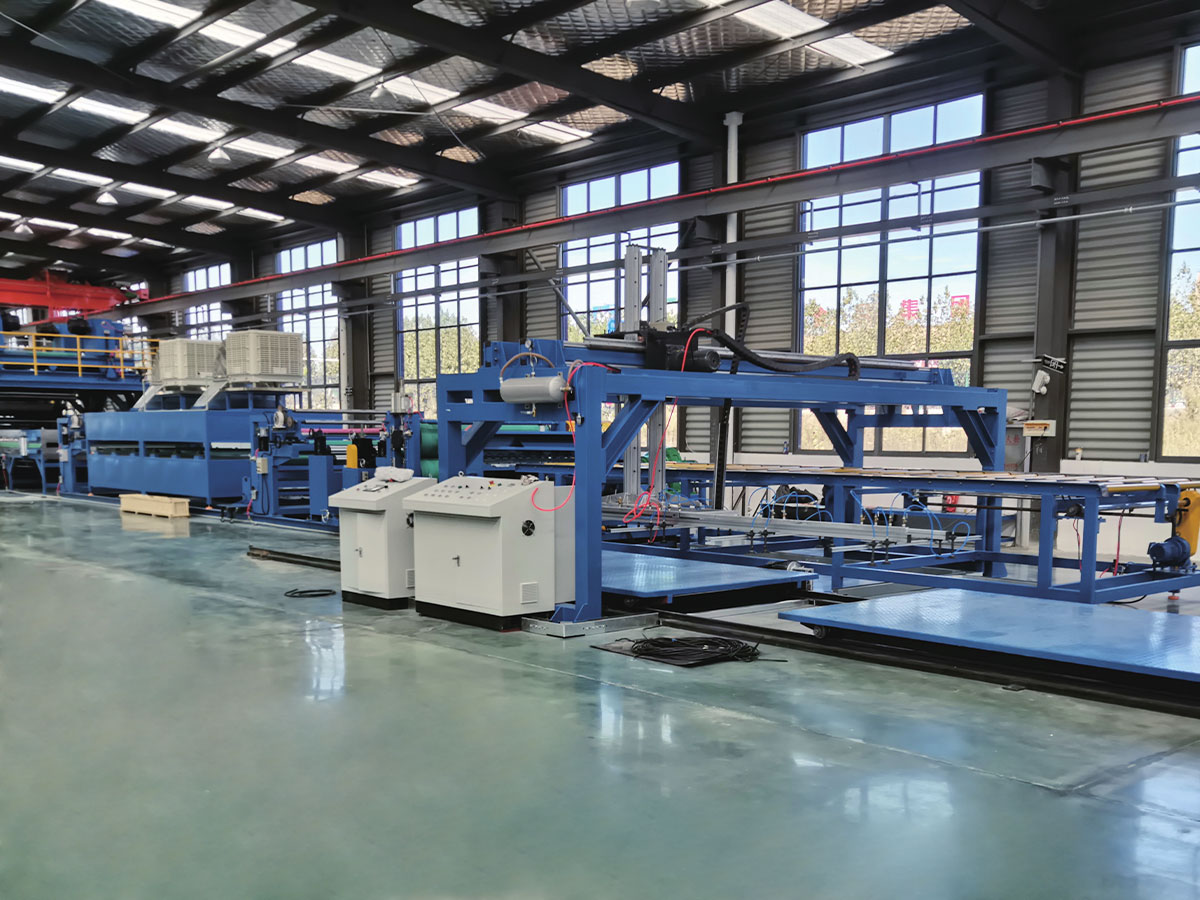
 A2/B1 Produksjonslinje for metallkomposittpaneler med to formål Denne linjen bytter mellom A2 brannsikre og PE/B1-kjerner på én plattform, og betjener både fasade- og interiørmarkedet. Det forbedrer utstyrsutnyttelsen og avkastningen på investeringen for produsenter som trenger fleksibilitet. Se produkt →
Den andre er produksjonslinjen for A2-spoler, som produserer A2-komposittmateriale i kontinuerlig spoleform. Denne arkitekturen kjører vanligvis med høyere hastighet og lavere arbeidskostnad per kvadratmeter fordi bindingen og kjølingen gjøres i en enkelt kontinuerlig passasje. Spoleformatet gjør det også mulig for nedstrømsprosesser som spalting og blanking å kjøre uten panelhåndtering, så den totale produksjonskostnaden per ferdig panel er ofte den laveste blant de tre.
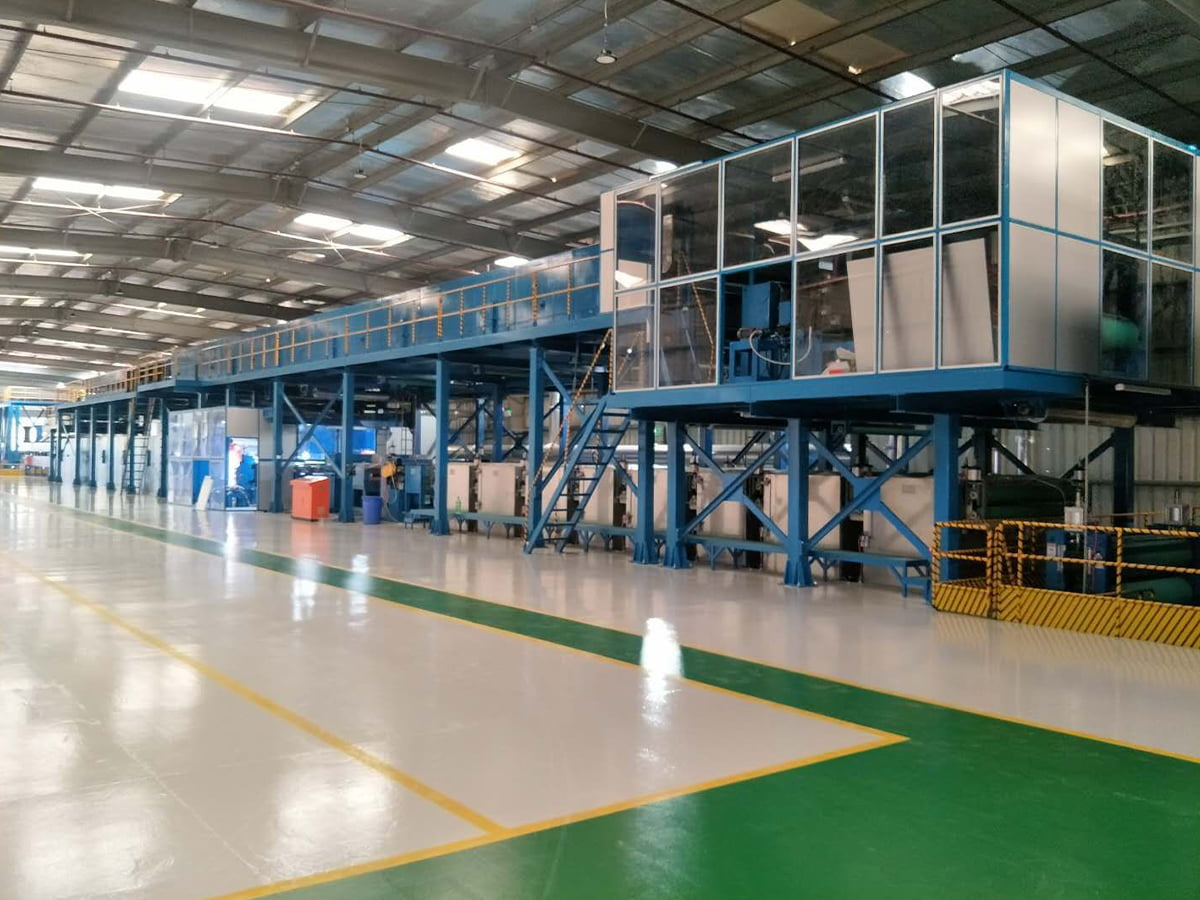
 A2 coil produksjonslinje for kontinuerlig ACP-produksjon Denne kontinuerlige spolelinjen produserer A2-komposittmateriale med høyere hastighet og lavere arbeidskostnad per kvadratmeter. Det muliggjør nedstrøms spalting og blanking uten panelhåndtering, noe som ofte gir den laveste totale produksjonskostnaden. Se produkt →
Den tredje er en PE eller B1 FR ACP komposittlinje. Den håndterer standard PE-kjerner og flammehemmende kjerner, men kan ikke produsere A2-materiale. Dens rolle i markedet krymper gradvis ettersom byggeforskriftene strammer til, men det er fortsatt et nyttig inngangspunkt for produsenter som fokuserer på innvendige paneler, skilting og dekorativ kledning der brannkravene er mindre strenge.
Stolpediagrammet sammenligner daglig panelutgang for tre linjekonfigurasjoner. A2/B1-toveislinjen produserer omtrent 3000 standardpaneler per dag når den kjøres i A2-modus, mens A2-spolelinjen når rundt 4800 paneler per dag på grunn av kontinuerlig spole-til-spol-drift. PE/B1 FR-linjen sitter i mellom på 3600 paneler per dag, fordi dens enklere prosess tillater raskere rulleskift, men påfører lavere termisk belastning. Disse tallene representerer størrelsesorden verdier for en typisk 300 meter lang panellinje; faktisk produksjon avhenger av paneltykkelse, kjernetetthet og graden av automatisering. Det som betyr noe for en investor er at A2-spolelinjen, selv om den er dyrere, leverer omtrent 60 prosent mer produksjon per dag enn inngangslinjen. Kapitalkostnaden per panel har derfor en tendens til å være lavere for spolelinjen selv om kjøpesummen er høyere.
Hvordan vurdere en produksjonslinjeleverandør
Når du sammenligner leverandører, bør du se utover grunnprisen og være oppmerksom på fire områder. Disse områdene avgjør om utstyret vil kjøre med annonsert kapasitet og om panelene vil bestå de nødvendige branntestene.
- Kjernedoserings- og blandingsnøyaktighet. En A2-kjerne trenger en mineralfyllstoffandel på over 90 prosent. Spør hva slags veiematere og kontinuerlige blandere linjen bruker, og hvor ofte de kalibreres.
- Lamineringstemperaturkontroll. Limet mellom aluminium og kjerne aktiveres innenfor et smalt temperaturvindu. Hvis linjen kun bruker av- og på oppvarming, vil bindingsstyrken variere langs panelets lengde.
- Nettspenning og sporingssystem. Når to aluminiumsspoler vikles av samtidig, trenger ledningen spenningskontroll innen 1 prosent for å unngå rynker og glidning.
- Etter-salg struktur. En kontinuerlig produksjonslinje er en høyverdi eiendel som går i tre skift. Leverandøren bør ha et dokumentert servicenettverk, reservedelslager og fjerndiagnosefunksjon.
Radardiagrammet sammenligner tre linjekonfigurasjoner på tvers av fem dimensjoner: brannvurderingsevne, produksjonseffekt, materialfleksibilitet, kapitalkostnad og driftskostnad. A2 spolelinjen oppnår den høyeste ytelsen og brannvurderingsevnen, men har den høyeste kapitalkostnaden og den laveste fleksibiliteten for raske vekslinger mellom produkttyper. A2/B1 toveislinjen tilbyr en jevn balanse mellom brannklassifisering og fleksibilitet, selv om ytelsen er litt lavere enn en dedikert spolelinje. PE/B1 FR-linjen forblir attraktiv med hensyn til kapitalkostnader og driftskostnader, men dens lave brannvurderingsevne diskvalifiserer den i byggeprosjekter med strenge brannkrav. For de fleste produsenter som planlegger ny kapasitet, er A2/B1 toveislinjen det mest rasjonelle utgangspunktet fordi den leverer A2-kapasitet uten å ekskludere B1-markedet. Produsenter som allerede har en moden B1-kundebase og ønsker å skalere opp, kan finne at A2-spolelinjen er den beste oppgraderingsveien.
Bunnlinjen
"3A-kompositter" er ikke bare et merkenavn; det er en forkortelse for kvaliteten og brannsikkerhetsnivået som markedet forventer av aluminiumskomposittpaneler. Å velge riktig produksjonslinje er hvordan en produsent oversetter denne forventningen til et kommersielt produkt. Begynn med brannvurderingsstrategien, og la deretter utgangskravet, råmaterialtilgjengelighet og gulvplass bestemme arkitekturen. Snakk med en linjebygger som allerede har levert A2-kompatibelt utstyr, og be om referanser i ditt bruksområde. Med A2-etterspørselen som fortsatt vokser i 2026, betyr det å utsette beslutningen å produsere paneler som vil bli avvist fra akkurat de prosjektene som gir best margin. Hvis du vil sammenligne alternativene dine med et spesifikt produktutvalg, kontakt produsenten direkte og diskuter tiltenkt kjernemateriale og årlig produksjon.