
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

To kjøpssamtaler kan skje i samme måned og høres nesten identisk ut. En gulvprodusent ønsker en linje som gjør PVC-masse og mineralfyll til en 4 mm SPC-kjerneplate, kilometer etter kilometer, med samme tverrsnitt på slutten av skiftet som ved starten. En hvitevareleverandør tre hundre kilometer unna trenger førti tusen hengselhus om dagen, hver med ribber, tryklås og to innstøpte innsatser. Begge kjøperne beskriver kjøpet som å kjøpe en plastforedlingsmaskin, men de trenger helt andre plattformer.
Konklusjonen kommer først: ekstrudering og sprøytestøping er ikke to versjoner av samme jobb. Ekstrudering er kontinuerlig. Smelte presses gjennom en dyse og produktet beholder tverrsnittet til den dysen så lenge linjen går. Sprøytestøping er syklisk. Smelte fyller et lukket hulrom og hver syklus leverer et fast antall separate tredimensjonale deler. Lange og jevne peker mot ekstrudering. Formet og talt i stykker viser til sprøytestøping. Verktøykostnad, toleranse, skrothastighet og operatørferdigheter følger alle av den enkelte forskjellen.
Hvordan ekstrudering fungerer, trinn for trinn
I en ekstruderingslinje mates granuler eller pulver fra en trakt inn i en oppvarmet tønne, transporteres og smeltes av en roterende skrue, og tvinges deretter gjennom en dyse hvis åpning definerer profilen. Den varme formen avkjøles og kalibreres, trekkes av en avtrekksenhet og kuttes i lengde. Skruen stopper ikke mellom delene fordi det ikke er noen deler, kun meter. Effekten måles i kilogram per time ved dysen og i meter per minutt på slutten av linjen.
- Tverrsnittet forblir konstant langs maskinretningen og lengden begrenses kun ved håndtering og pakking.
- En dyse koster en brøkdel av en sprøytestøpe, og en dyse kan justeres, poleres eller omarbeides når profilen endres litt.
- Flerlagsstrukturer kommer nesten fritt gjennom co-ekstrudering, med to eller tre ekstrudere som mater en dyseblokk.
- Nedstrøms utstyr, kalibrering, kjøling, avhenting og kutter, påvirker den endelige dimensjonskvaliteten like mye som selve ekstruderen.
- Typiske produkter: SPC-kjerneplater, PVC-bunnfilm for lær, kontinuerlig fiberarmert termoplasttape, rør, vindusprofiler og kabelisolasjon.
Hvordan sprøytestøping fungerer, trinn for trinn
Sprøytestøping smelter en lignende polymer, men injiserer deretter et målt skudd i en lukket og fastklemt form ved høyt trykk. Hulrommet pakkes og holdes for å kompensere for krymping, avkjøles, åpnes, og ejektorstifter skyver delen ut før formen lukkes igjen. Hver syklus produserer et fast antall ferdige deler, ikke en kontinuerlig lengde, og syklustiden er enhetskostnadsdriveren.
- Geometrifrihet er hovedfordelen: ribber, bosser, gjenger, levende hengsler og metallinnsatser kan formes i ett skudd.
- Toleranser er stramme og repeterbare, ofte pluss eller minus en tiendedels millimeter på kritiske dimensjoner.
- Formen er delspesifikk. En designendring på komponenten betyr vanligvis en ny form, ikke en dysejustering.
- Løper, innløper og oppstartsrejekter står for det meste av skrotet, og ettermaling blandes ofte tilbake i et kontrollert forhold.
- Typiske produkter: hus, hetter, koblinger, bilinteriørdeler og medisinsk engangsutstyr.
Ekstrudering og sprøytestøping sammenlignet
| Aspekt | Ekstrudering | Sprøytestøping |
|---|---|---|
| Utdataskjema | Kontinuerlig lengde med konstant tverrsnitt | Skill tredimensjonale deler |
| Verktøy | Die plus kalibrering og nedstrøms enheter | Presisjonsstålform med kjøling og utkast |
| Verktøy cost | Lavere og lettere å modifisere | Høyere og bundet til en del design |
| Rytme | Kontinuerlig, ingen syklustid | Sekunder til ett minutt per skudd |
| Geometri | Enkel profil, ingen underskjæringer | Komplekse former, ribber, bosser og innsatser |
| Toleranse | Sett av kalibrering, kjøling og avlastningsstabilitet | Veldig stram og repeterbar del til del |
| Skrap | Oppstart og byttetrim | Løpere, sprues og avslag |
| Økonomisk volum | Lange løp av én profil | Høyt antall stykker av én komponent |
| Fiberforbindelser | Fibrene justeres langs maskinens retning | Fiberlengden kan reduseres ved skru- og ventilhandling |
Verktøy og kostnadsstruktur: Hvor pengene faktisk går
Kostnadsfordelingen er der de fleste førstegangskjøpere blir overrasket. Et injeksjonsprosjekt frontlaster penger inn i formen, en presisjonsbearbeidet blokk som må overleve klemkraft, overføre varme gjennom nøye plasserte kanaler og kaste ut en del uten å merke den. Denne investeringen gjenvinnes over hundretusenvis av sykluser, og det er grunnen til at sprøytestøping sliter under et visst årlig volum.
Et ekstruderingsprosjekt frontlaster penger annerledes. Dysen er relativt beskjeden, men linjen er en kjede av maskiner: ekstruder, skjermveksler, kalibreringsbord, kjøletank, avhenting, kutter og stabling. Et svakt ledd setter taket for hele linjen. Hvis avdraget trekker ujevnt eller kjøletanken er kort, produserer en perfekt balansert dyse fortsatt en profil som driver i tykkelse, og kjøperen betaler for materiale på hver meter i stedet for én gang ved verktøyet.
Materialatferd og termisk historie
Begge prosessene smelter polymer, men den termiske historien og skjærhistorien er kraftig forskjellig. Ved ekstrudering opplever materialet en relativt skånsom, godt fordelt skjærkraft langs skruen og kort opphold ved dysen. Ved sprøytestøping passerer smelten en smal port ved svært høy skjærkraft og pakkes deretter under trykk, slik at molekylær orientering og indre spenninger ender opp låst i delen. Det er grunnen til at den samme polymerkvaliteten kan oppføre seg forskjellig i de to prosessene, og hvorfor skjevhet er en vanlig klage i støpte deler, men en sjelden i ekstruderte profiler.
For fiberarmerte forbindelser betyr skillet enda mer. Ekstrudering har en tendens til å justere fibrene i maskinretningen, noe som favoriserer stivhet i den retningen. Sprøytestøping gir en mer kompleks hud- og kjerneorientering, og fiberlengden kan falle når smelten passerer skruer, ventiler og porter. Hvis den ferdige delen er avhengig av fiberlengde for slagytelse, er dette et spesifikasjonspunkt, ikke en detalj.
Velge mellom de to prosessene
Arbeid gjennom følgende punkter i rekkefølge, og svaret er vanligvis åpenbart før det andre spørsmålet.
- Er produktet definert av et tverrsnitt eller av en form? Tverrsnitt betyr ekstrudering.
- Fastsettes lengden etter funksjon eller håndtering? Ubegrenset lengde favoriserer sterkt ekstrudering.
- Trenger delen underskjæringer, sidehandlinger, gjenger eller innlegg? Da er sprøytestøping den realistiske ruten.
- Hvilket årlig volum gjelder for ett design? Svært høyt antall stykker rettferdiggjør mugginvestering, lange profilløp rettferdiggjør linjeinvestering.
- Hvor stram er den kritiske toleransen? Støpte deler holder lettere tette dimensjoner, ekstruderte profiler trenger god kalibrering og avtrekkskontroll.
- Hvor mye skrap kan omarbeides i huset? Ekstrudert trim er ofte direkte gjenbrukbart, støpte skinner kan trenge omsliping og tørking.
Hvor kontinuerlige ekstruderingslinjer passer i panel- og komposittproduksjon
Mange bygnings- og interiørmaterialer som ser ut som støpte produkter er faktisk ekstrudert eller belagt på en kontinuerlig linje. SPC-gulv er det tydeligste eksemplet. Den stive kjernen er ekstrudert, deretter laminert med en dekorativ film og et slitelag, slik at ekstruderen bestemmer flathet, tetthet og tykkelseskonsistens over hele brettet.
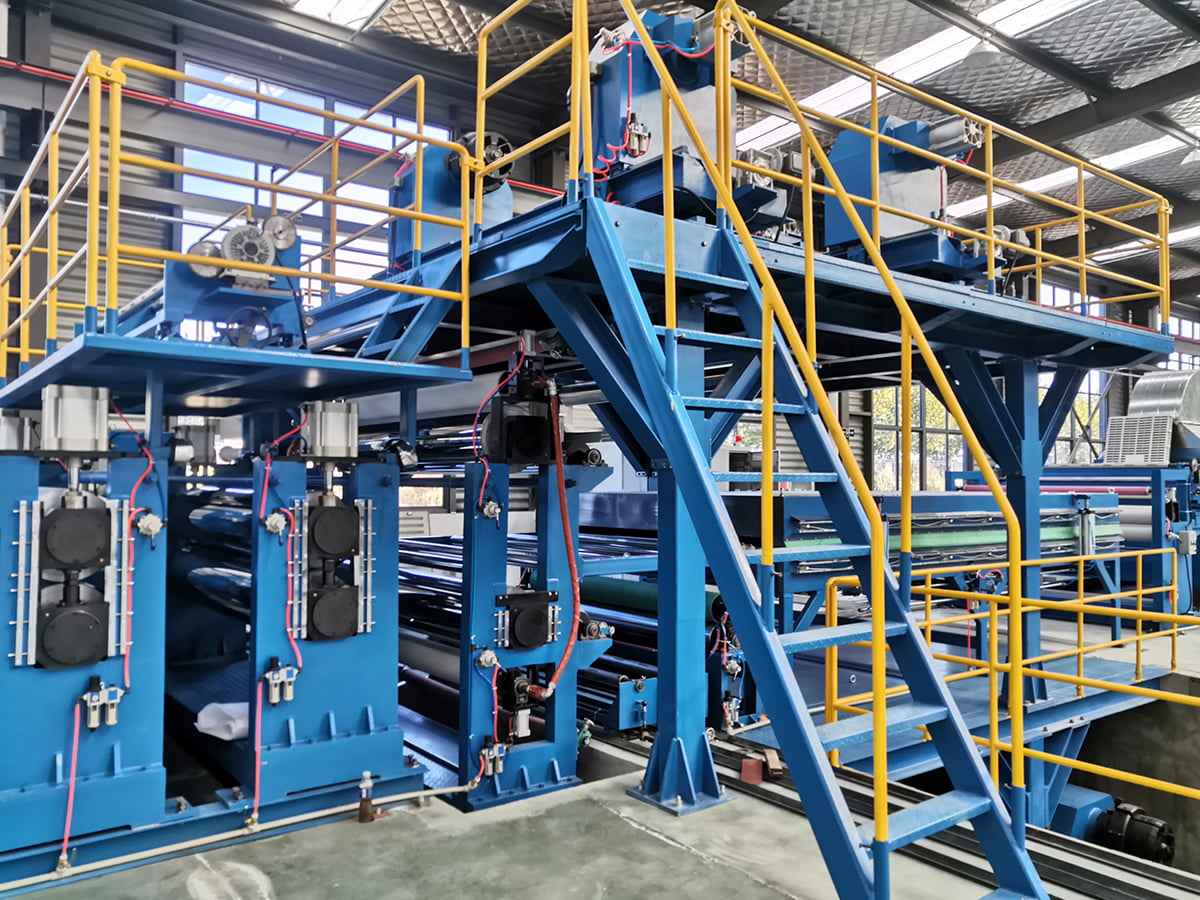
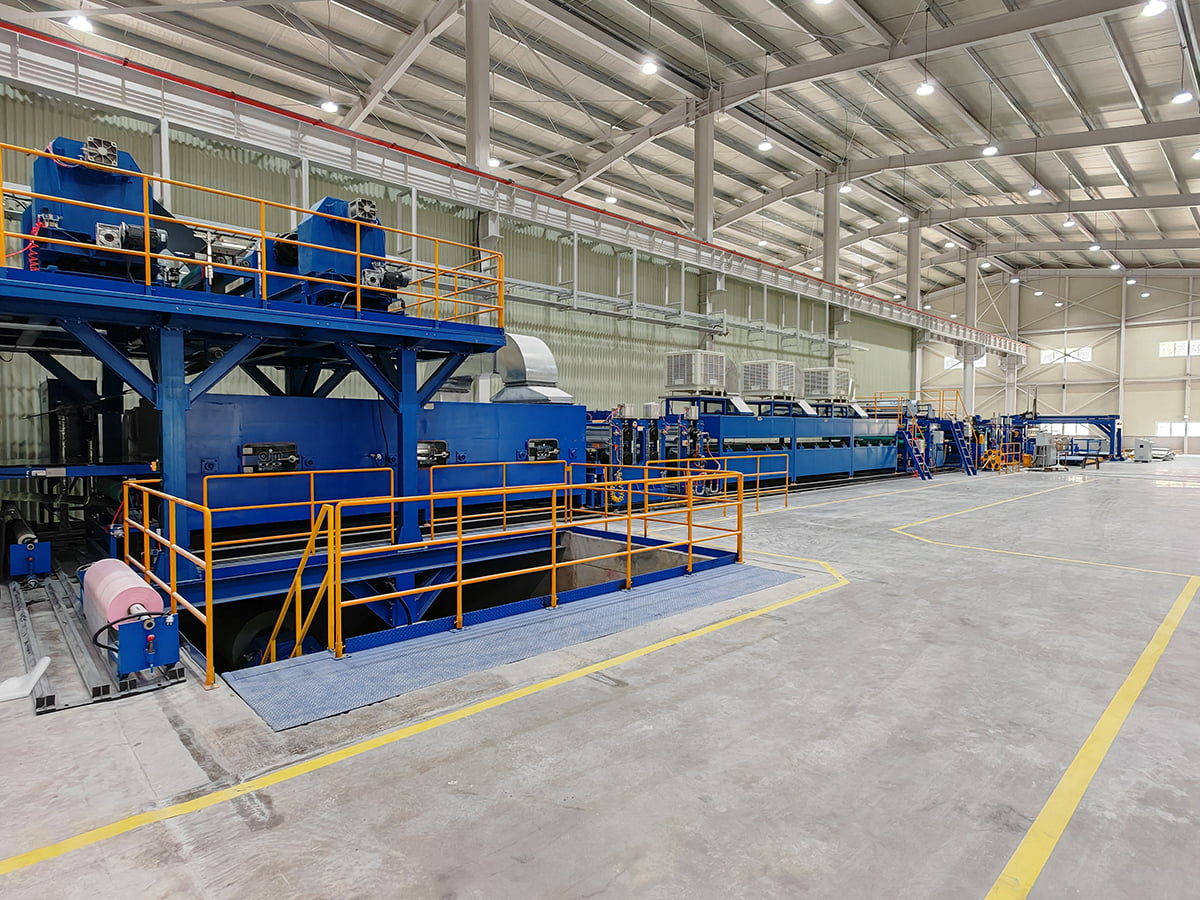
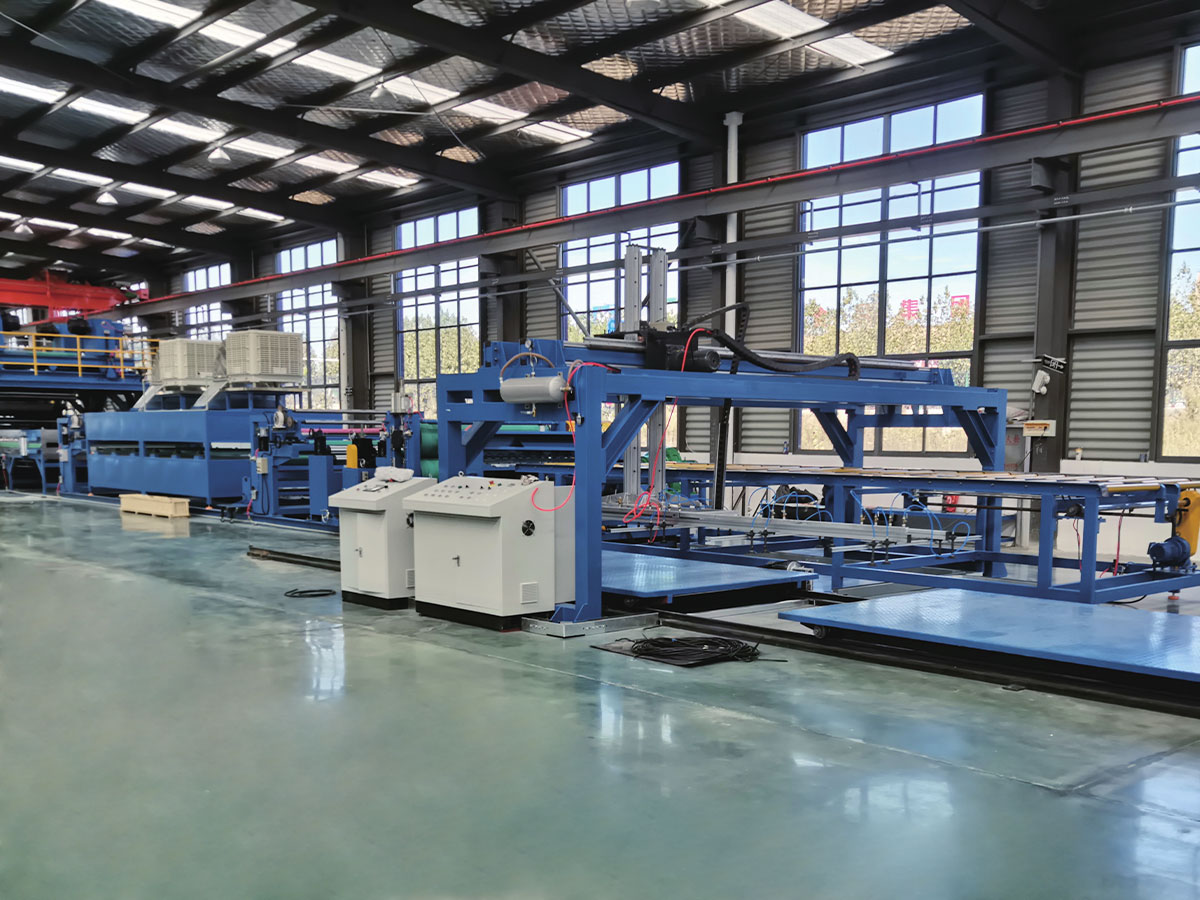
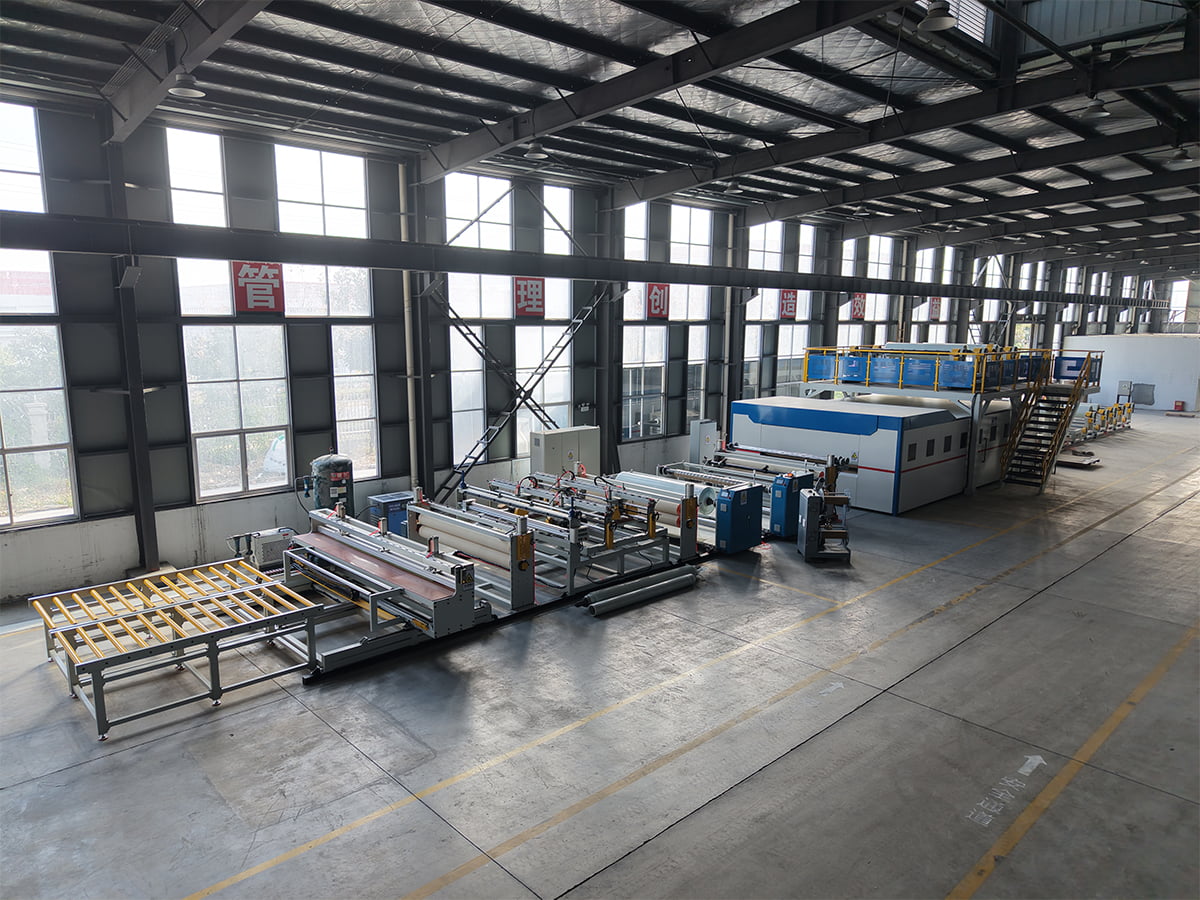
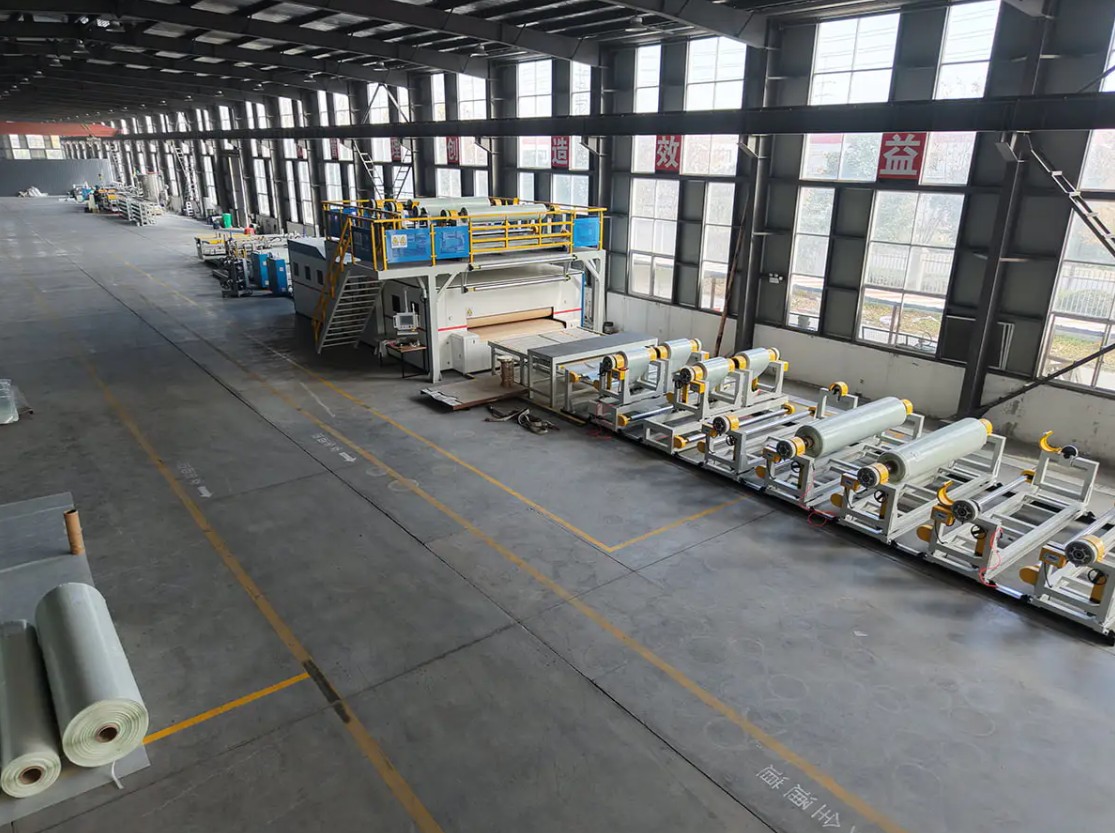
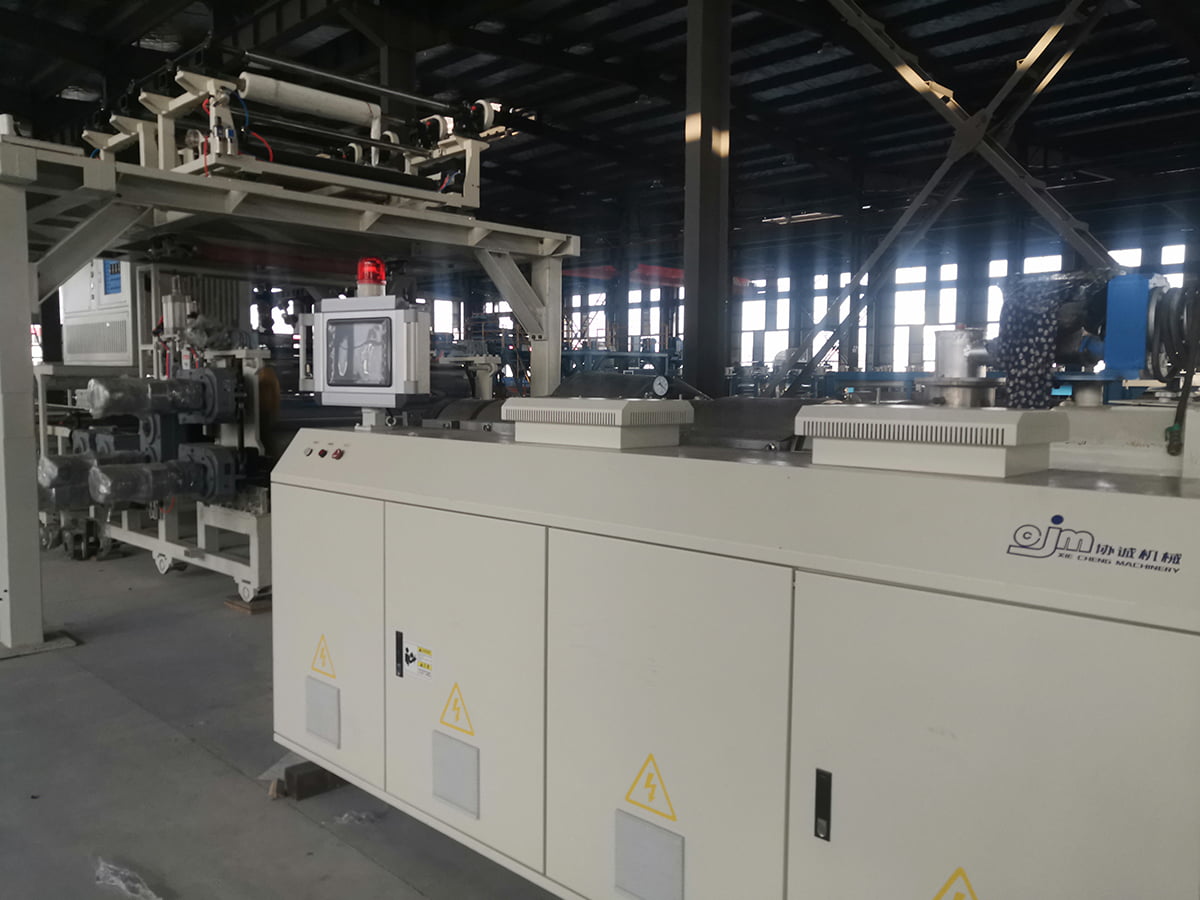 PVC/WPC/SPC-gulvproduksjonslinje for steinplastgulv Se denne linjen for å se hvordan ekstrudering, filmlaminering, UV-belegg, preging og online inspeksjon kombineres for automatisert SPC-gulvutgang. Se produkt →
Den samme logikken gjelder for kontinuerlige fiberarmerte termoplastiske kompositter. En PET- eller PP CFRT-linje kombinerer polymersmelte med forsterkende fiber eller stoff i en kontinuerlig prosess, og det ferdige arket eller tapen blir senere presset eller termoformet til en tredimensjonal form. Ekstruderingstrinnet, ikke en støpepresse, avgjør fiberutfukting og jevn tykkelse. Kjøpere spør ofte hva en full PVC-laminatpanellinje inneholder før de sammenligner leverandører, og det ærlige svaret er at ekstruderen kun er én stasjon blant flere som må matche hverandre.
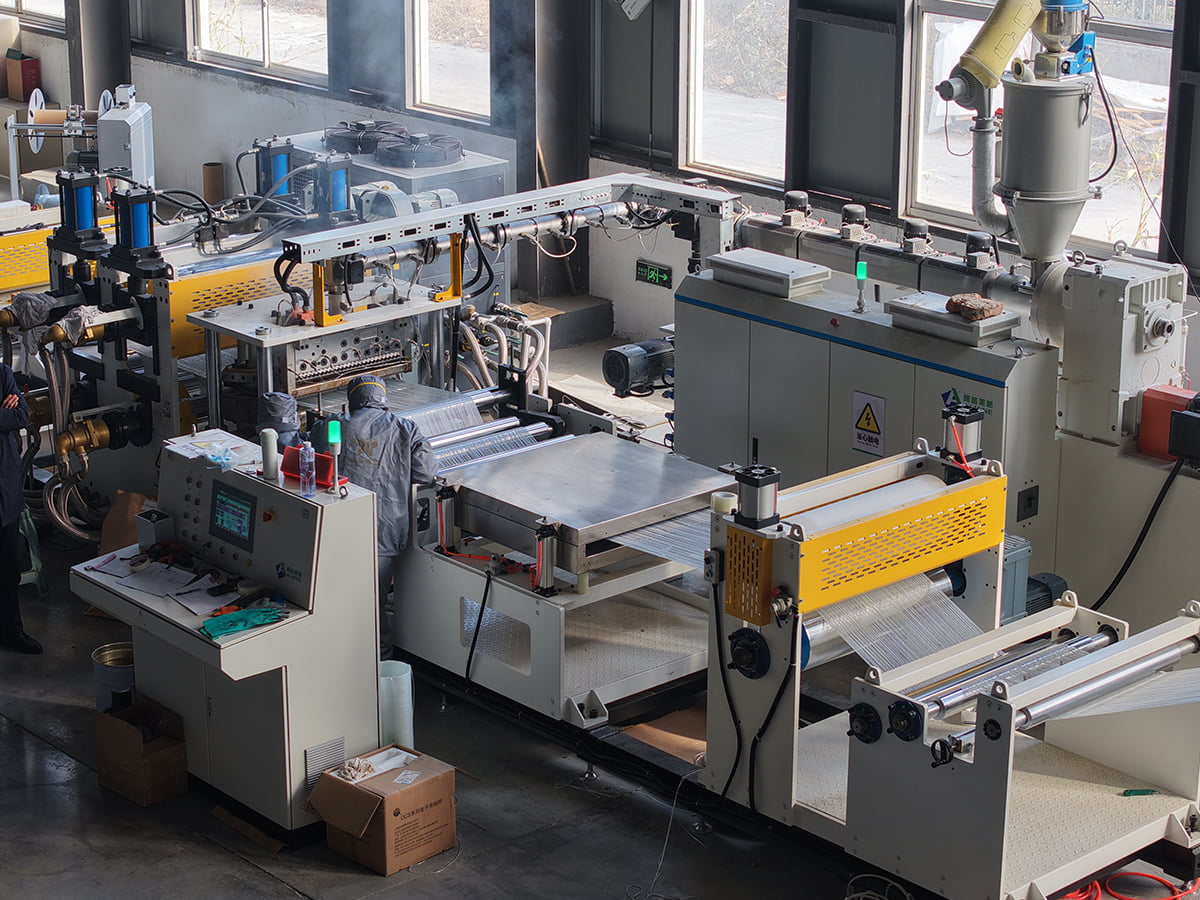
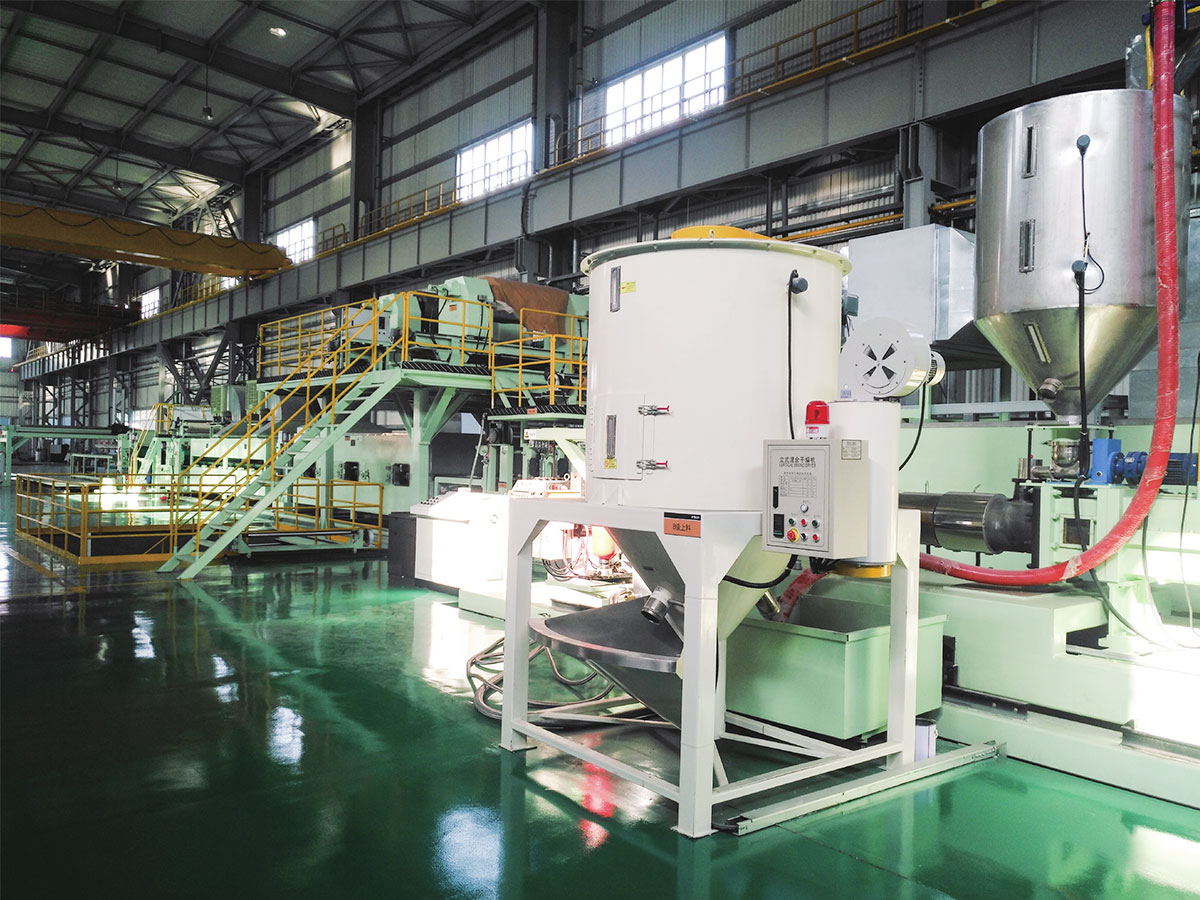 PET/PP CFRT komposittmateriale produksjonslinje Utforsk denne OEM CFRT-linjen for kontinuerlig fiberforsterket termoplastisk komposittproduksjon, med service- og tilbudsalternativer tilgjengelig. Se produkt →
PVC og PU-skinn følger et tredje mønster, hvor et basislag produseres kontinuerlig og deretter belegges, preges og avkjøles på linje. Overflateteksturen kommer fra en pregerull, ikke et hulrom, og det er nettopp grunnen til at prosessen skaleres til lange serier uten en delspesifikk form.
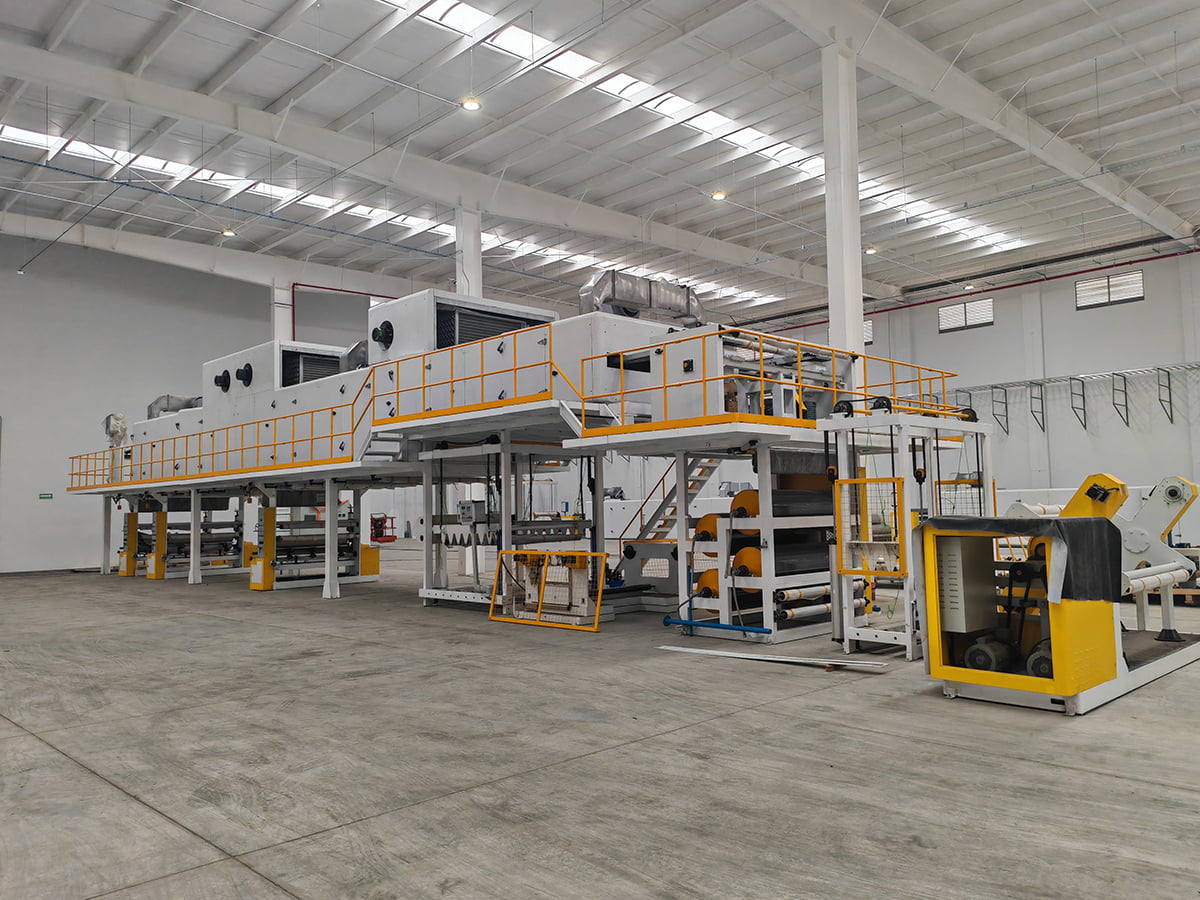
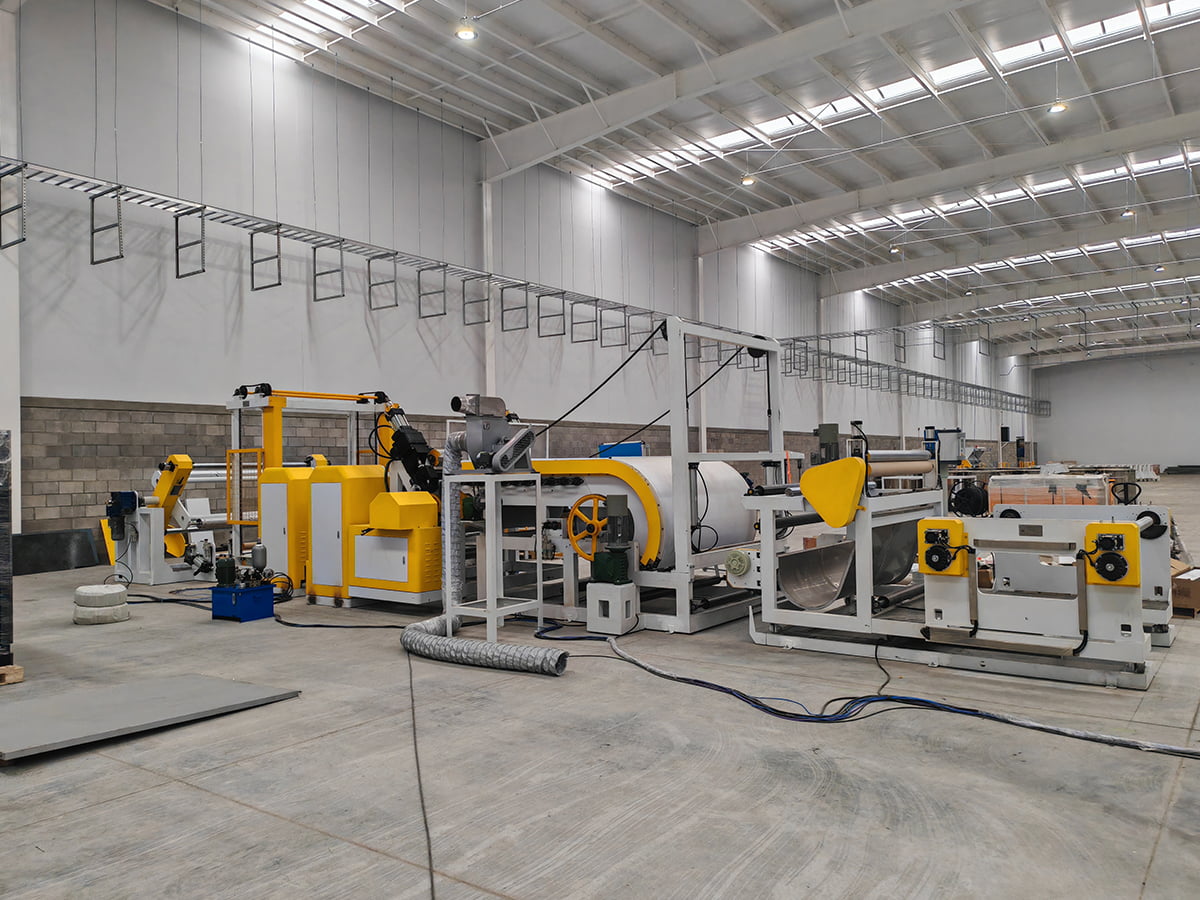 PVC/PU-skinnkompositt, preging og belegglinje Se gjennom denne linjen for kontinuerlig produksjon av PVC/PU-lærbase, inline-belegg, preging og kjøling, med tilpassede OEM-servicealternativer. Se produkt →
Hva du bør sjekke før du kjøper en ekstruderingsbasert linje
- Skruediameter og lengde-til-diameter-forhold, tilpasset polymer- og fyllstoffinnholdet du faktisk har tenkt å kjøre.
- Utgangshastighet mot linjehastighet, så avstands- og kjølelengden er ikke flaskehalsen.
- Tykkelse og breddetoleranse skrevet inn i kontrakten med en målemetode, ikke bare et løfte.
- Kjølekapasitet og kalibreringsdesign for den tyngste profilen i produktplanen din.
- Nedstrømsutstyr inkludert i samme omfang, siden delt ansvar mellom leverandørene kompliserer igangkjøringen.
- Servicemodell: fjernstøtte, installasjon på stedet, tilgjengelighet av reservedeler og opplæring av operatører.
Hvis produktplanen din ligger et sted mellom en profil og en formet del, er den praktiske ruten ofte å ekstrudere eller laminere et halvferdig ark og deretter forme det. Å forstå hele prosesskjeden før signering unngår å kjøpe kapasitet du ikke kan bruke. Du kan anmelde hva en produksjonslinje for PVC-laminatpaneler inkluderer for et gjennomarbeidet eksempel på hvordan stasjonene henger sammen.
Kortversjonen
Extrusion lager kontinuerlige produkter med konstant tverrsnitt og tjener pengene sine på lange opplag, lave verktøykostnader og enkel geometri. Sprøytestøping lager diskrete tredimensjonale deler og tjener pengene sine på repeterbarhet, komplekse funksjoner og høyt antall stykker. Ingen av dem er mer avansert enn den andre. De er ganske enkelt bygd for forskjellige spørsmål, og den raskeste måten å redusere risikoen på er å beskrive produktet, årlige volum og kritisk toleranse til en utstyrsingeniør før du sammenligner priser. Hvis du vil ha den samtalen, send produktspesifikasjonen og kapasitetsmålet til teamet og bekreft hvilken plattform som passer ditt tilfelle.