
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

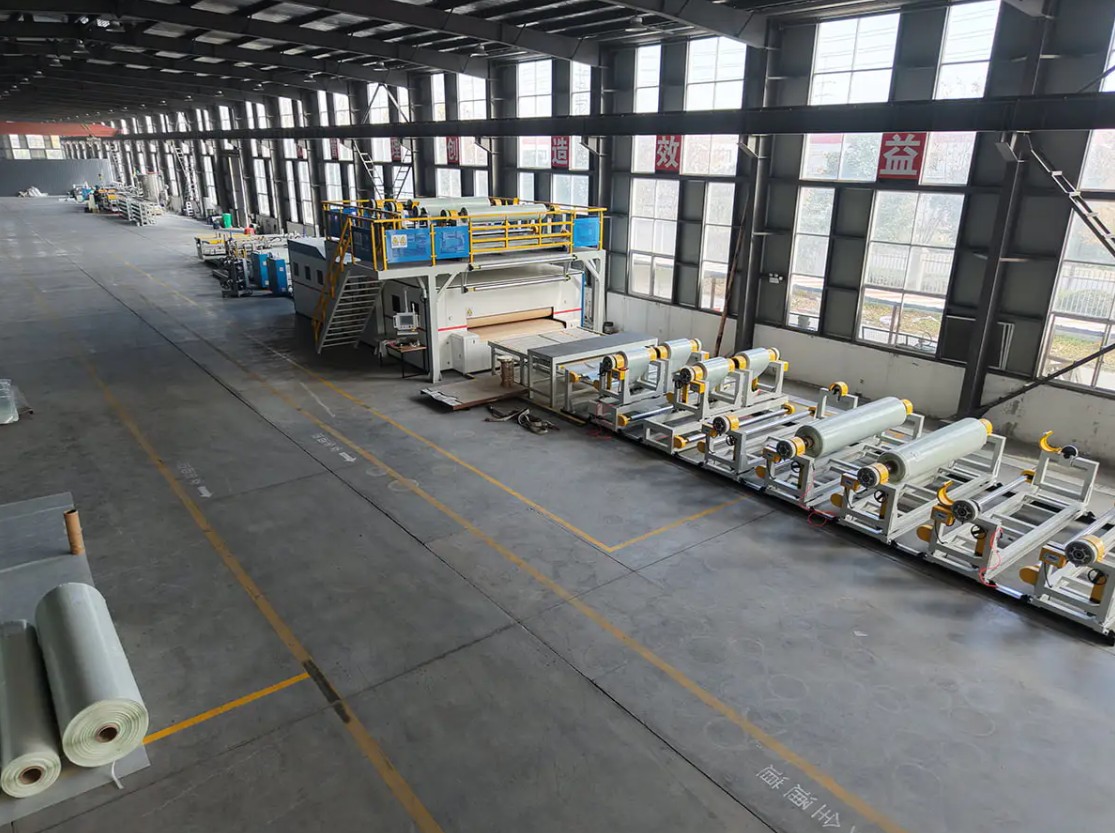
To PET/PP CFRT-komposittlinjer kan bære samme pris, samme arbeidsbredde og samme løfte på opptil 1200 kg/t, og likevel oppføre seg svært forskjellig på butikkgulvet. Forskjellen sitter vanligvis i ekstruderingssystemet: skruediameter og lengde til diameterforhold, om en smeltepumpe stabiliserer trykket, hvordan dyseleppene justeres, og hvordan rullestabelen fjerner varme. Hvert trinn nedstrøms, fra utfukting av fiber til viklingsspenning, kan bare bevare kvaliteten ekstruderen leverer.
Den praktiske regelen er derfor enkel: definer ekstruderingssystemet først og dimensjoner resten av linjen rundt det. Et belegg-, laminerings- eller pregingtrinn som er vurdert raskere enn ekstruderen kan mate den, er kapasitet du betaler for og aldri bruker. En ekstruder dimensjonert for produksjon, men ikke for materialet du faktisk kjører, vil gi deg måleavdrift, gelflekker og for tidlig skrueslitasje i hele maskinens levetid. Denne artikkelen dekker hva et ekstruderingssystem inkluderer på en komposittlinje, hvordan det matches til PET, PP, PVC og fylte forbindelser, hvilke toleranser som har kommersiell vekt, og hva som skal testes før endelig betaling.
Hva teller som et ekstruderingssystem på en komposittlinje
På en komposittproduksjonslinje er ekstruderingssystemet ikke én maskin, men en kjede av enheter som må holde samme settpunkt sammen: materialhåndtering og tørking, skruen og tønnen, en smeltepumpe eller trykkkontrollsløyfe, dysen, rullestabelen eller kjøleseksjonen, og avtrekket som setter linjehastigheten. Tykkelsen lages ved formen, fryses ved avkjølingsstadiet og deretter lamineres, preges eller belegges.
Plikten endres med produktet. En CFRT-linje ekstruderer en tynn, varm smelte som må fukte ut kontinuerlig fiber, mens en gulvlinje ekstruderer et tungt fylt ark som senere kalandreres til endelig tykkelse. Tabellen nedenfor viser hvordan den samme maskinvarekategorien skifter i prioritet fra produkt til produkt.
| Linjetype | Ekstrusjonsplikt | Typisk polymer | Bekreft først |
|---|---|---|---|
| PET/PP CFRT komposittlinje | Smelteimpregnering av kontinuerlig fiber, deretter plateforming og laminering | PET, PP, noen ganger PA | Ensartet smeltetemperatur over dysebredden og fiberutfukting ved mållinjehastighet |
| SPC gulv produksjonslinje | Fylt PVC-plate ekstrudering, kalandrering og laminering til slitelaget | PVC med kalsiumkarbonatfyllstoff | Slitasjemotstand for skruer og tønner, utgang per dysebredde, målerkontroll etter kalandrering |
| PVC/PU-skinnpreging og belegglinje | Forbind plastifisering og belegg på slipppapir eller stoff | PVC-blanding, PU | Repeterbarhet av beleggtykkelse, rulletemperaturstabilitet, overflatedefektrate |
| Metallkompositt- og spolebeleggslinjer | Lim og belegg i stedet for bulkekstrudering | PE, PUR, filmlim | Om kjerneplaten er kjøpt inn eller produsert i egen regi, og hvordan vedheft valideres |
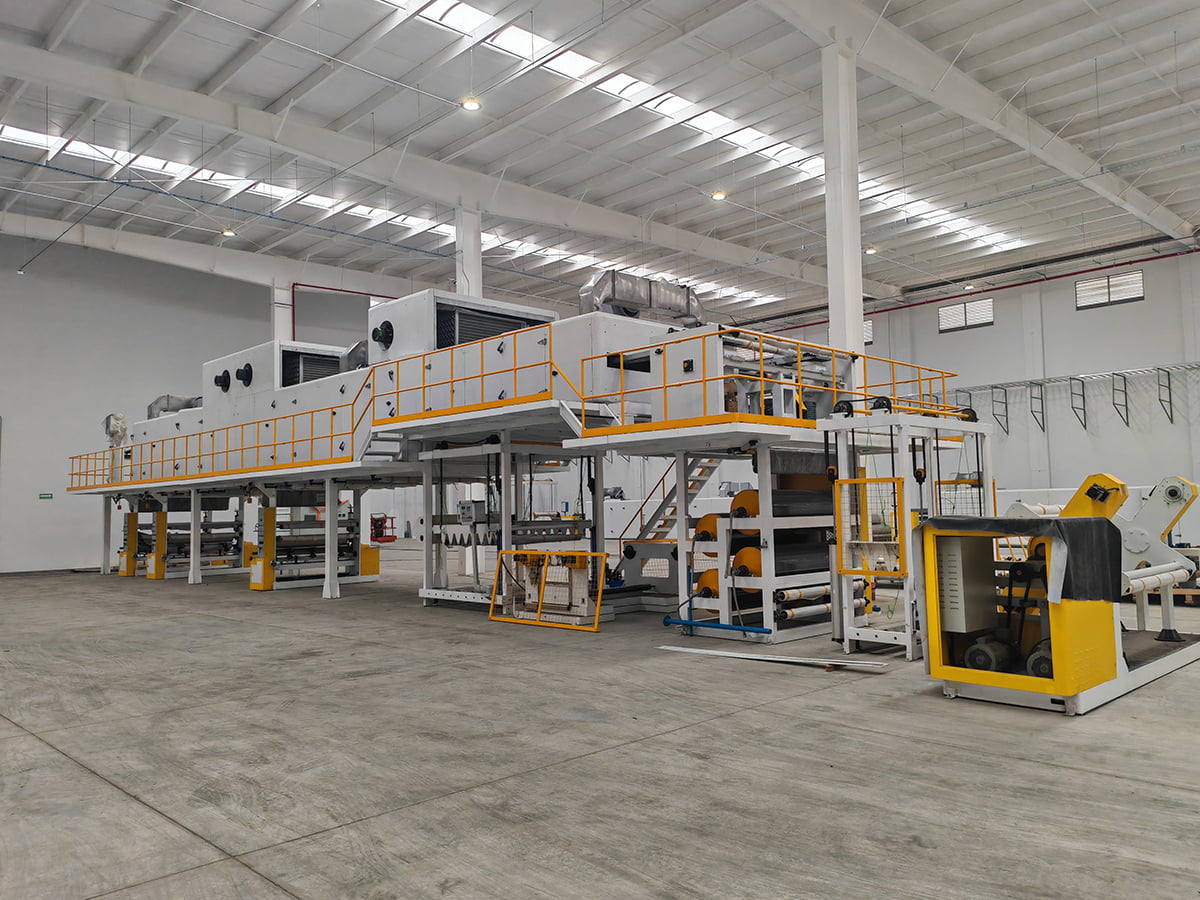
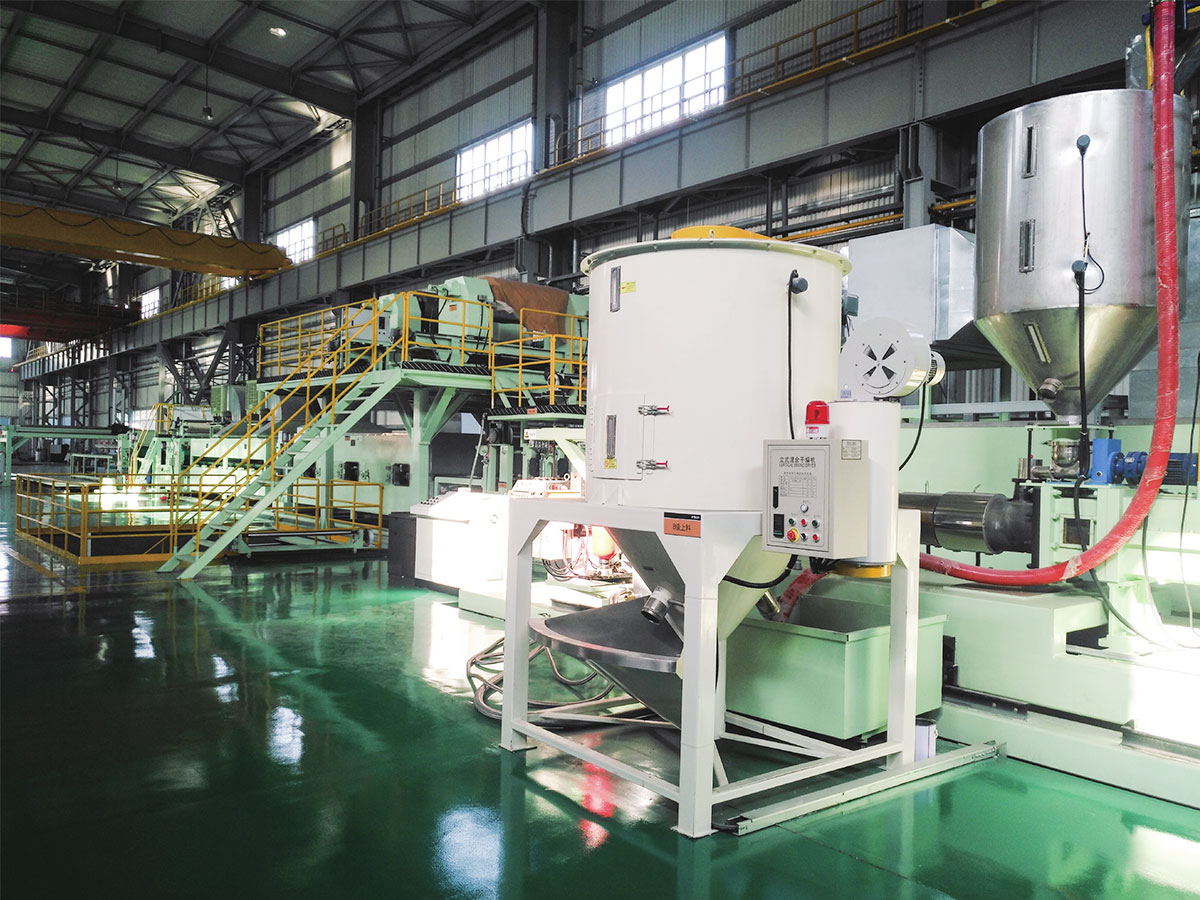
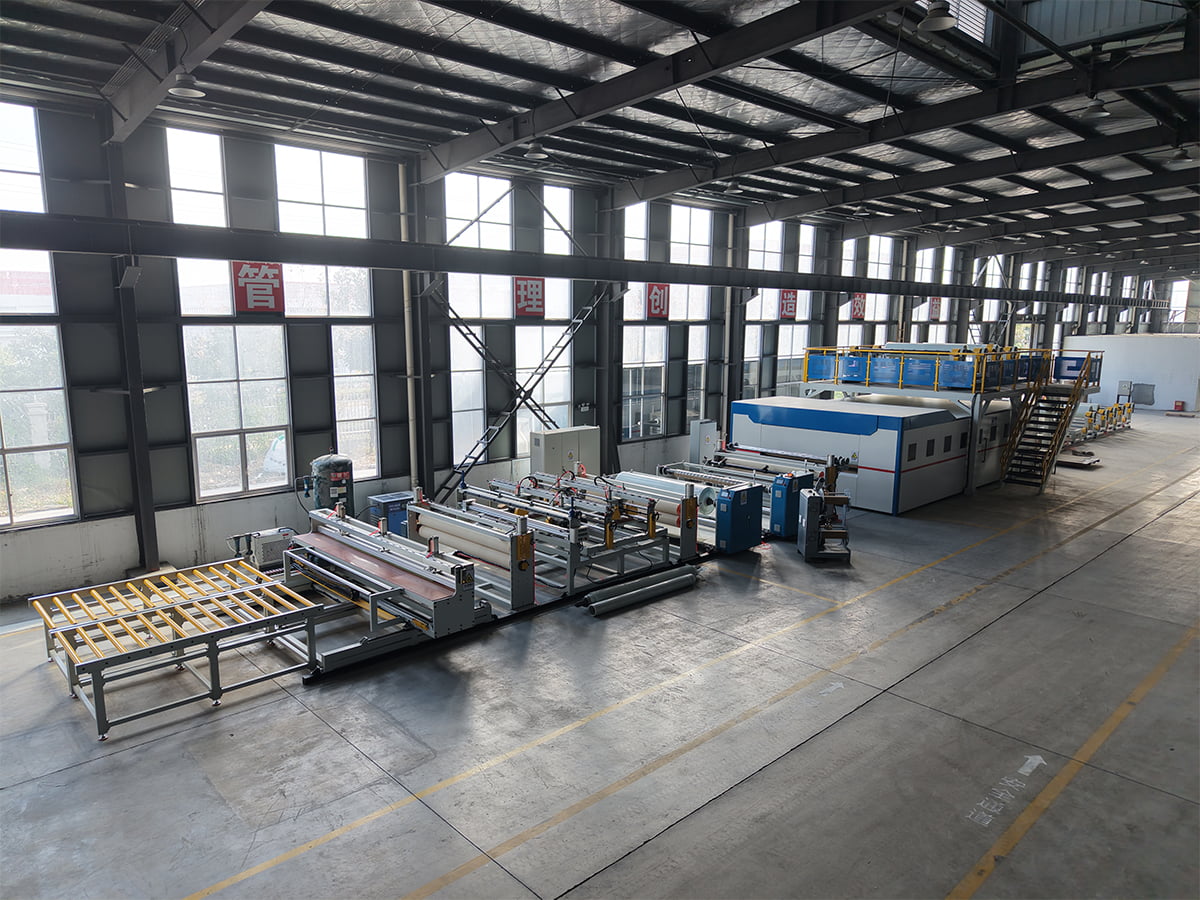 PET/PP CFRT komposittmateriale produksjonslinje En CFRT-komposittlinje for PET/PP, relevant når ekstruderingsarbeid må fukte ut kontinuerlig fiber i stedet for å kjøre fylt gulvplate. Se produkt →
Tilpass ekstruderen til materialadferd, ikke bare til produksjon
Sitater sammenlignes vanligvis på kilo per time. Dette tallet er bare meningsfullt når det er oppgitt for en spesifikk polymer, en spesifikk skruegeometri og en spesifikk produkttykkelse. En skrue som kjører PET komfortabelt kan sulte på en fylt PVC-blanding, og en skrue optimalisert for fylte forbindelser kan overskjære en varmefølsom smelte.
Punkter som avgjør om ekstruderen yter
- Fôring og tørking: PET absorberer fuktighet og må tørkes til kontrollert duggpunkt, ellers viser hydrolyse seg som styrketap og bobler. PP trenger langt mindre tørking, men er mer følsom for smeltetemperaturtopper.
- Skruegeometri: kompresjonsforhold, barriereseksjoner og blandeelementer følger smelteviskositeten og fyllmassen. Be om skrutegningen, ikke bare diameteren.
- Slitasjebeskyttelse: kalsiumkarbonat, glassfiber og mineralfyllstoffer er slipende. Bimetallfat og herdede skruer forlenger levetiden, og forskjellen viser seg i målekonsistens to eller tre år inn.
- Trykkstabilitet: en smeltepumpe mellom ekstruder og dyse begrenser tykkelsesvariasjonen og kobler dysetrykket fra svingninger i skruhastigheten. På tynne ark med høy verdi er dette vanligvis verdt investeringen.
- Dysedesign: en kleshengerform med individuelt justerbare lepper passer til brede ark, mens en spalteform med tettere indre geometri passer til tynne belegg. Dysebredden skal samsvare med ferdig bredde pluss trimtillegg.
Kjør en prøveperiode med din egen harpiks og fyllstoff ved måltykkelsen før bestillingen bekreftes. Skruytelse på et leverandørreferansemateriale forteller deg mindre enn du ønsker.
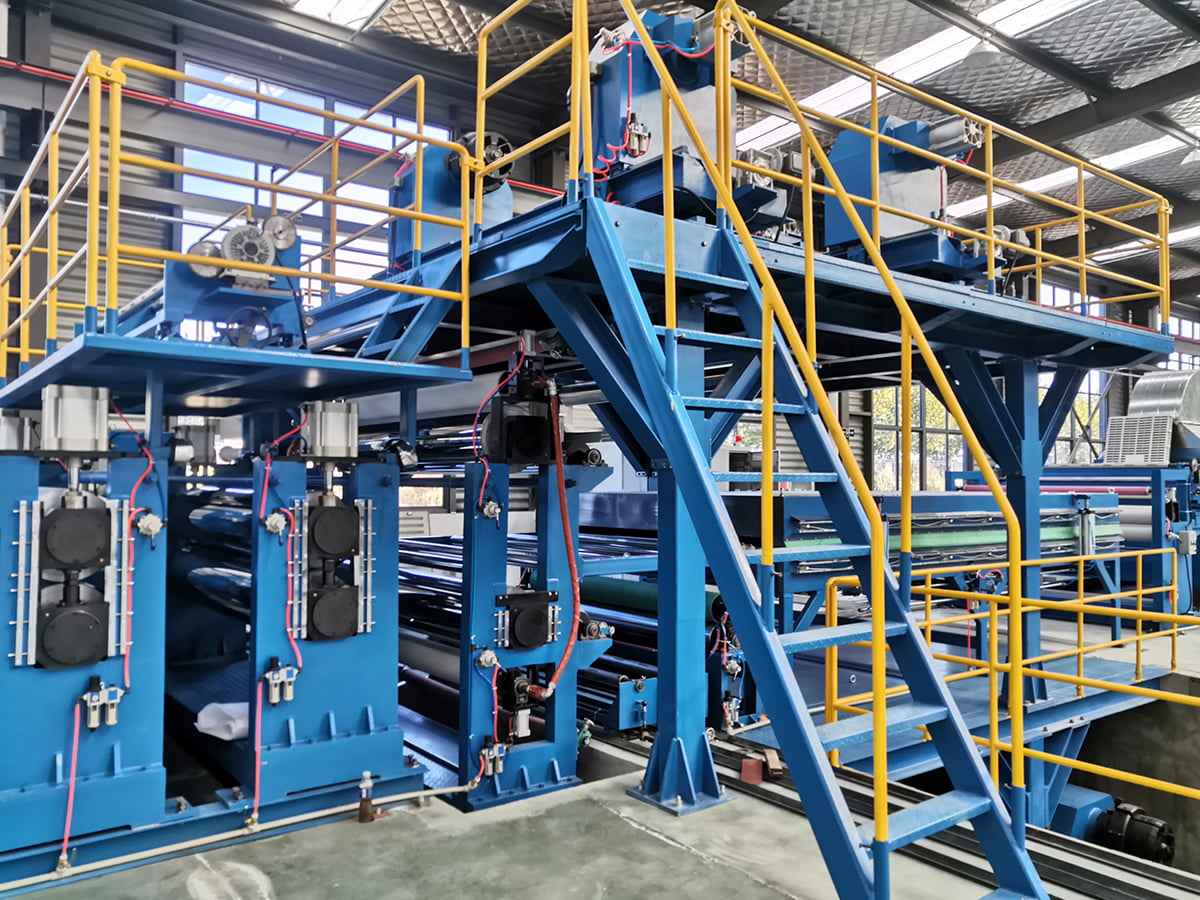
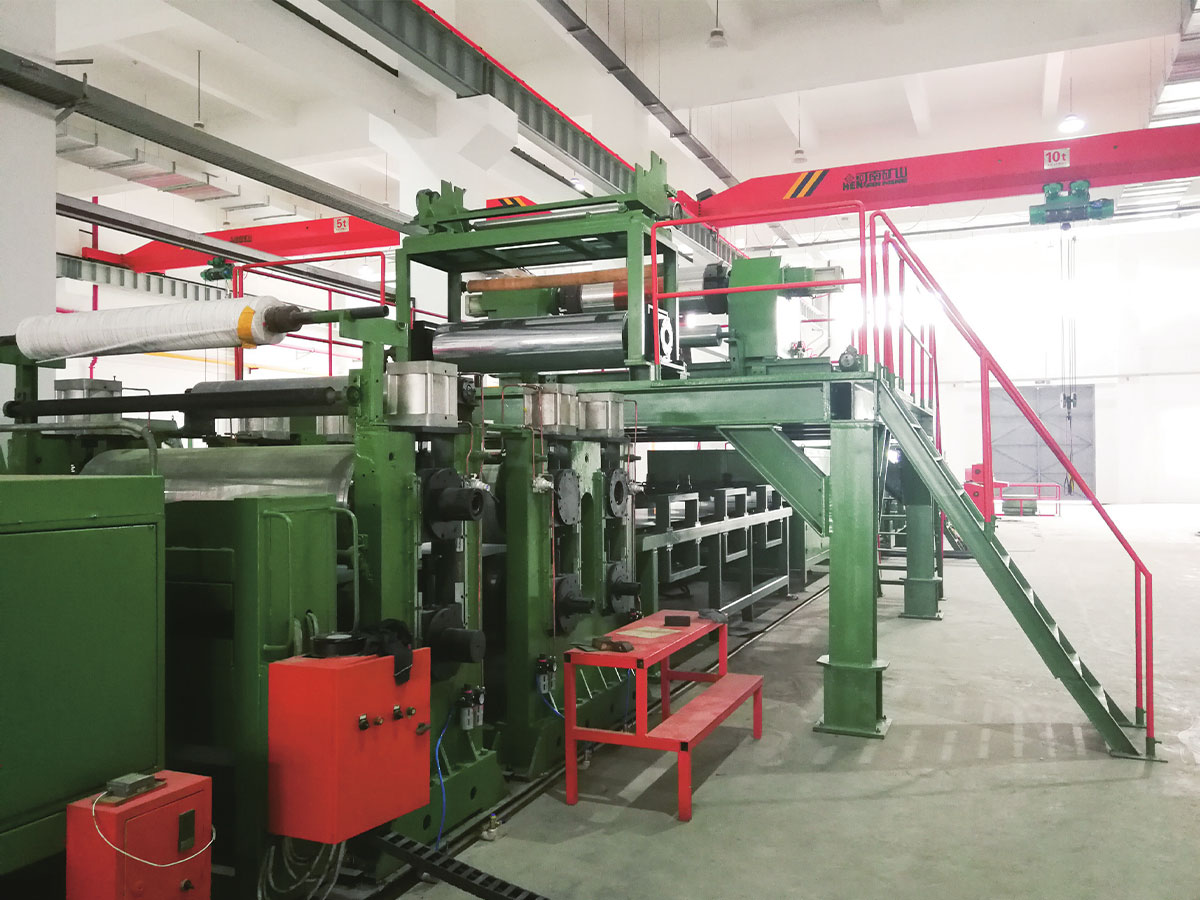
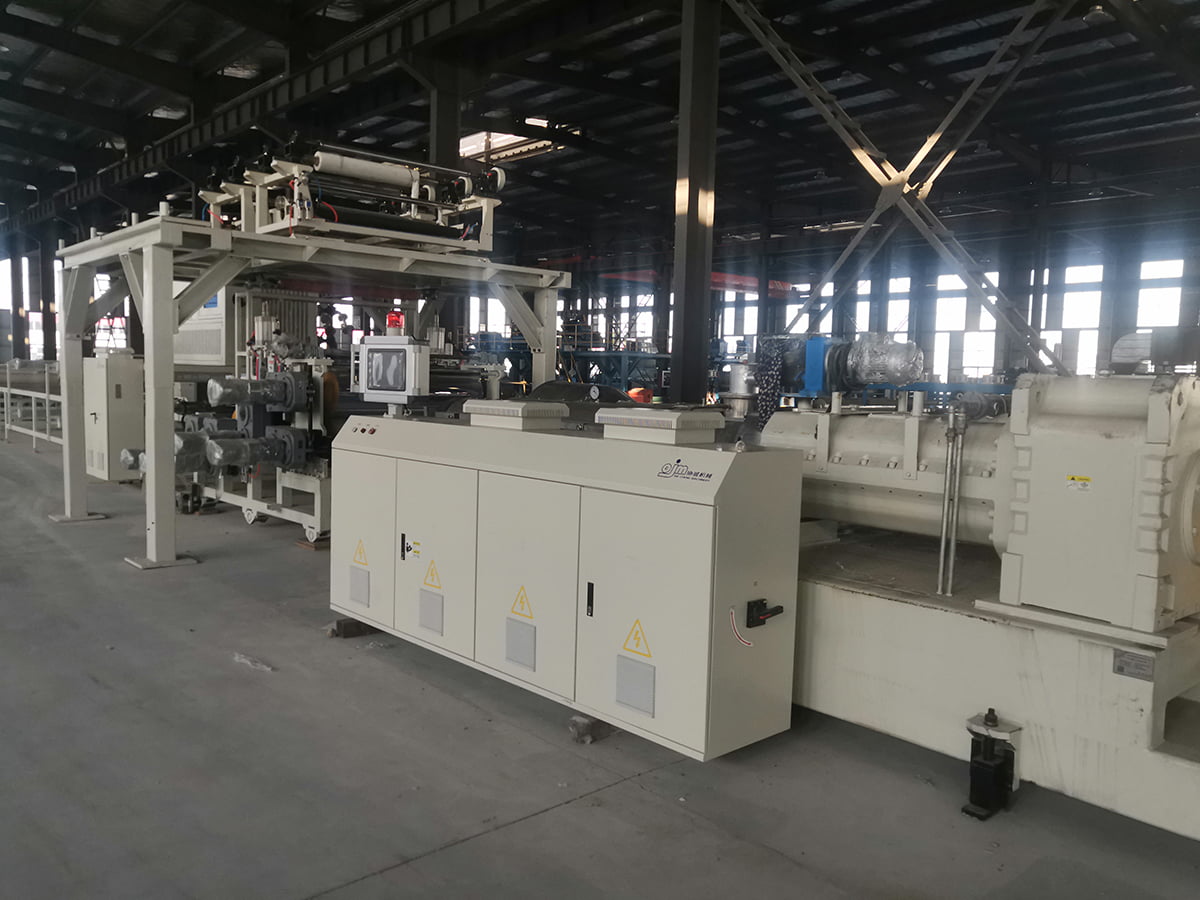 SPC Stone Plast Flooring Composite Production Line SPC gulvkomposittlinje ekstrudering av PVC og kalsiumkarbonatkjerne, deretter lamineringsfilm, slitasjelag og preging; dens målerkontroll påvirker materialbruken. Se produkt →
Toleranser som bestemmer materialkostnad
Tykkelsestoleranse er hvor ekstruderingskvalitet blir til penger. Ta en fylt PVC-plate med 1,0 mm nominell tykkelse og en tetthet på ca. 1,4 gram per kubikkcentimeter: en kvadratmeter god plate veier omtrent 1,4 kg. Hvis ekstruderen og rullestabelen holder pluss eller minus 2 prosent, forblir gjennomsnittlig forbruk nær det nominelle. Hvis variasjonen går på pluss eller minus 5 prosent og operatørene retter seg mot den øvre halvdelen av båndet for å unngå tynne flekker, øker gjennomsnittsvekten med rundt 3 prosent. På 1 000 000 kvadratmeter årlig produksjon er det omtrent 42 tonn ekstra masse, før harpikspris, frakt og energien som brukes til å smelte den.
Variasjon over bredden betyr like mye som gjennomsnittlig tykkelse. Et ark som er på mål i midten og tynt i begge kanter tvinger deg til å trimme bredere, og det trimmede materialet er et ferdig produkt du ikke kan selge. Die leppejusteringsområde, intern flytbalanse og rullekrone er de vanlige årsakene, og de er billigst å korrigere på spesifikasjonsstadiet.
Oppstartsadferd har også kostnader. Et ekstruderingssystem med rask termisk respons og stabil trykkkontroll når salgbart produkt raskere etter en overgang, noe som reduserer skrap på korte kjøringer og gjør små batch-produksjon av spesialkvaliteter kommersielt rimelig.
Nedstrømstrinn må være dimensjonert til ekstruderen
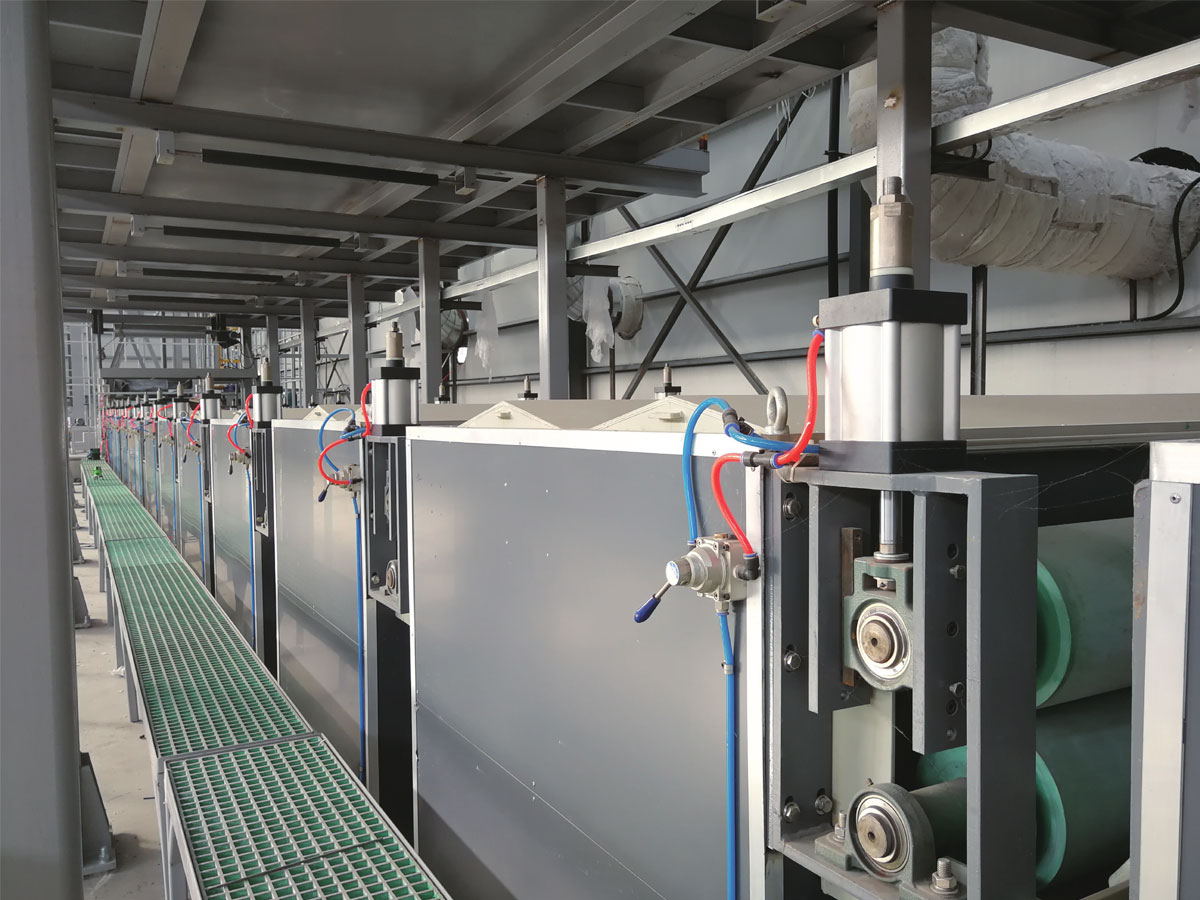
Ekstruderingssystemet setter tempoet, men det kan ikke fullføre jobben alene. En avkjølende rullestabel som fjerner varme for sakte tvinger deg til å bremse linjen, noe som øker smelteoppholdstiden og risikerer nedbrytning. Lamineringsnippene må synkroniseres med avtrekkshastigheten slik at spenningen forblir konstant fra dysen til viklemaskinen, og en in-line tykkelsesmåler er bare nyttig hvis kontrollsløyfen faktisk kan justere skruhastigheten eller dyseboltene raskt nok til å ha betydning.
For gulvbelegg definerer preging- og slitelagstrinn overflatekvalitet og sklisikkerhet, så deres temperaturkontroll må være like tett som ekstruderens. For PVC- og PU-skinn driver repeterbarheten av beleggtykkelsen og rulletemperaturstabiliteten både utseende og materialbruk, og det er derfor disse parameterne hører hjemme i aksepttesten i stedet for i en brosjyre. Hvis du veier et gulv- eller panelprosjekt bredere, hjelper det å forstå hva en produksjonslinje for PVC-laminatpaneler innebærer før du fester ekstruderingskapasiteten.
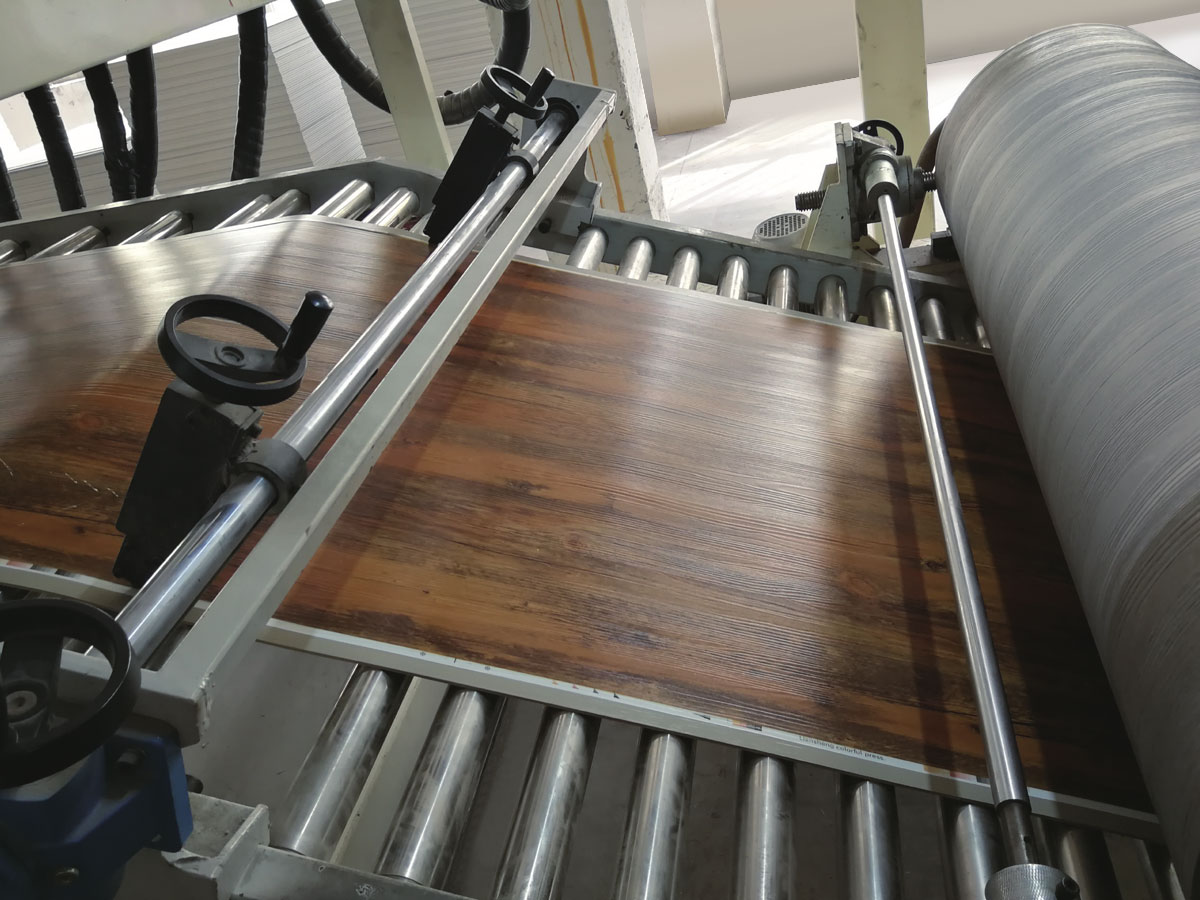
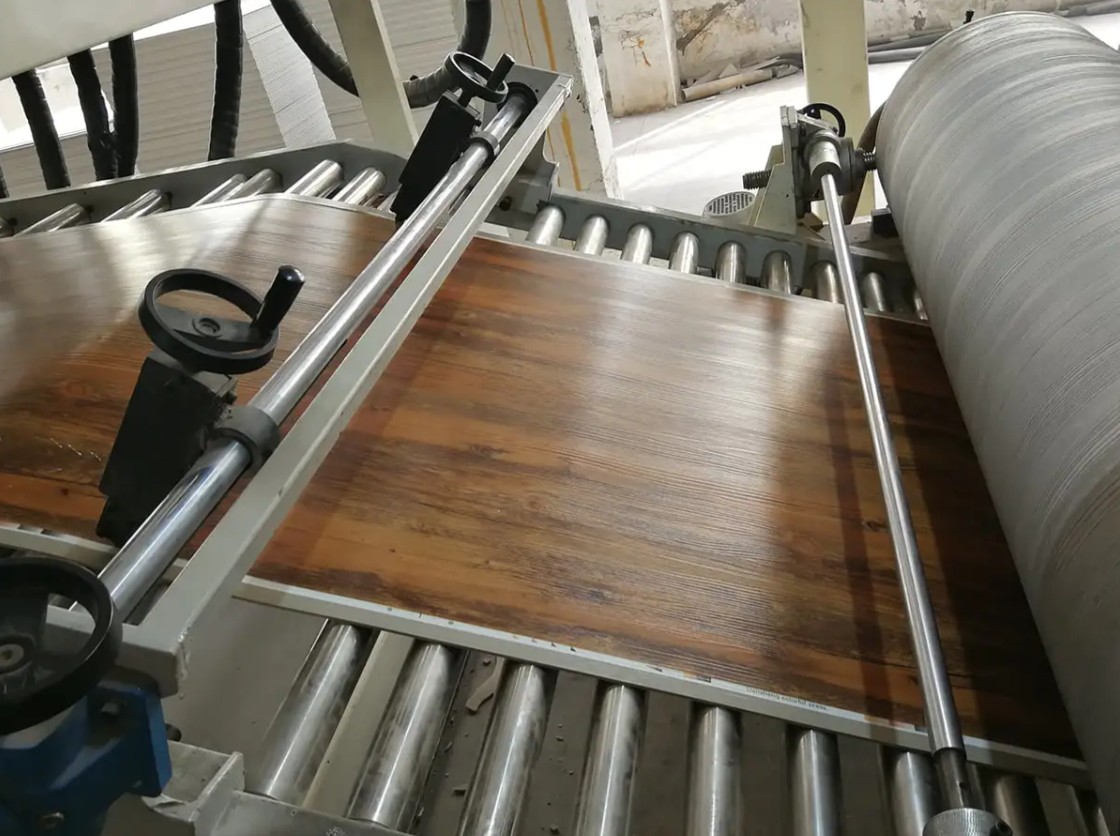
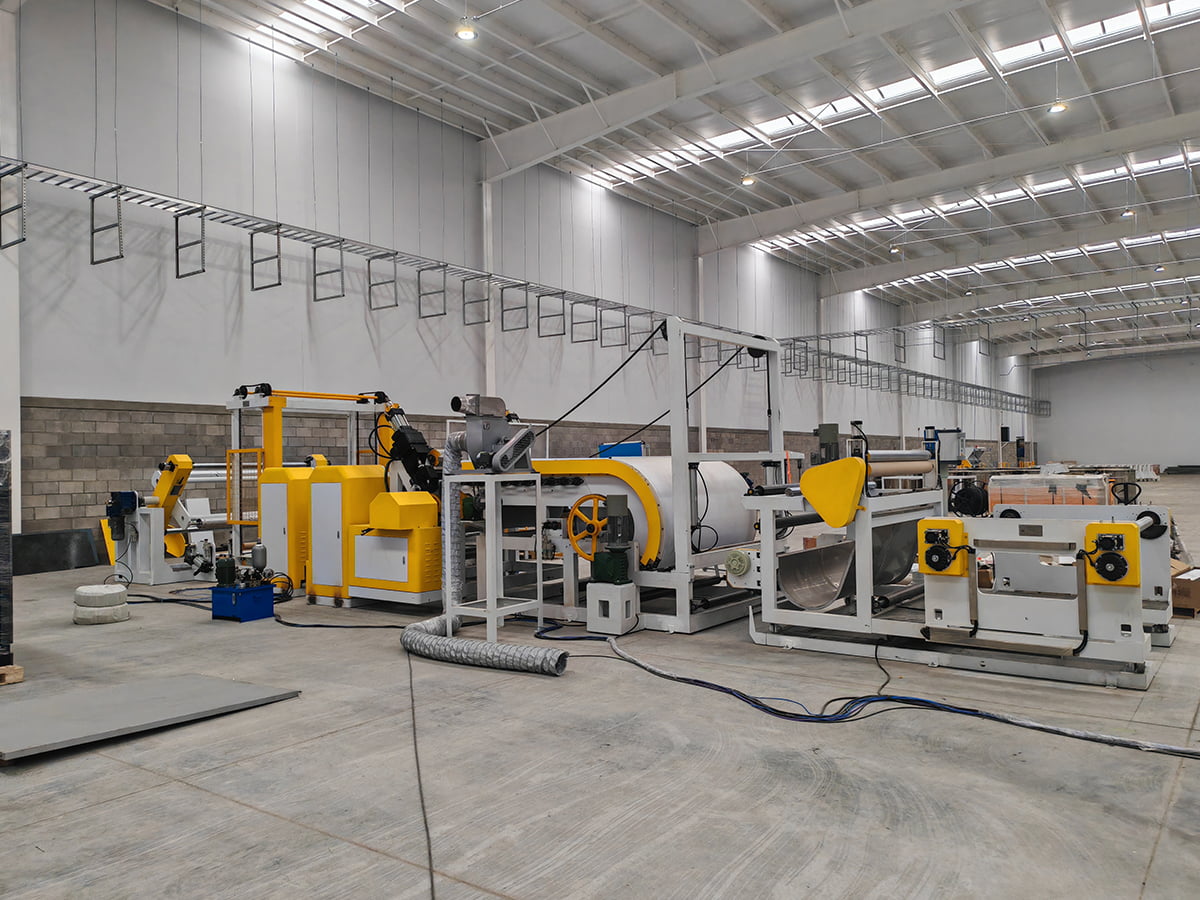 PVC/PU lær kompositt preging og belegg linje En PVC/PU-lærkompositt, preging og beleggingslinje som er relevant for repeterbarhet av beleggtykkelse og rulletemperaturstabilitet, må kontrolleres før spesifikasjon. Se produkt →
Sjekkliste for innkjøp og aksept
Bruk følgende sekvens når du spesifiserer en ny linje eller erstatter en ekstruder som ikke lenger holder mål.
- Oppgi polymer-, fyllstoff- og additivpakken sammen med smelteflyt eller viskositetsdata.
- Angi ferdig tykkelse og toleransebånd, pluss bredde og trimgodtgjørelse.
- Angi nødvendig utgang ved den tykkelsen og linjehastigheten som trengs for å nå den.
- Be om skrue- og tønnetegninger, lengde-diameterforhold, kompresjonsforhold og slitasjebeskyttelse.
- Bekreft dysebredde, leppejusteringsområde og intern flytdesign.
- Bekreft kjølekapasitet og rullstabelkonfigurasjon ved maksimal linjehastighet.
- Avtal en utprøving med ditt eget materiale og en prøvetakingsplan: tykkelse på tvers av bredden, ytelse, energi per kilogram, overflatedefekter og oppstartsskrothastighet.
- Avtal reservedelersomfang og ledetider for skruer, fat, dyselepper og rulledeksler.
- Avtal serviceomfang: fjernstøtte, igangkjøring på stedet, operatøropplæring og garantivilkår.
Tilpassede linjer, service og reservedeler
En standardkonfigurasjon dekker sjelden hvert produkt. Når en kunde trenger en annen lagstruktur, en uvanlig bredde eller et dedikert co-ekstruderingsarrangement, er en spesialbygd linje mer fornuftig enn å gå på akkord med en katalogmodell. Jiangsu XieCheng Intelligent Equipment, basert i Jinhu Economic Development Zone i Huai'an, Jiangsu, bygger både standard og ikke-standard produksjonslinjer. Gruppen den tilhører har blitt anerkjent som et provinsielt ingeniørforskningssenter for A2 brannklassifiserte aluminiumkomposittpaneler og deres produksjonsutstyr, og som en AA-kvalitetskredittbedrift, noe som er nyttig kontekst når du vurderer ingeniørdybde i stedet for pris alene.
Etter levering er support viktigere enn et spesifikasjonsark. Fjernassistanse, service på stedet og forsyning av reservedeler holder en linje i gang når en skrue slites eller en dyseleppe må skiftes, og disse responstidene bør skrives inn i kontrakten. Du kan nå ingeniørteamet via kontaktsiden med materialdataene dine, måltykkelse og nødvendig utgang.
Ekstrusjonssystemer belønner tidlige beslutninger. Velg skrue, dyse, trykkkontroll og kjølekapasitet mot materialet du faktisk kjører og toleransen kundene dine faktisk aksepterer, og deretter størrelse laminering, preging og vikling for å matche. Denne sekvensen holder kapitalkostnaden knyttet til brukbar produksjon i stedet for brosjyretall, og den gjør måler-, skrap- og materialforbruk forutsigbart fra det første produksjonsskiftet.