
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

En femlags SPC-gulvlinje som går med fem til seks meter per minutt kan miste en halv forskyvning av ytelse til noe så lite som en 0,1 mm tykkelsesdrift. Operatøren ser det på den ferdige pallen, ikke ved dysen, og da har ekstruderen allerede skjøvet flere hundre meter off-spec planke. Det samme mønsteret vises på CFRT-tapelinjer, PVC- og PU-lærbelegglinjer og metallkomposittlamineringslinjer. Maskinen er kapabel; prosessen blir rett og slett ikke korrigert raskt nok.
Det er det virkelige tilfellet for automatisering av ekstruderingsmaskiner. Det handler ikke om å bytte ut operatører, og det handler ikke om å kjøpe den dyreste kontrolleren på markedet. Det handler om å lukke løkkene som bestemmer tykkelse, vedheft og overflatekvalitet, og lukke dem raskt nok til at en korrigering skjer før materialet går til spille. Alt nedenfor følger av den eneste ideen.
Hva ekstruderingsmaskinautomatisering faktisk dekker
På en ekstruderingsbasert komposittlinje er automatisering en stabel med kontrollsløyfer i stedet for én funksjon. En linje kan være godt automatisert på ett sted og helt manuell to meter nedstrøms, og det er grunnen til at to fabrikker som kjører likt utstyr ender opp med svært forskjellig utbytte. Løkkene som betyr mest er:
- Smeltemating og dosering: gravimetrisk eller volumetrisk mating av harpiks, fyllstoff og additiv, holdt i et smalt bånd slik at skruen aldri trenger å kompensere for en utsultet hals.
- Skruehastighet og smeltetrykk: Trykk ved dyseinngangen er tallet som avslører hva som skjer inne i fatet, og det skal drive skruhastigheten, ikke omvendt.
- Fat- og dysetemperatur: sonekontroll med nok oppløsning til å holde smelteviskositeten stabil gjennom lang tid, inkludert oppstart og materialendringer.
- Målekontroll: en tykkelses- eller basisvektmåler som mater tilbake til dyseleppejustering, rullegap eller linjehastighet, slik at korrigeringen er automatisk i stedet for operatørinitiert.
- Hastighets- og spenningssynkronisering: avtrekking, lamineringsruller, pregevalser og spoler som følger én hovedreferanse, slik at banen verken er strukket eller slakk.
- Vikling, trimming og kantkontroll: konstant spenningsvikling og automatisk kanttrimming som holder den ferdige rullen salgbar.
Disse løkkene sitter på fire praktiske nivåer. Manuell kontroll er avhengig av at en operatør leser av målere og roterende håndhjul. Open-loop reseptkontroll lagrer innstillinger per produkt, men reagerer ikke på drift. Kontroll med lukket sløyfe med måler eller trykksensor korrigerer av seg selv. Full linjetilsyn legger til datalogging, alarmer og sporbarhet, som vanligvis er det første en kunderevisjon ber om å se.
Hvor automatisering betaler seg først
Automatiseringsbudsjettene er begrenset, så rekkefølgen på utgiftene betyr mer enn totalen. I de fleste komposittanlegg tilbakebetaler målerkontroll og spenningskontroll kostnadene raskere enn noe annet, fordi de angriper skrot og nedgradering, som er synlig på balansen hver dag. Omstillingstid og energiforbruk kommer vanligvis i andre rekke.
| Kontrollsløyfe | Manuell betjening | Drift med lukket sløyfe | Hovedøkonomisk effekt |
|---|---|---|---|
| Tykkelse og basisvekt | Korrigering etter at avdriften er oppdaget | Kontinuerlig korreksjon fra målersignalet | Mindre skrap, mindre nedgradering, flere salgbare målere |
| Smeltetrykk og skruhastighet | Justeringer som jager trykksvingninger | Trykk holdt som den kontrollerte variabelen | Stabile dimensjoner, færre oppstartsavslag |
| Nettspenning | Synlig slakk eller strekk ved høyere hastigheter | Spenning holdt av danseren eller lastcellenes tilbakemelding | Færre rynker, bedre vedheft, færre brudd |
| Temperatursoneinndeling | Målinger avviker når omgivelsesforholdene endres | PID-kontroll på hver sone | Konsekvent overflatefinish på tvers av skift |
| Bytte av oppskrifter | Håndinnstilte verdier, flere prøvemålere | Lagrede parametere hentes tilbake i ett trinn | Kortere nedetid mellom produktkvaliteter |
En enkel måte å dimensjonere forbruket på er å måle skraphastigheten og nedgraderingshastigheten i én måned, og deretter estimere hvor mye av hver som er forårsaket av variasjon i tykkelse, spenning eller temperatur. Automatisering som fjerner halvparten av denne variasjonen betaler seg vanligvis godt tilbake i løpet av to år på en linje med to eller tre skift.
Matche automatiseringsnivået til produktet du lager
Ulike ekstruderings- og lamineringsprodukter prioriterer forskjellige løkker. En kontrollpakke som er ideell for ett materiale kan være overdimensjonert, eller rett og slett rettet mot feil variabel, for et annet.
CFRT og termoplastiske komposittlinjer
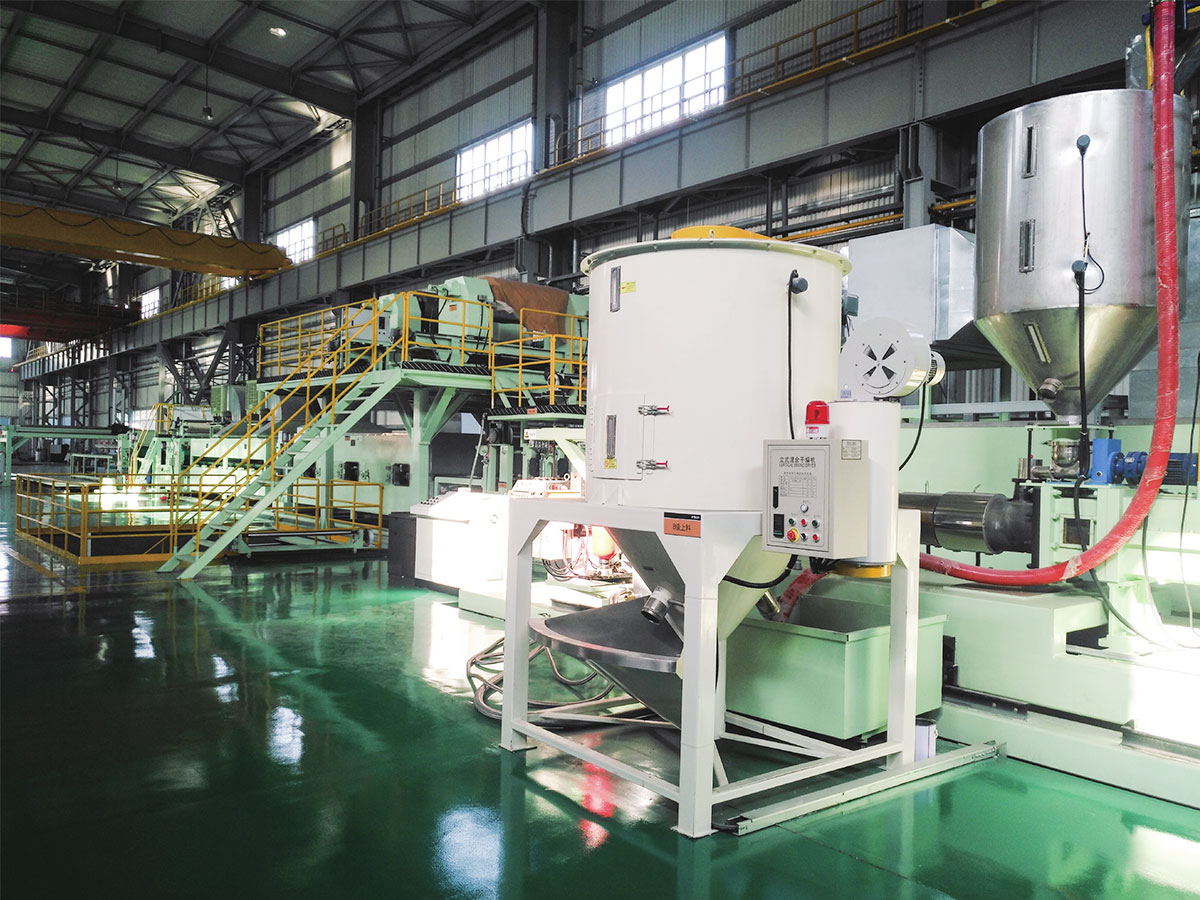
På PET- eller PP-baserte kontinuerlige fiberarmerte termoplastlinjer, må ekstruderen mykne polymeren og impregnere fiberrovingen i en enkelt omgang. Smeltetrykkstabilitet og impregneringstemperatur avgjør om tapen er helt våt ut, mens roving-spenning avgjør om fiberen blir der den ble plassert. Automatisering handler her mest om å holde tre variabler stødige samtidig som linjehastigheten øker, og om å logge dem slik at en kunde kan få vist prosessvinduet bak en levert rull.
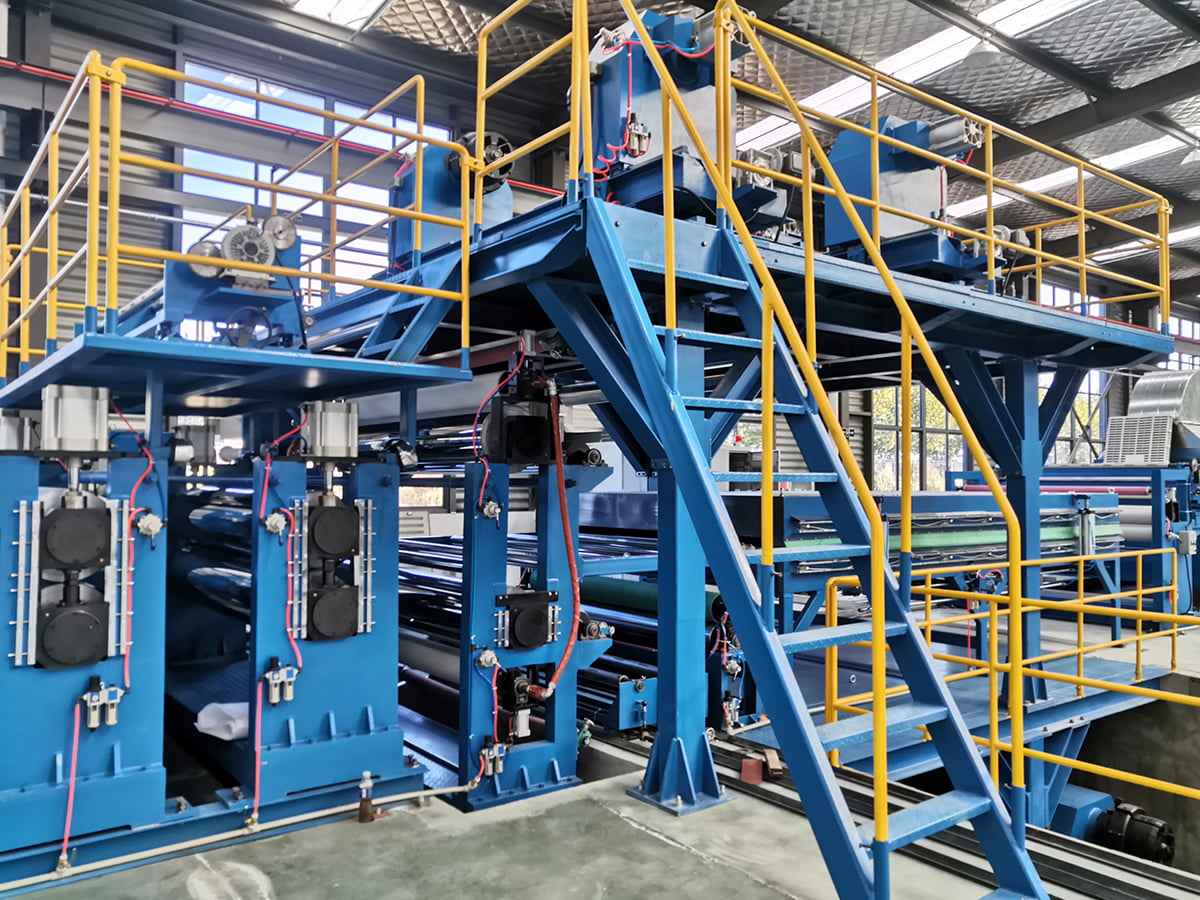
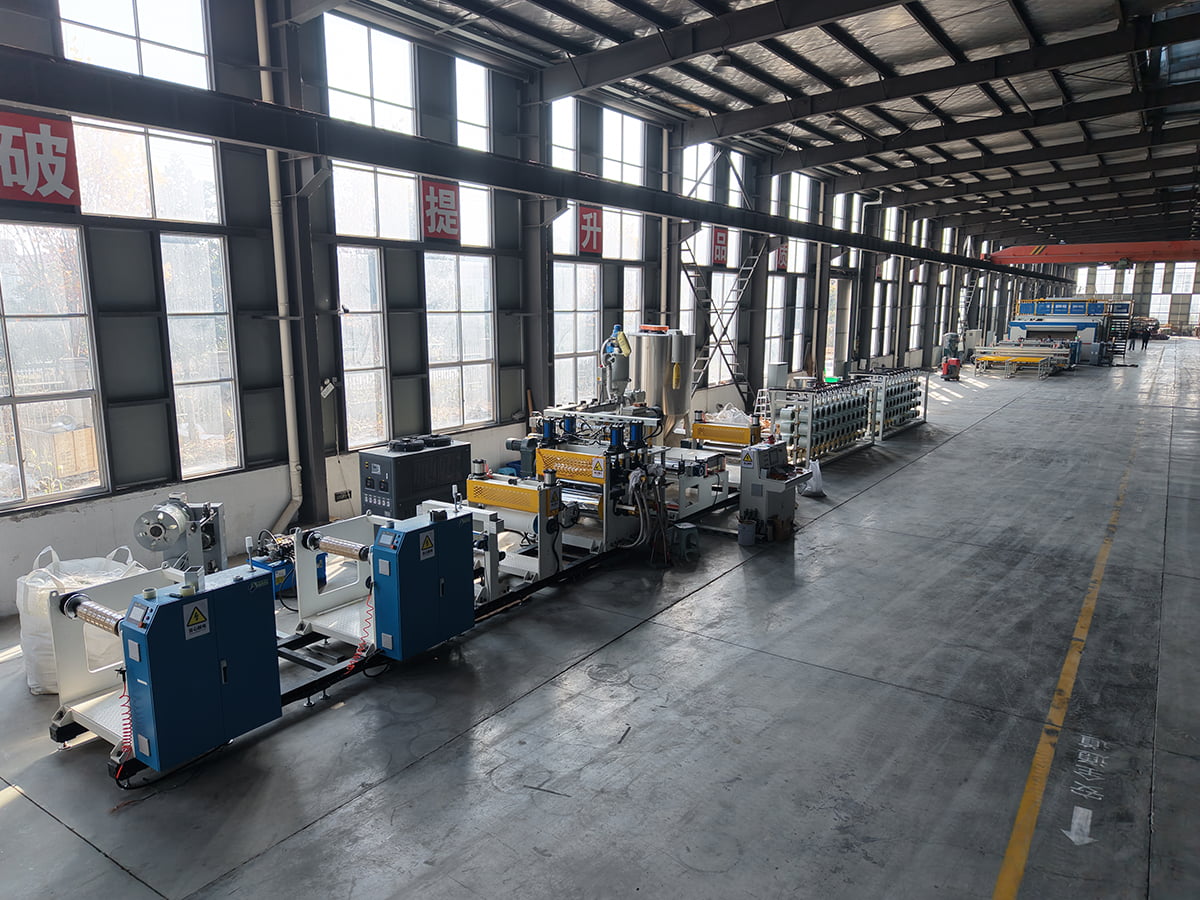 PET/PP CFRT komposittmateriale produksjonslinje Se gjennom denne OEM PET/PP CFRT-produksjonslinjen for kontinuerlig fiberforsterket termoplast, der stabilt smeltetrykk, impregneringstemperatur og roving-strekk støtter jevn tapeutgang. Se produkt →
SPC-gulv og PVC-laminatlinjer
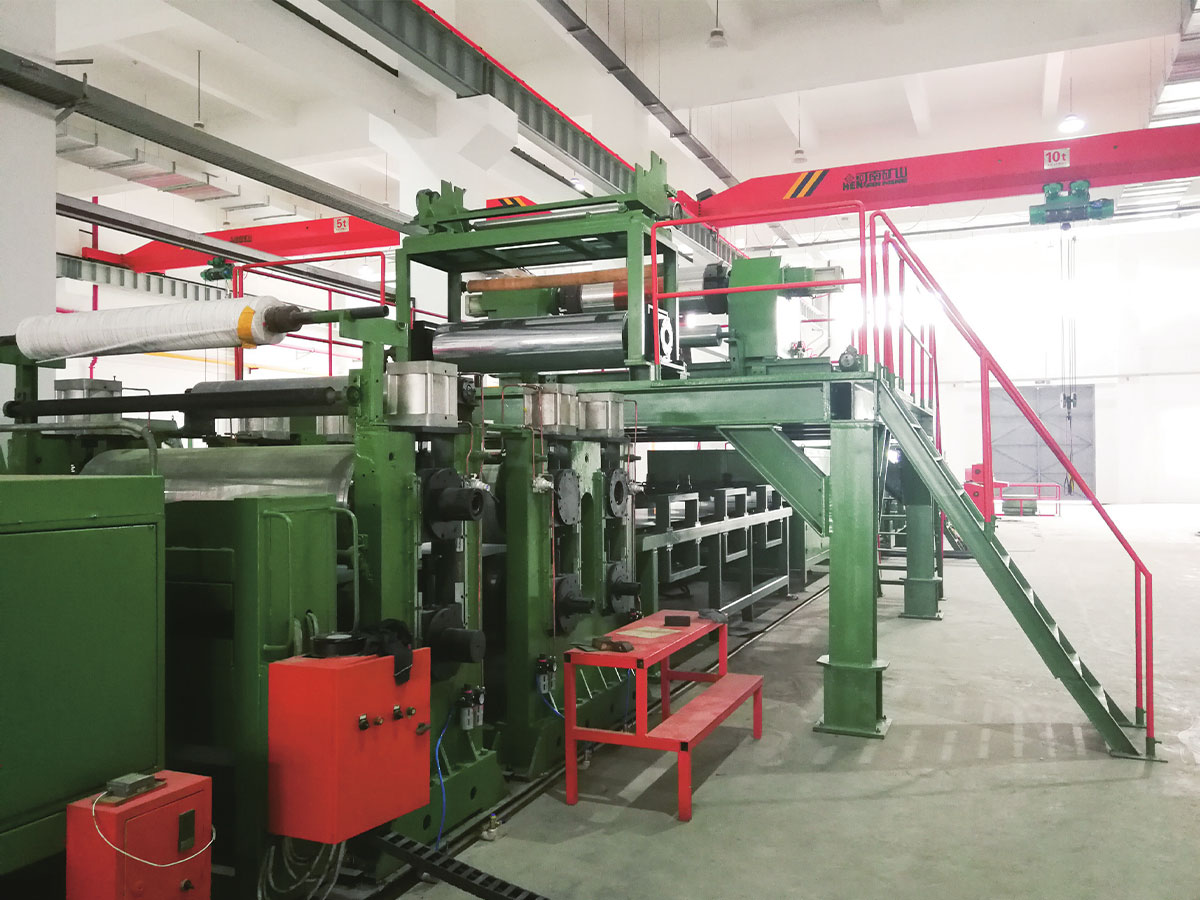
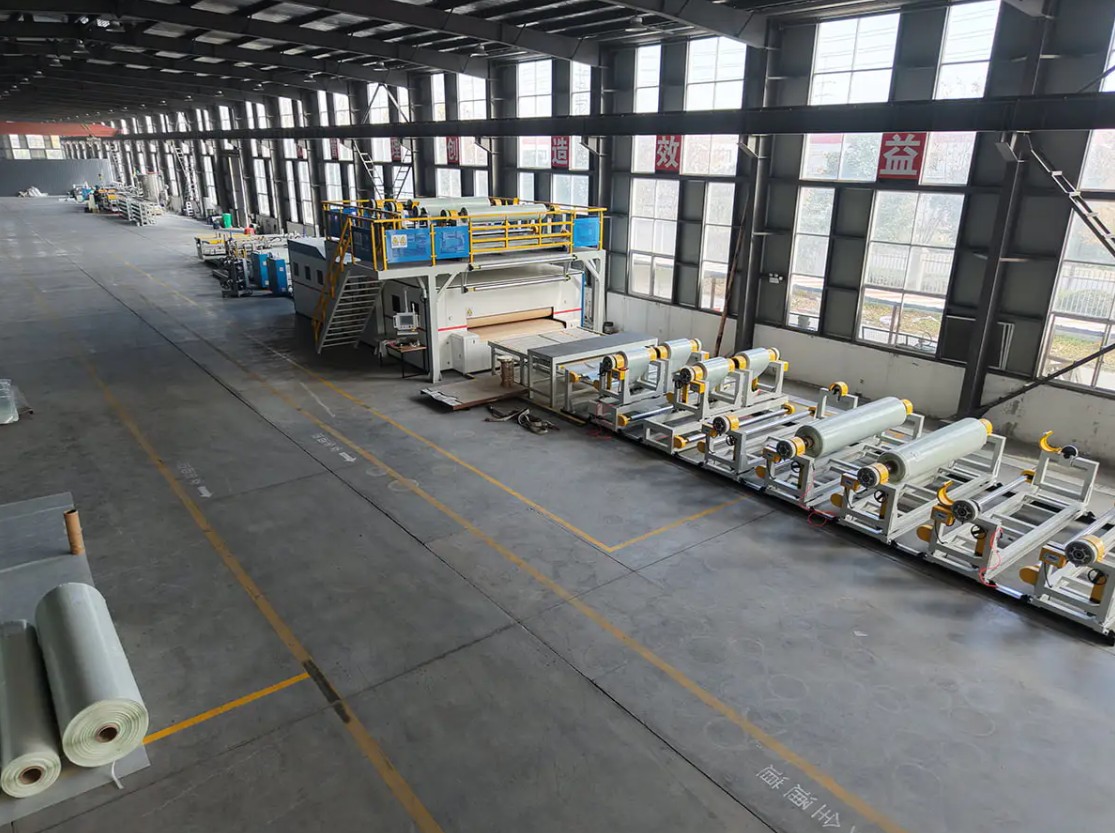
SPC plankeproduksjon kombinerer en ekstruder med en kalander og en lamineringsseksjon. Tykkelsekontrollen starter ved terningen, men slutter ved kastgapet, og de to må stemmes sammen. Variasjon i tetthet, pregedybde og lamineringstemperatur er de vanlige kildene til klager fra gulvkjøpere, så den nyttige automatiseringen er typen som holder rullegapet og lamineringstemperaturen under lukket sløyfekontroll i stedet for på et håndhjul. Kjøpere som planlegger en ny linje kan gjennomgå den grunnleggende prosesssekvensen i denne oversikten over en produksjonslinje for PVC-laminatpaneler før de blir enige om kontrollomfanget.
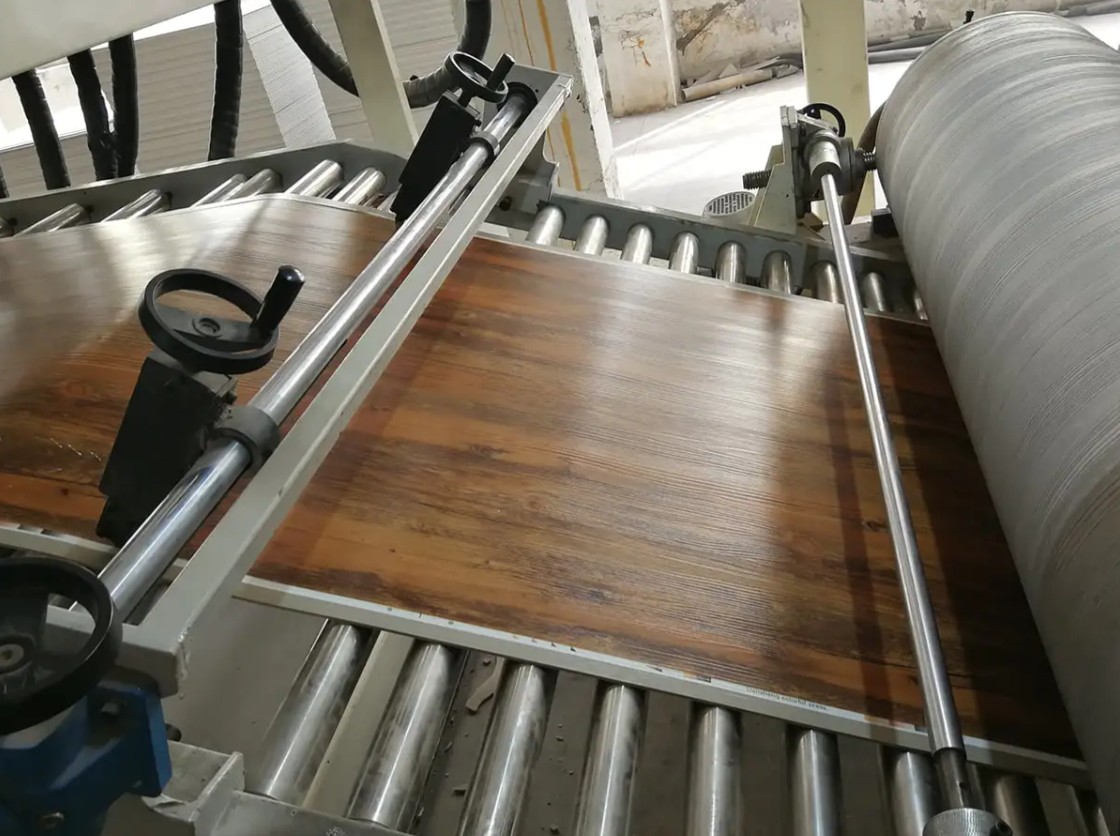
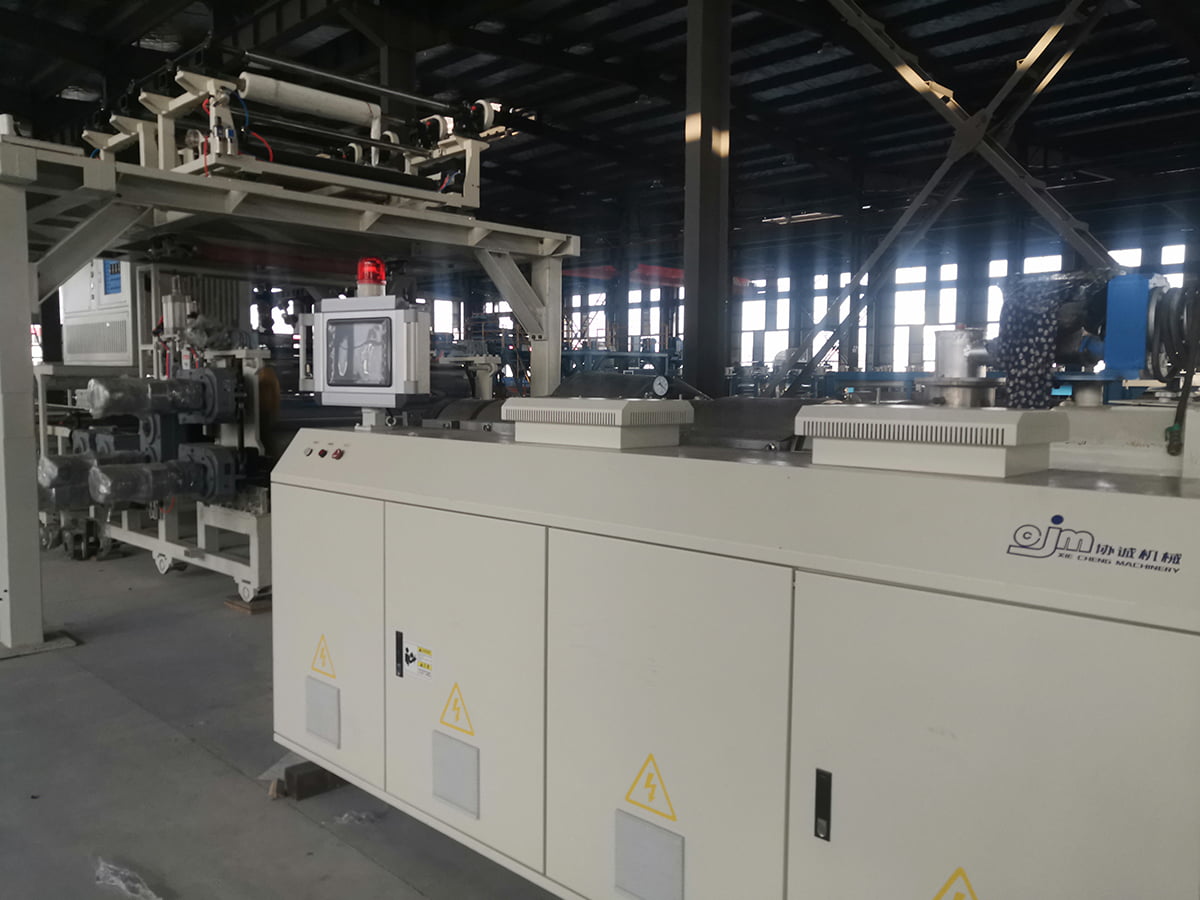 OEM PVC/WPC/SPC-gulvproduksjonslinje Se gjennom denne OEM SPC-gulvlinjen for integrert ekstrudering, kalender, laminering og preging, med ±0,1 mm grunntykkelsesnøyaktighet og PLS/HMI-kontroll. Se produkt →
PVC- og PU-beleggslinjer
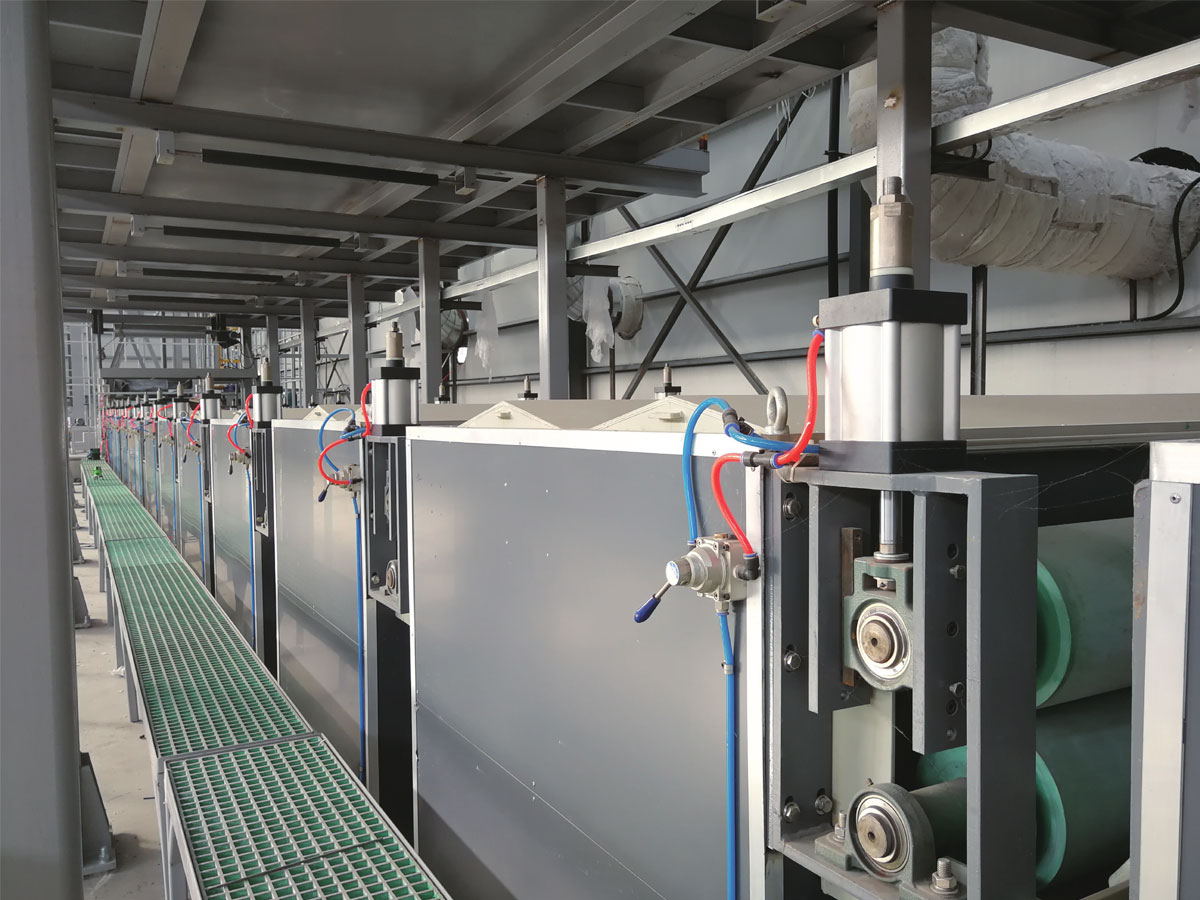
Beleggings- og pregelinjer lever eller dør av beleggets vekt og rulletemperatur. Et bestrykningshode som varierer med noen få gram per kvadratmeter gir synlige nyanseforskjeller etter preging, og frigjør papirspenningen som driver med registerfeil. Beleggvekt med lukket sløyfe, pregerulltemperatur og multi-sone spenningskontroll er de tre elementene som er verdt å insistere på.
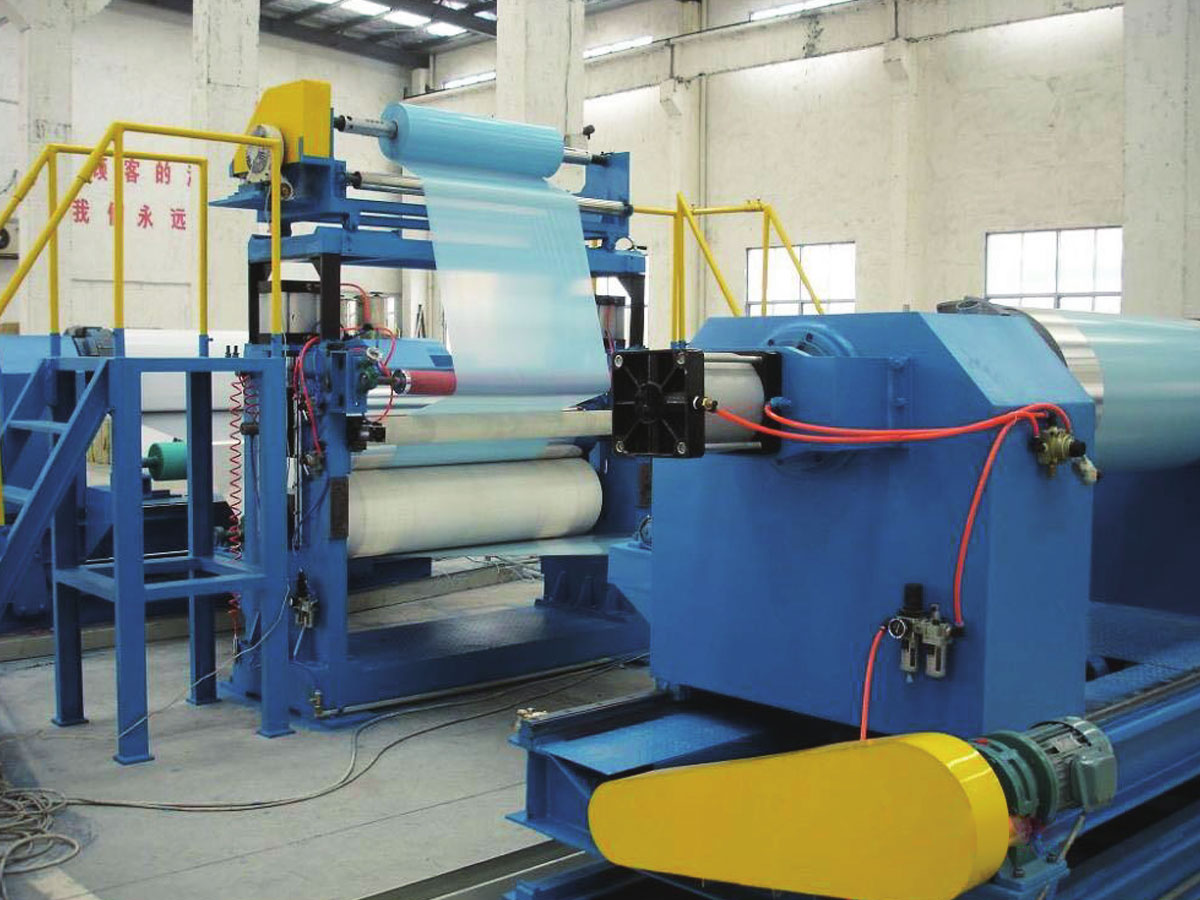
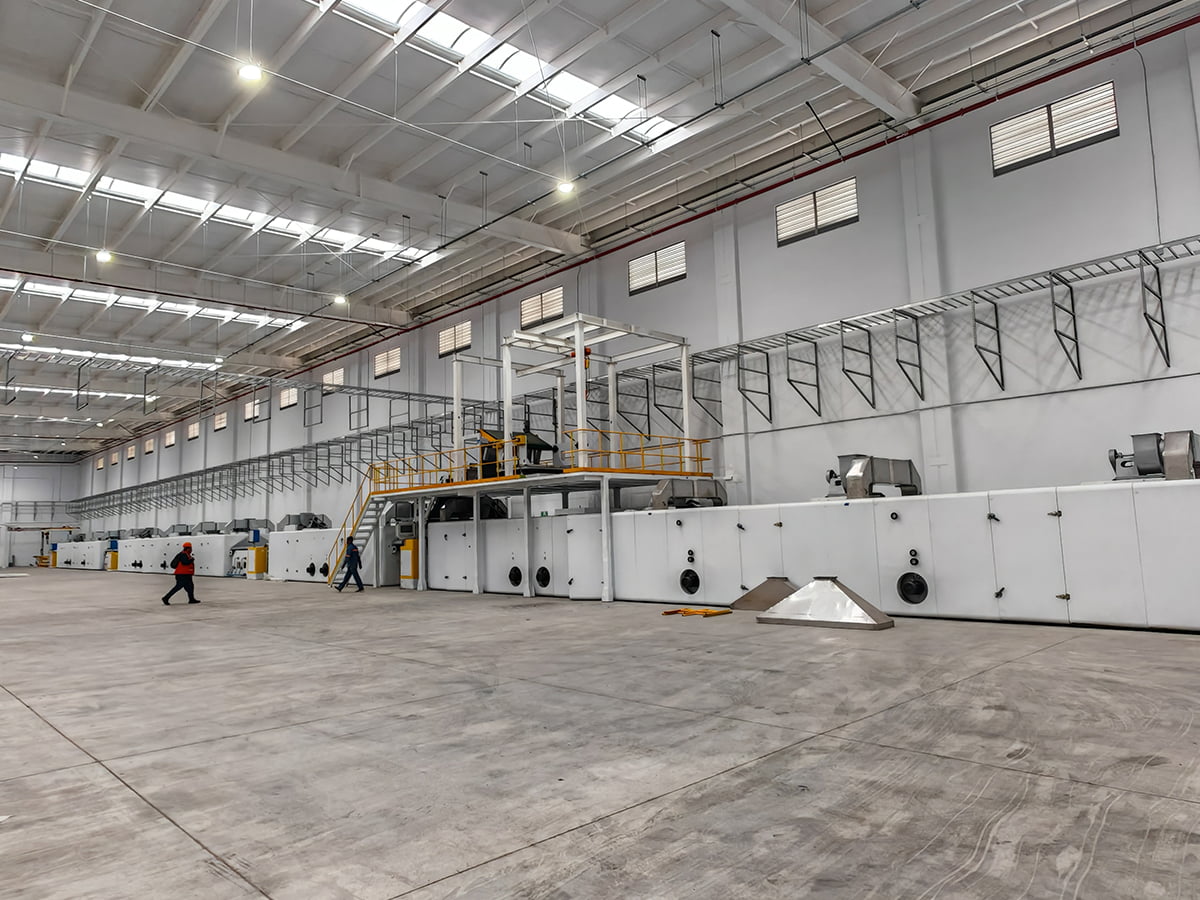 OEM PVC/PU-skinnpreging og belegglinje Se gjennom denne OEM PVC/PU-skinnbelegget og pregelinjen; belegningsvekt, pregevalstemperatur og multi-sone spenningskontroll er nøkkelen for konsistent produksjon. Se produkt →
Metallkomposittpanel og spolebeleggslinjer
Disse linjene laminerer i stedet for å ekstrudere, men kontrollarkitekturen er den samme: lamineringsrullens temperatur, limfilmspenning, linjehastighet og startsynkronisering. Fordi resultatet ofte er et brannklassifisert panel, betyr sporbarhet like mye som toleranse. En loggført registrering av temperatur, hastighet og spenning per spole er ofte forskjellen mellom å bestå og ikke bestå en kunderevisjon.
Hva du skal skrive inn i en kjøpskontrakt
De fleste automatiseringstvister kommer fra en spesifikasjon som kalte et kontrolleremerke og ingenting annet. Disse elementene er verdt å definere skriftlig før en bestilling legges inn:
- Kontrollerte variabler og sensorer: hvilke sløyfer er lukket, med hvilken sensortype, rekkevidde og nøyaktighet.
- Aksepttoleranser: tykkelsen, beleggsvekten eller strekkbåndet linen må holde under et observert løp, med en angitt hastighet og materiale.
- Demonstrasjonsmateriell og varighet: hvor mange meter, over hvor mange timer, med hvilken oppstarts- og byttesekvens.
- Oppskriftsbehandling: hvor mange produkter kan lagres, hvem som kan redigere parametere, og om endringer logges.
- Datautgang: formatet til produksjonsposter og om de kan eksporteres for en kunderevisjon.
- Åpenhet for kontroller: om programmet, HMI-skjermer og reservedelsliste er overlevert, og om tredjepartsintegrasjon er tillatt.
- Fjerntilgang og servicevilkår, inkludert responstider og reservedelene som følger med linjen.
Integrasjonsfeil som koster måneder
- Automatiserer ekstruderen, men forlater avhentingsmanualen, slik at den lukkede sløyfen kjemper mot en ukontrollert seksjon nedstrøms.
- Dimensjonering av måleren for oppstartsområdet i stedet for kjøreområdet, noe som begrenser oppløsningen nøyaktig når det er nødvendig.
- Ignorerer mekanisk tilstand: en slitt skrue eller en slakk drivkjede kan ikke korrigeres med bedre programvare.
- Ved å velge en kontroller kan det lokale vedlikeholdsteamet ikke betjene, eller godta et låst program uten dokumentasjon.
- Igangkjøring på kun én produktklasse, for så å finne ut at neste klasse trenger et kontrollområde som sensorene ikke kan dekke.
Automatisering slutter ikke ved kontrollskapet
Uansett kontrollpakke, forblir en linje bare produktiv hvis den mekaniske siden, reservedelene og prosesskunnskapen forblir tilgjengelig, og det er her valg av leverandør er like viktig som maskinvare. JiangSu XieCheng Intelligent Equipment bygger kompositt- og beleggslinjer fra sin base i Jinhu Economic Development Zone, Huai'an, Jiangsu. Utvalget spenner fra A2 og B1 metallkomposittpanelutstyr og metallspolebeleggslinjer til CFRT, SPC-gulv og PVC/PU-lærlinjer, pluss ikke-standardutstyr for prosesser som standardmaskiner ikke kan dekke. Gruppen bak driver et provinsielt ingeniørteknologisk forskningssenter for brannsikre aluminiumkomposittpaneler av A2-kvalitet og deres produksjonsutstyr, og produksjonslinjen A2-komposittpaneler i aluminium har blitt anerkjent som et første sett med viktig utstyr på provinsnivå. Selskapet leverer også A2 brannsikre kjernespoler, belagte aluminiumsspoler og polymerlimfilmer, noe som betyr noe når en ny linje trenger matchede råmaterialer i stedet for et prøv-og-feil-søk.
Etter levering deles støtten mellom fjerndiagnostikk, service på stedet og reservedelsforsyning. Før en linje spesifiseres, er det verdt å sende produktspesifikasjonen, målhastigheten og det nødvendige toleransebåndet til utstyrsleverandøren og be om et kontrollomfang som samsvarer med dem, fordi den samtalen vanligvis avslører mer enn noen brosjyre. Du kan starte det via vår kontaktside.