
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Ekstrusjonsblåst film er den dominerende metoden for å produsere plastfilmer som brukes i emballasje, landbruk og industrielle applikasjoner. Prosessen er foretrukket fordi den skaper en kontinuerlig rørformet film med balansert maskinretnings- og tverrretningsstyrke, god forseglingsevne og optisk klarhet. Hvis du spesifiserer en blåst filmlinje eller planlegger nedstrøms konverteringsoperasjoner, vil forståelsen av kjernemekanikken, utstyrskonfigurasjonene og materialoppførselen hjelpe deg med å unngå kostbare misforhold. Denne artikkelen forklarer hvordan blåst filmekstrudering fungerer, hvilke variabler som betyr noe, og hvordan nedstrøms laminering kan forlenge filmens ytelse.
Hvordan ekstruderingsblåst film fungerer
Ekstrudering av blåst film begynner med polymerpellets matet inn i en trakt. En roterende skrue inne i et oppvarmet fat smelter, blander og transporterer polymeren. Smelten passerer gjennom et filter for å fjerne forurensninger, og går deretter inn i en ringformet (sirkulær) dyse. Når smelten kommer ut av dysen, danner den et tykkvegget rør. Luft introduseres gjennom midten av dysen, og blåser opp røret til en boble. Boblen avkjøles av en luftring mens den trekkes oppover. På toppen flater sammenfallende ruller boblen til en flat film, som deretter vikles til ruller.
- Mating og smelting: Pellets kommer inn i ekstruderen; varme og skjær konvertere dem til en homogen smelte.
- Filtrering: En silpakke eller et kontinuerlig filter fjerner geler og fremmede partikler.
- Dyseekstrudering: Smelten strømmer gjennom en spiraldor eller lignende dyse for å danne et jevnt rør.
- Bobleoppblåsing: Internt lufttrykk utvider røret; ekstern luftring avkjøler den.
- Kollaps og vikling: Styreruller kollapser boblen; filmen spaltes ved behov og vikles.
Oppblåsningsforholdet (BUR), forholdet mellom endelig boblediameter og dysediameter, varierer typisk fra 1,5 til 4,0. Frostlinjehøyden, der filmen størkner, påvirker krystallinitet og optiske egenskaper. Disse to variablene justeres for å balansere styrke, uklarhet og utgang.
Vanlige blåst filmkonfigurasjoner
Enkeltlagslinjer forblir kostnadseffektive for enkle filmer, men flerlags coekstrudering har blitt standard for krevende bruksområder. Tabellen nedenfor oppsummerer typiske konfigurasjoner.
| Konfigurasjon | Typisk lagstruktur | Primære fordeler |
|---|---|---|
| Monolag | En ekstruder | Laveste pris, enkel betjening, egnet for vesker og liner for generelle formål |
| ABA (trelags) | To ekstrudere, en delt | Forbedret styrke og barriere med lavere materialkostnader; ytre lag kan være jomfruharpiks |
| Fem-lags | Tre til fem ekstrudere | Nøyaktig kontroll av barriere-, tetnings- og seighetslag; brukes til matemballasje og medisinske filmer |
| Mini blåst film | Kompakt enkelt- eller flerlags | Laboratorie-og små-batch produksjon; rask omstilling for materialprøver |
Valg av konfigurasjon avhenger av nødvendig barriere, stivhet, tetningsadferd og budsjett. Flere lag gir fleksibilitet, men også kompleksitet i formdesign, luftringkontroll og vedlikehold.
Materialer som brukes i blåst filmekstrudering
Valg av harpiks bestemmer filmytelsen mer enn noen annen enkeltfaktor. Vanlige karakterer inkluderer:
- LDPE: god smeltestyrke, enkel behandling, moderat klarhet.
- LLDPE: høyere seighet og punkteringsmotstand; ofte blandet med LDPE.
- HDPE: høy stivhet og fuktsperre; brukes til tynne filmer og poser.
- mLLDPE: overlegen styrke og forseglingsevne ved lavere tykkelse.
- EVA: forbedret fleksibilitet og tetning ved lave temperaturer.
- Ionomer og spesialkopolymerer: utmerket motstand mot olje og fett for matemballasje.
Tilsetningsstoffer som glidemidler, antiblokkering og antioksidanter blandes ofte inn i harpiksen for å kontrollere friksjon, blokkering og nedbrytning. For flerlagsfilmer kan hvert lag bruke en annen harpiks for å oppnå målegenskapsbalansen.
Kritiske prosessvariabler som påvirker filmkvaliteten
Operatører justerer flere variabler for å opprettholde konsistent filmkvalitet. Små avvik kan forårsake tykkelsesvariasjoner, geler eller rynker.
- Blow-up ratio (BUR): Høyere BUR øker tverrstyrken, men kan redusere boblestabiliteten.
- Frostlinjehøyde (FLH): Lavere FLH forbedrer klarheten, men kan redusere rivestyrken.
- Avkjølingshastighet: Raskere avkjøling reduserer krystalliniteten, forbedrer seighet og gjennomsiktighet.
- Starthastighet: Balanserer utgang med ønsket tykkelse; for høy kan forårsake trekkresonans.
- Dysegap og temperatur: Påvirker smeltetrykket og filmens jevnhet.
- Intern boblekjøling (IBC): Øker ytelsen og stabiliserer boblen for høyhastighetslinjer.
Overvåking av tykkelse med en skanner og justering av luftringgeometri er standardpraksis på moderne linjer. Uten lukket sløyfekontroll kan tykkelsesvariasjonen overstige pluss eller minus ti prosent, sløse med harpiks og forårsake nedstrøms konverteringsproblemer.
Bruk av blåst film
Blåst film brukes i mange bransjer fordi den kan skreddersys for ulike krav til tykkelse, klarhet og styrke.
- Emballasje: bæreposer, foringer, matinnpakning, lamineringsfilmer.
- Landbruk: drivhusfilmer, siloposer, mulchfilmer.
- Medisinsk: sterile barrierefilmer, IV-poser.
- Konstruksjon: dampsperre, midlertidige innkapslinger.
- Industriell: overflatebeskyttelsesfilm, strekkfilm.
Mange av disse applikasjonene krever ekstra konverteringstrinn. Utskrift, slitsing og laminering forvandler en grunnleggende blåst film til en høyytelses emballasjestruktur.
Fra blåst film til laminering og belegg
Blåst film fungerer ofte som et substrat eller forseglingslag i en flerlagsstruktur. For å legge til barriereegenskaper, utskriftskvalitet eller mekanisk styrke, laminerer omformere filmen med andre materialer. Løsemiddelbaserte, løsemiddelfrie og vannbaserte lim brukes, men PUR (polyurethane reactive) laminering har fått oppmerksomhet for sin ytelse og lavere miljøpåvirkning.
Hvis virksomheten din går fra filmproduksjon til fleksibel emballasje, kan det hende du trenger en PUR- og filmlamineringslinje. Disse linjene kombinerer avvikling, påføring av lim, tørking eller herding og tilbakespoling i én kontinuerlig prosess.
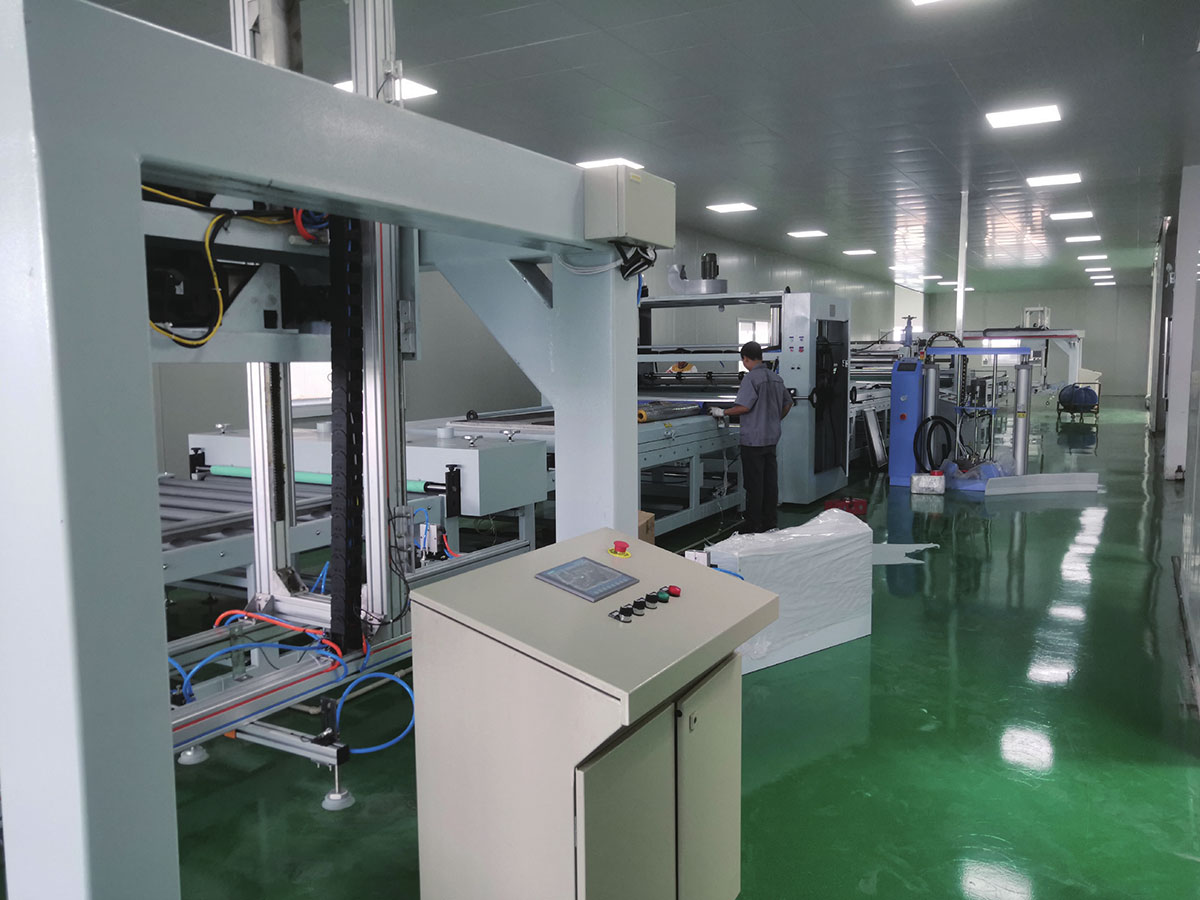
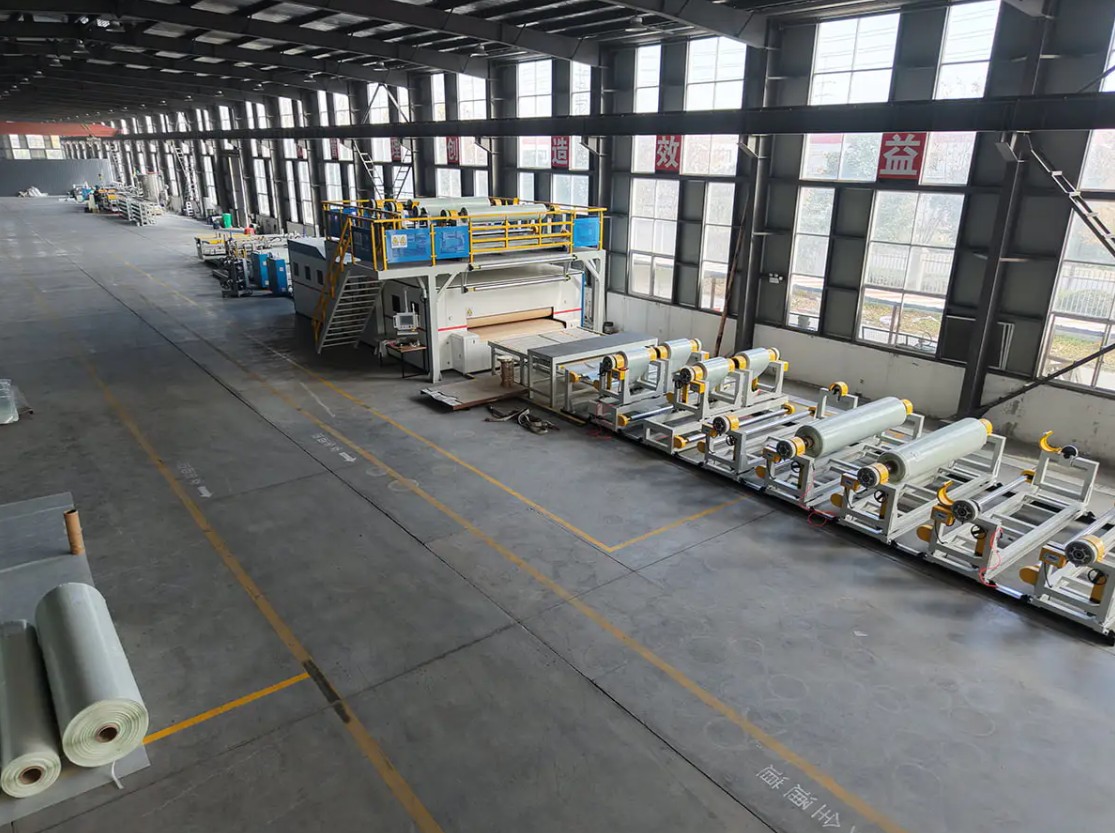
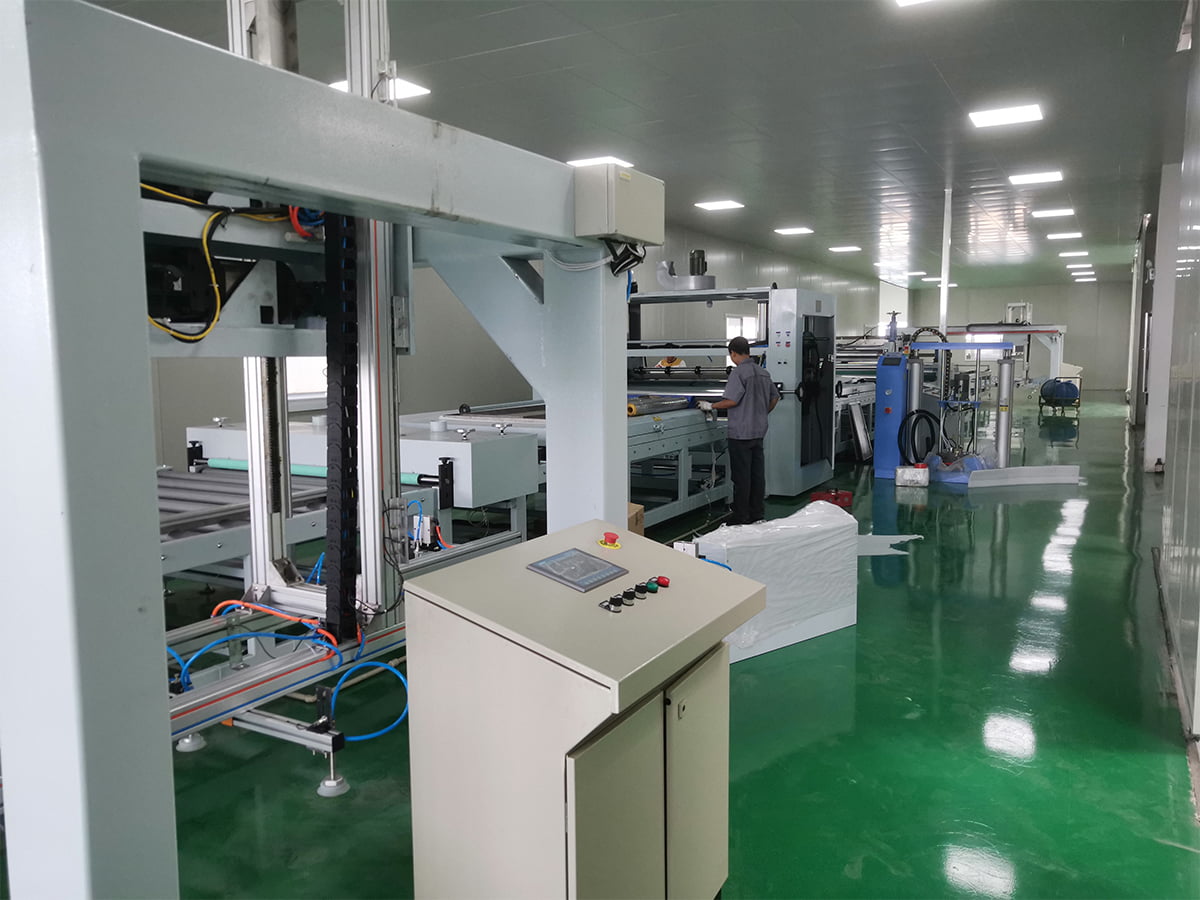 PUR belegg og filmlamineringslinje For slitesterk panelfilmlaminering bruker denne PUR-serien fuktighetsherdende lim for å feste dekorative, beskyttende eller funksjonelle filmer til metall, plast, tre eller glass. Se produkt →
For enklere strukturer kan en dedikert produksjonslinje for filmlaminering binde to eller flere filmer med varme-, lim- eller ekstruderingsbelegg. Valget avhenger av limtype, hastighet og underlagsbredde.
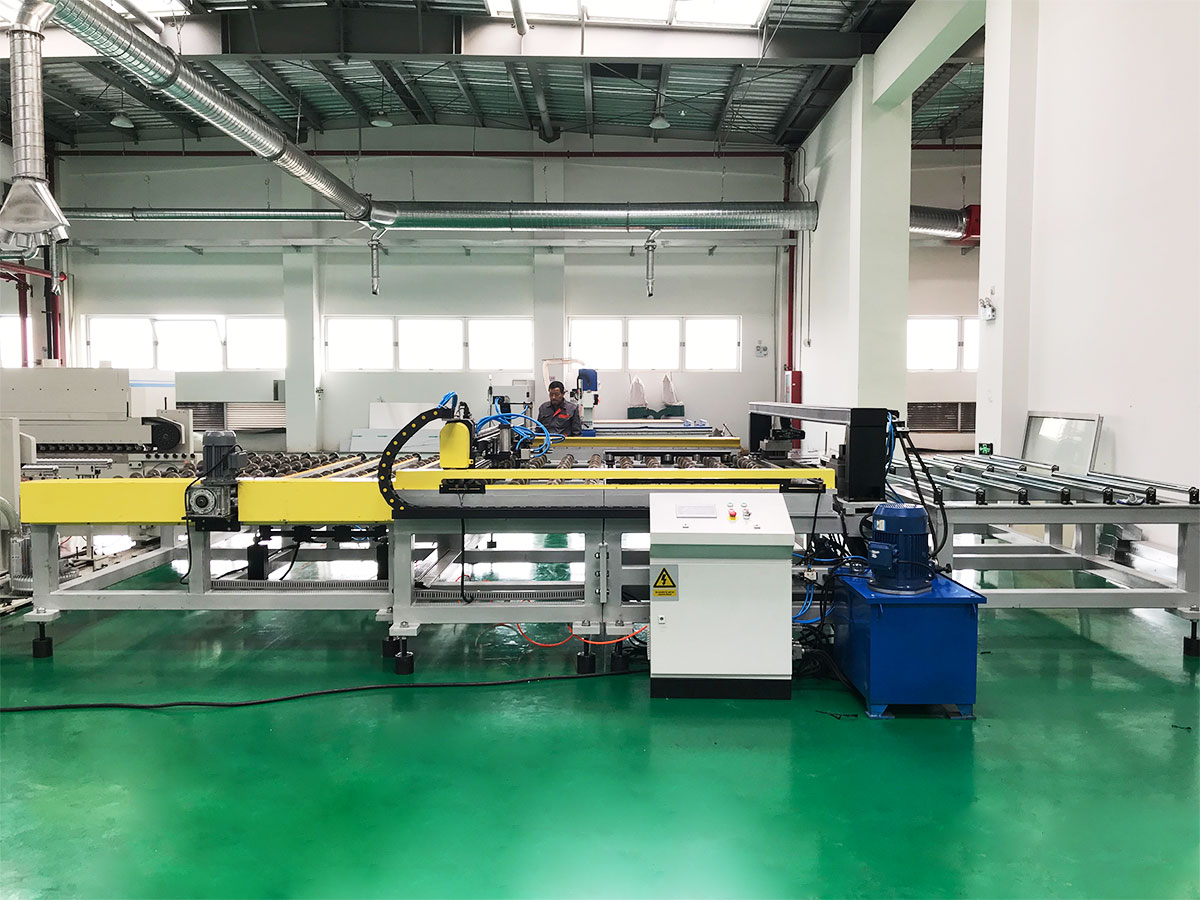
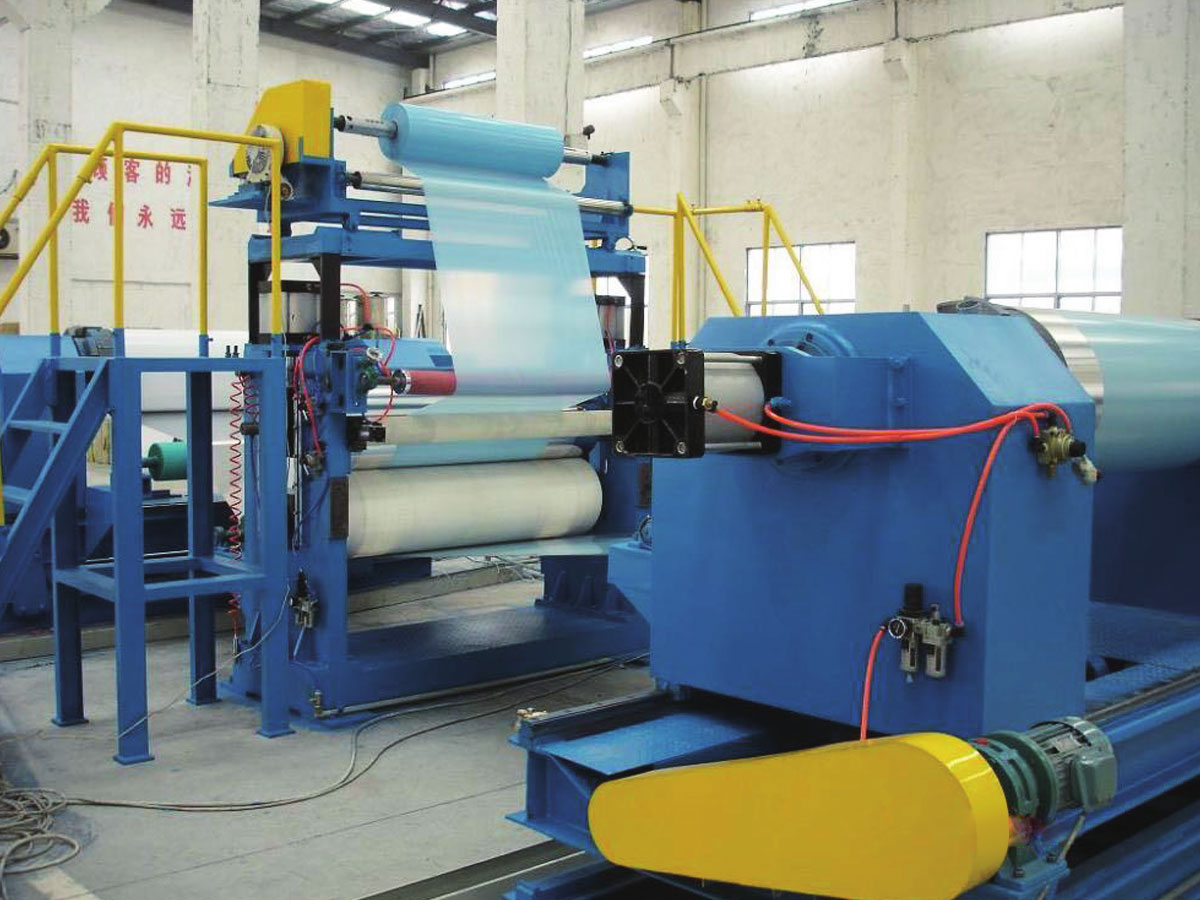 Produksjonslinje for filmlaminering For enklere beskyttelsesfilmstrukturer påfører denne linjen PE, PET og funksjonelle filmer på metall, glass, plast og elektroniske arbeidsstykker med presisjonsstrekk- og lamineringskontroll. Se produkt →
Disse nedstrømstrinnene er kritiske fordi en blåst film med utmerkede strekkegenskaper fortsatt kan svikte hvis lamineringsbindingen er svak eller limet er uforenlig. Å matche filmens overflateenergi, limkjemi og linjespenning er en del av utstyrsspesifikasjonen.
Innkjøpshensyn for blåst film og nedstrømslinjer
Når du vurderer en blåst filmlinje, start med harpiksen du planlegger å kjøre og filmegenskapene du må oppnå. Utgangshastighet, filmbredde, lagantall og tykkelsesområde definerer konvolutten for grunnleggende utstyr. Her er nøkkelspørsmål:
- Hva er den maksimale og minste tykkelsen du trenger, og i hvilken bredde?
- Vil du kjøre høye nivåer av LLDPE eller mLLDPE? Disse krever forskjellige skruedesign og kjølekapasitet.
- Trenger du in-line overflatebehandling som koronabehandling for trykk eller laminering?
- Hvilket nivå av tykkelsestoleranse er akseptabelt? Måling med lukket sløyfe øker kostnadene, men reduserer avfall.
- Hvordan vil linjen integreres med utstyr for nedstrøms laminering, utskrift eller posefremstilling?
For nedstrøms laminering, vurder limtype, herdekrav og underlagsspenningskontroll. En linje som går godt i 50 meter per minutt kan slite med 200 meter per minutt hvis tørke- eller herdedelen er underdimensjonert. Tilgjengelighet av reservedeler og lokal servicestøtte påvirker også de totale eierkostnadene.
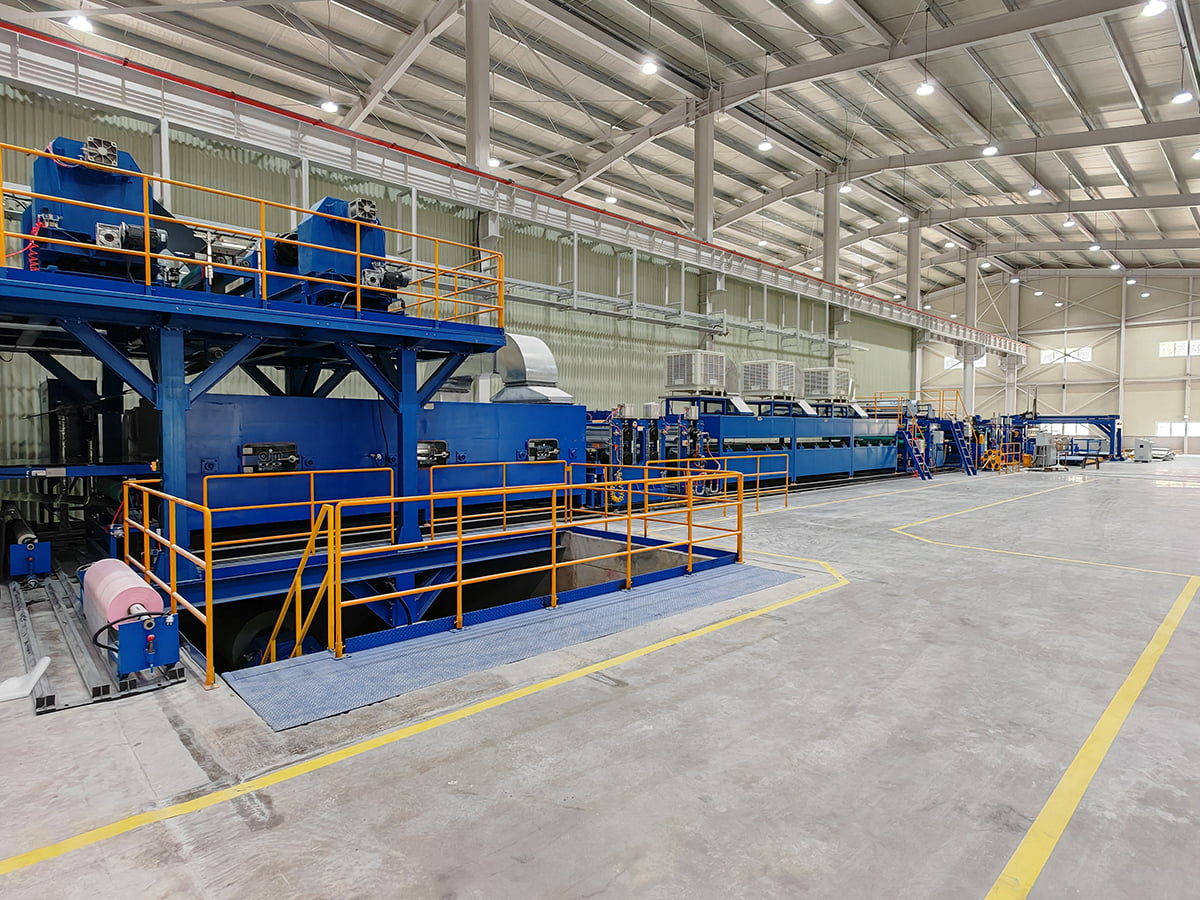
Hvis produktets veikart inkluderer komposittpaneler, PVC-laminater eller spesialfilmer, kan en leverandør med erfaring på tvers av flere komposittprosesser hjelpe deg med å unngå isolerte utstyrsbeslutninger. For eksempel forstår selskaper som bygger metallkomposittpanellinjer og filmlamineringslinjer hvordan underlagshåndtering, spenning og varmehistorie interagerer.
Konklusjon
Ekstrudert film er fortsatt en pålitelig og tilpasningsdyktig prosess for å produsere plastfilmer med et bredt spekter av egenskaper. Suksess avhenger av å forstå samspillet mellom harpiks, dysedesign, kjøling og nedstrøms konvertering. Ved å spesifisere riktig linjekonfigurasjon og kontrollere kritiske variabler som BUR og frostlinjehøyde, kan du oppnå jevn kvalitet og redusere avfall. Når applikasjonen din krever laminering, belegg eller komposittstrukturer, er integrering av riktig nedstrømsutstyr like viktig som selve blåsefilmlinjen. En partner med erfaring på tvers av flere sammensatte prosesser kan hjelpe deg med å gjøre disse forbindelsene effektivt.