
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

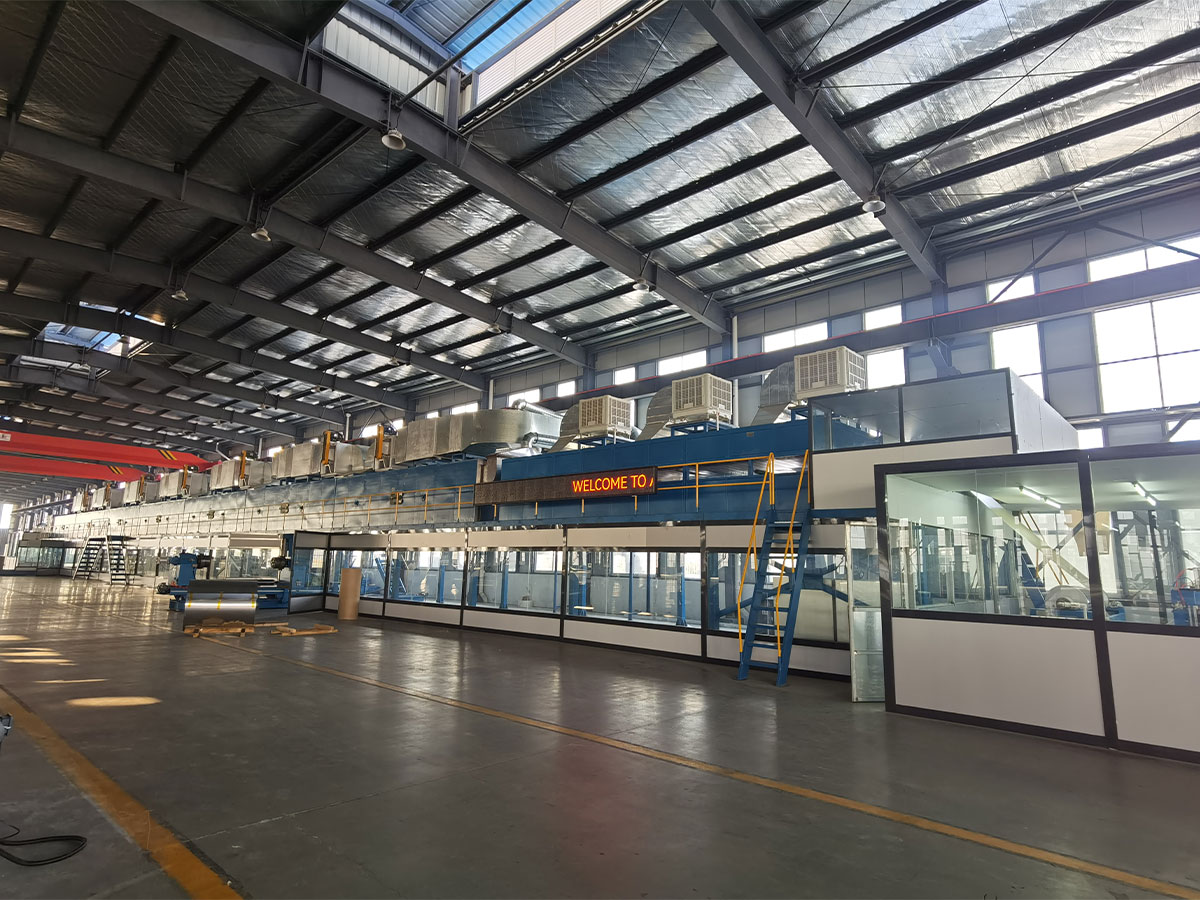
To PVC-beleggslinjer kan se nesten identiske ut i et tilbud og oppføre seg helt annerledes når de først er i produksjon. Man holder en 1800 mm bane med 20 m/min med herdeovnen på dellast. Den andre når samme effekt, men holder brenneren nær taket, fordi luftstrømningsmønsteret bekjemper nettet og eksosen fører bort varme som skulle ha gått inn i belegget. De to kjøpesummene er nærme. Den femårige energiregningen er det ikke.
Det er derfor det første spørsmålet å stille til enhver leverandør ikke er hva linjen koster. Det er hvordan oppvarming, luftstrøm og kontrolldesign vil oppføre seg med beleggvekten din, linjehastigheten og anleggsforholdene. Avsnittene nedenfor angir hva du skal sjekke, i den rekkefølgen som betyr mest.
Det korte svaret før detaljene
En energieffektiv PVC-beleggmaskin er sjelden definert av en enkelt funksjon, for eksempel en variabel frekvensomformer på hovedmotoren. Det er definert av fire ting som fungerer sammen: en ovn som legger varme inn i banen i stedet for opp i stabelen, et beleggshode som holder en jevn film i stedet for å bli tykk for sikkerhets skyld, et kontrollsystem som knytter linjehastighet til ovnstemperatur og luftvolum, og en bredde og hastighetsområde som matcher den virkelige bestillingsmiksen.
Få de fire riktig, og energien som brukes per kvadratmeter belagt materiale faller merkbart, uten at det går på bekostning av herding, vedheft eller overflatekvalitet. Få dem feil, og ingen mengde motoreffektivitet vil redde strømregningen.
Hvor energien faktisk går på en PVC-belegglinje
Før du spesifiserer maskinvare, hjelper det å vite hvilke seksjoner som dominerer forbruket. Områdene nedenfor er veiledende for en kontinuerlig PVC-belegg- og pregelinje i normal produksjon. De skifter med formulering, banebredde og antall beleggpasseringer.
| Linjestrekning | Veiledende andel av energibehovet | Hoveddrivere |
|---|---|---|
| Herde- og geleringsovn | 45 til 60 prosent | Brenner- eller varmeapparatbelastning, luftmengde, isolasjonstap, eksostemperatur |
| Tørke- og forvarmesoner mellom passeringer | 10 til 18 prosent | Antall beleggpasseringer, vann- eller løsemiddelmengde som skal fjernes |
| Hoveddrev, slapp av og tilbake | 8 til 14 prosent | Linjehastighet, spenningskontroll, motor- og girkasseeffektivitet |
| Kjølere og kjølevalser | 6 til 12 prosent | Kjølemengde etter hver ovn, kjøleinnstilling ved dellast |
| Avtrekksvifter, trykkluft og hydraulikk | 8 til 14 prosent | Kanaltrykkfall, luftlekkasjer, pumpestørrelse vekk fra full belastning |
To konklusjoner følger. For det første sitter det meste av sparepotensialet i ovnen, luftstrømmen og eksosen, ikke i stasjonene. For det andre, en ovn som er overdimensjonert for den virkelige beleggvekten, bruker livet på lave fyringshastigheter, der drivstoffeffektiviteten er dårlig og temperaturens jevnhet er vanskeligst å holde.
Seks spørsmål som avslører en genuint effektiv leverandør
Svar på disse spørsmålene forteller deg mer enn noen brosjyrefigur:
- Hvordan er ovnen sonet, og kan hver sone holde sitt settpunkt når linjen går med 30 prosent av maksimal hastighet?
- Hvilken avtrekkstemperatur er ovnen designet for, og hvilken varmegjenvinning foreslås på den strømmen?
- Hvordan kobler styresystemet linjehastighet til ovnstemperatur og luftvolum, og hva skjer ved stopp og omstart?
- Hvilken filmtykkelsestoleranse er garantert over hele banens bredde, og hvordan måles den ved fabrikkgodkjenningstesten?
- Hvilke omformere er utstyrt med variabel frekvenskontroll, og hvordan er kjølere og kompressorer innstilt på dellast?
- Kan leverandøren gi en varme- og massebalanse for beleggets vekt, banebredde og herdevindu, i stedet for et generisk datablad?
Ovn, luftstrøm og varmegjenvinning: Den største enkeltspaken
Herdevindu kommer først
Energidesign starter med kuren, ikke med brenneren. Plastisol-formuleringer som brukes til gulv, lær og laminerte paneler trenger vanligvis at banen når en topptemperatur i området 180 til 210 grader Celsius og forblir der lenge nok til at mykneren kan absorberes. Din sammensatte leverandør bør bekrefte vinduet. Når vinduet er fikset, har ovnen et klart mål: nå det jevnt, på kortest mulig tid, med det minste luftvolumet som fortsatt fjerner flyktige stoffer.
Luftstrøm og varmegjenvinning
Dysedesign er der mange linjer taper penger. Spordyser rettet mot banen overfører varme raskere enn generelle støtpaneler, noe som tillater et lavere luftvolum og en mindre vifte. Resirkulering på de tidlige sonene reduserer behovet for å varme opp frisk luft, mens en plate eller roterende veksler på eksosen gjenvinner en nyttig del av den gjenværende varmen, forutsatt at eksosstrømmen holdes rimelig ren for myknerdamp. Vifter med variabel hastighet knyttet til linjehastighet har også betydning, fordi vifteeffekten faller kraftig når luftvolumet er redusert.
Underlagsvalg endrer belegningstoget
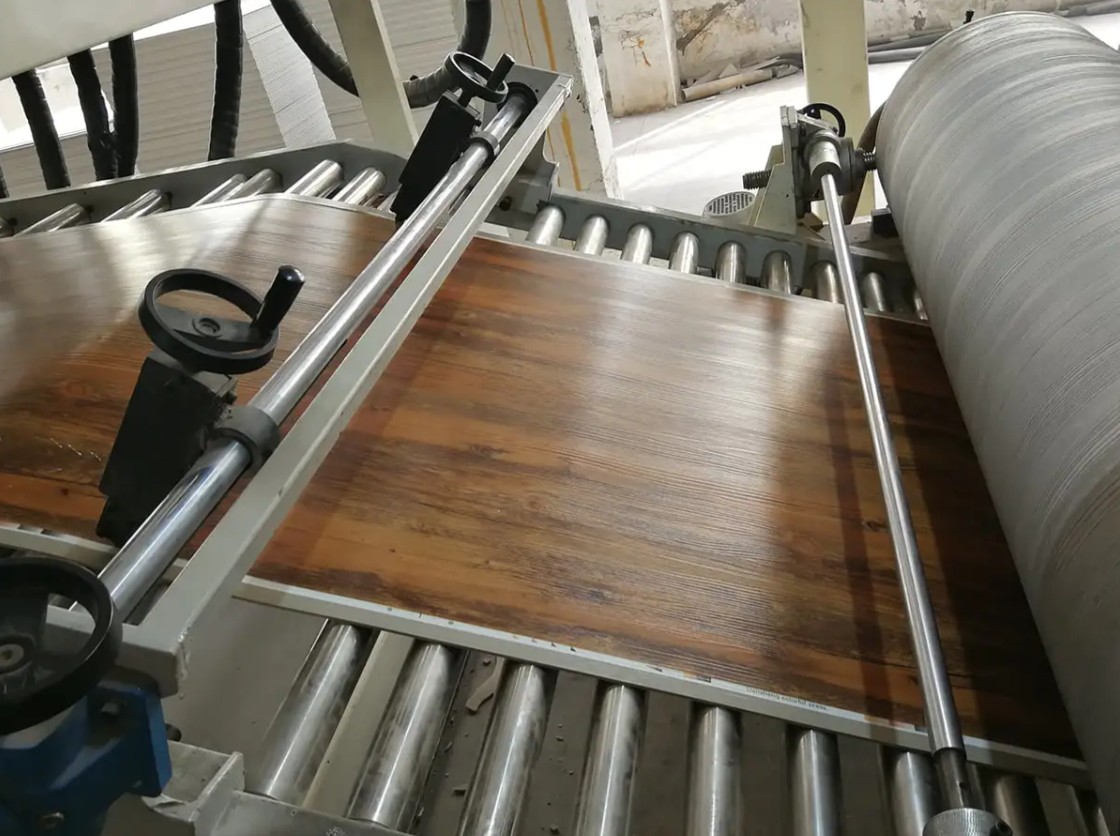
PVC-belegg er ikke én prosess. Å belegge et stivt laminatpanel for gulv er et annet mekanisk problem enn å belegge slipepapir for syntetisk lær, og forskjellig igjen fra å belegge en metallspole. Stive paneler trenger stabil støtte, flat transport og kjøling som unngår vridning, mens frigjøringspapir trenger presis spenning og ren avvikling. En leverandør som tilbyr ett standardoppsett for alle tre, vil sannsynligvis gå på akkord med alle tre.
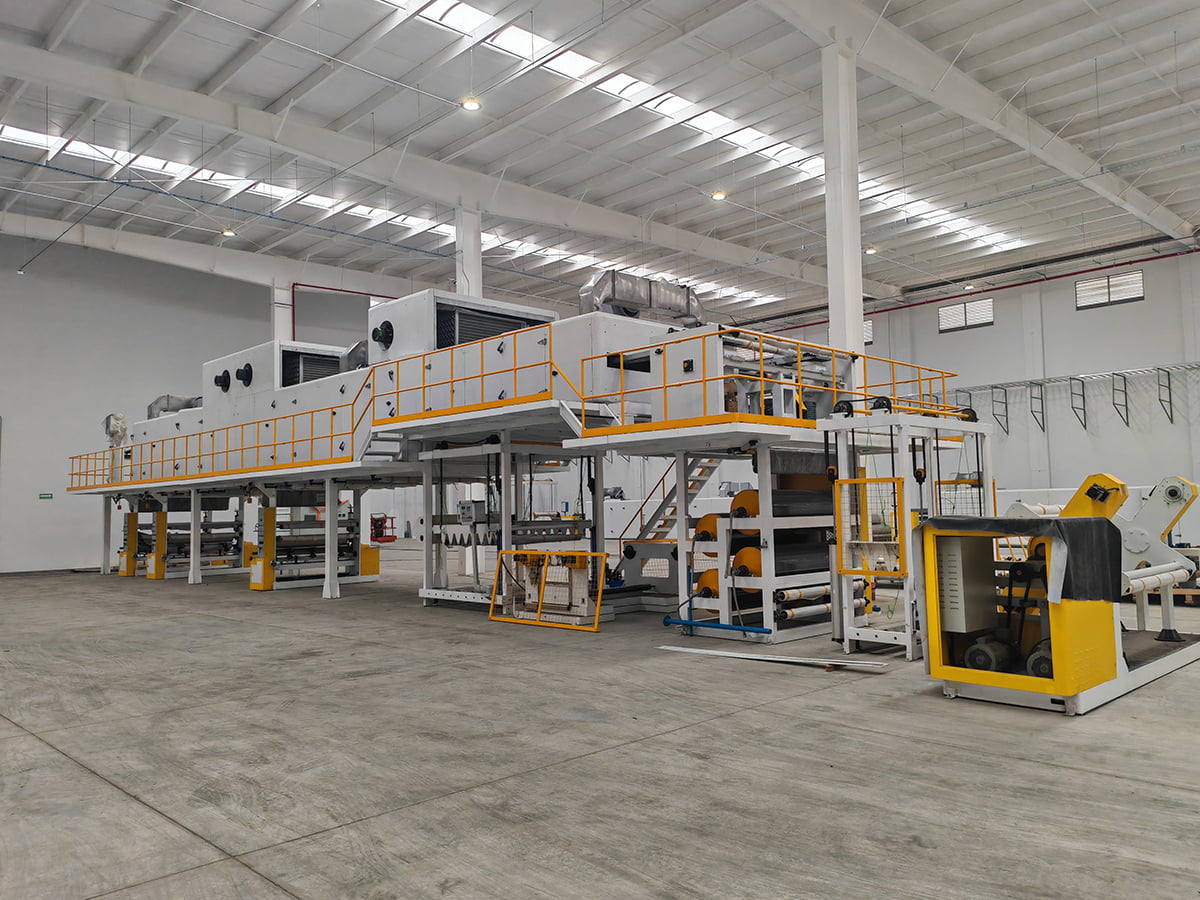
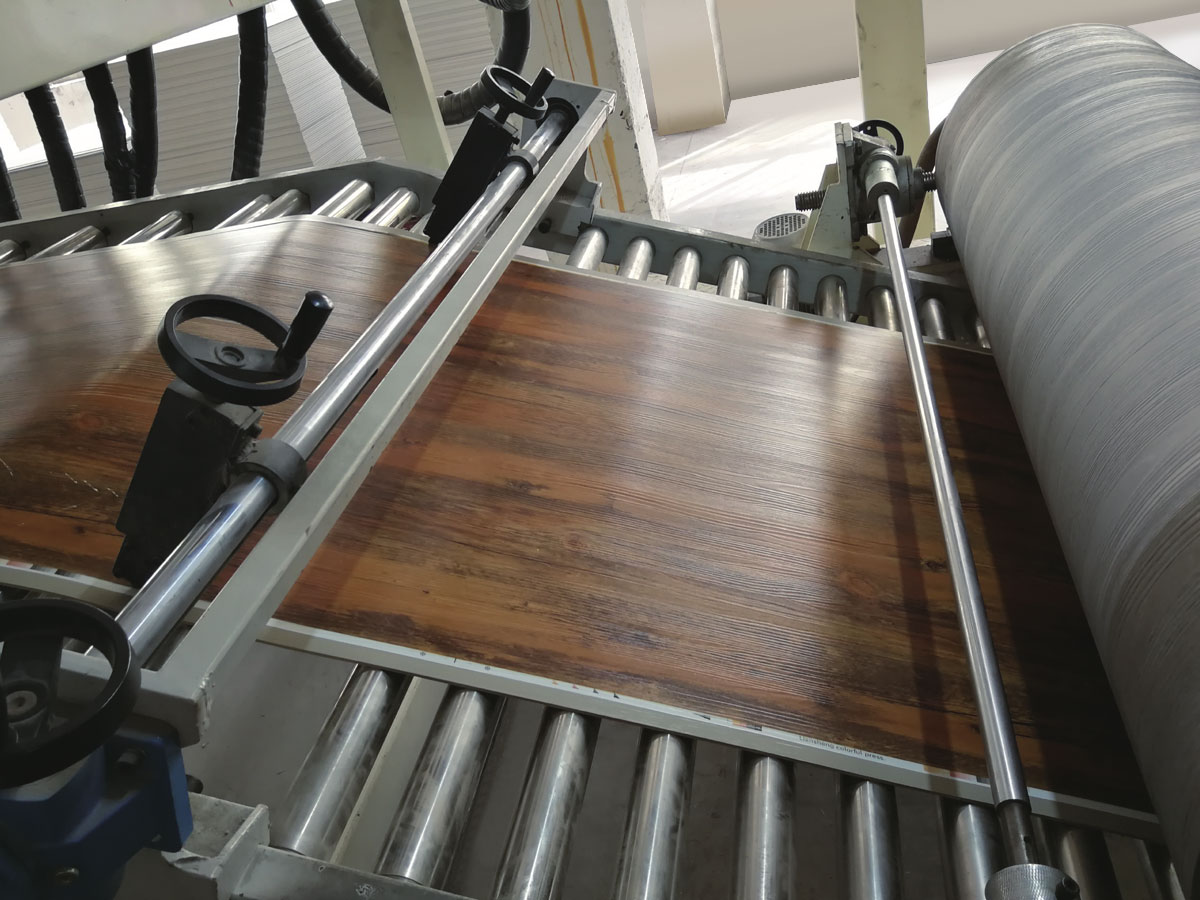
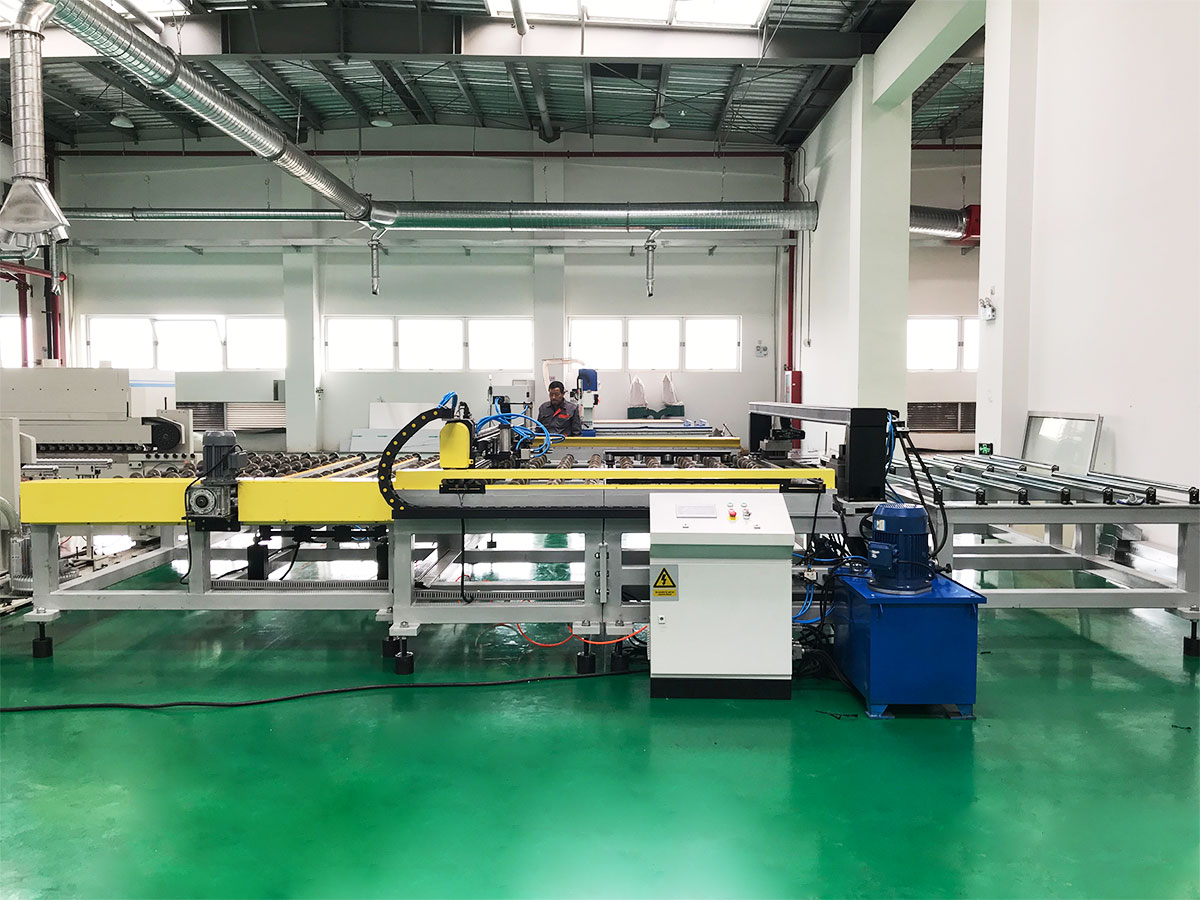
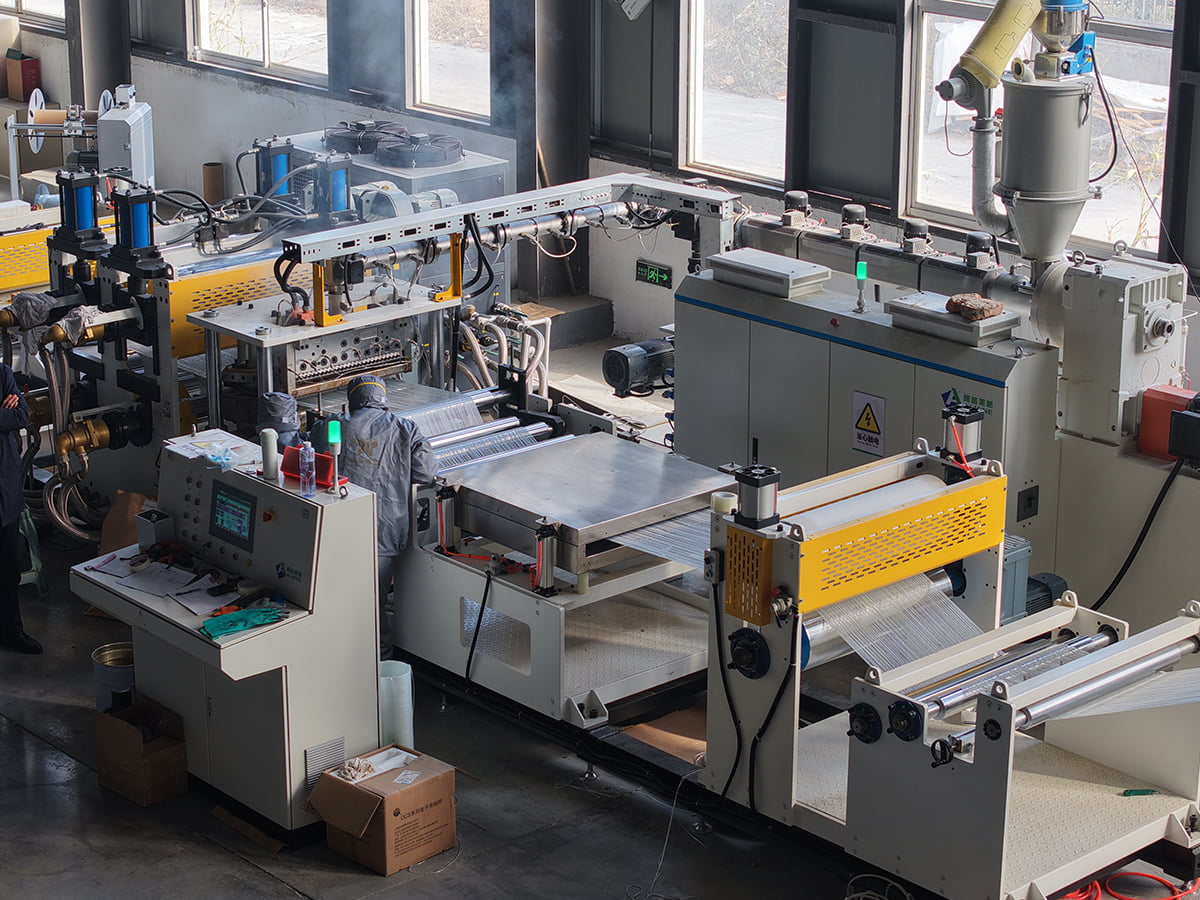
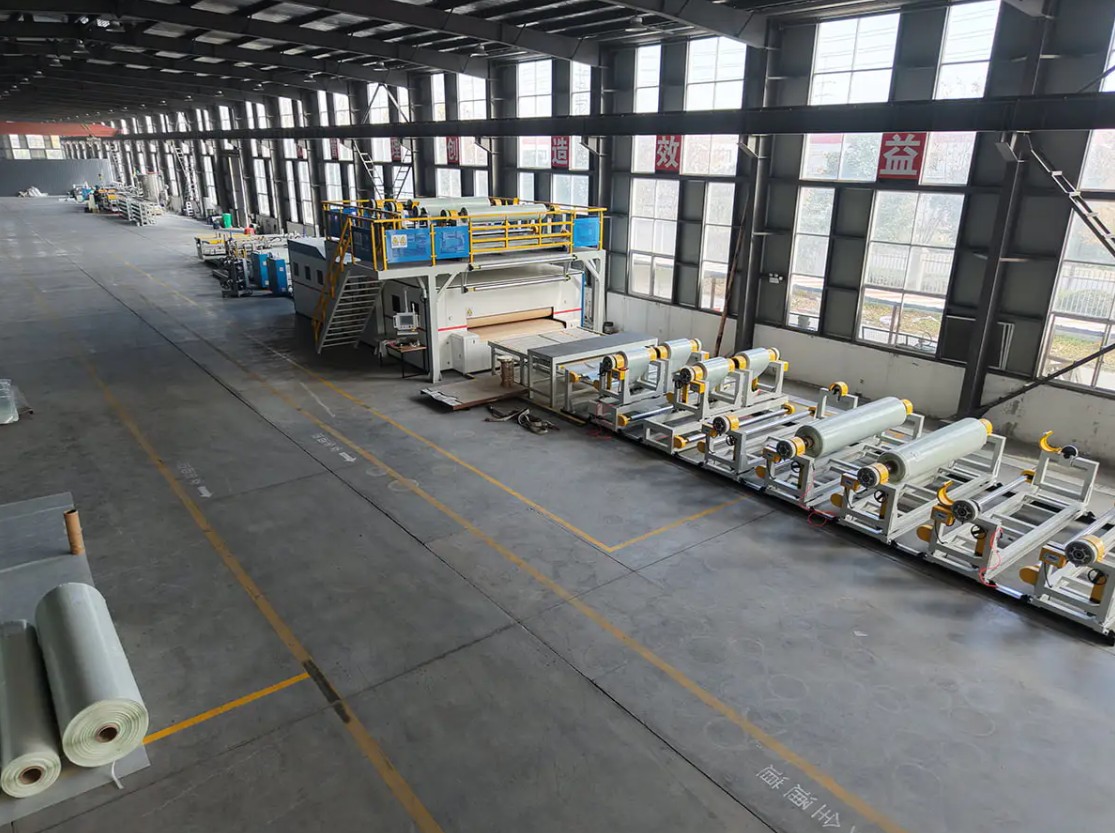
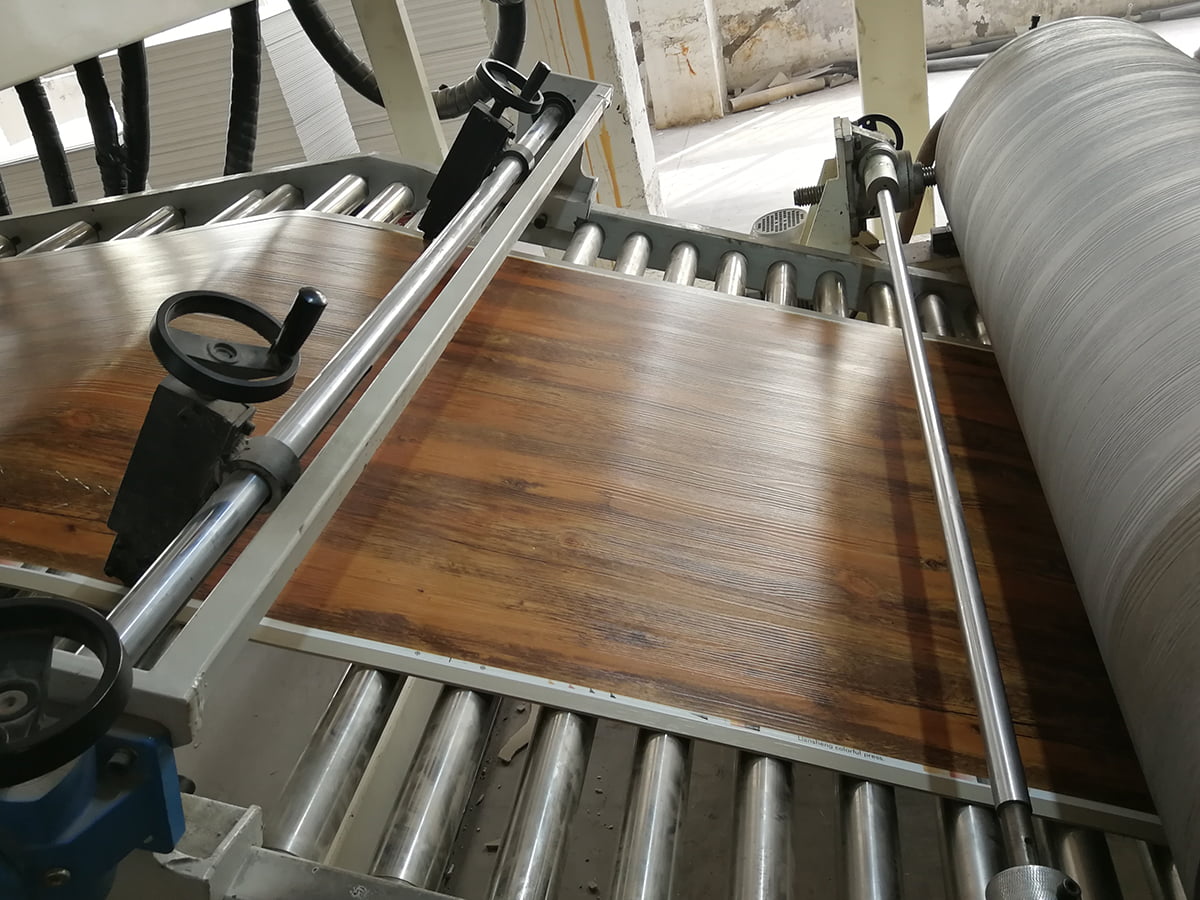 PVC/WPC/SPC-gulvproduksjonslinje for stiv panellaminering Ekstruderer og kalendrer stive gulvpaneler, filmer, laminerer et slitasjelag og preger; plassert der stabil støtte og kjøling betyr noe før spesifikasjon. Se produkt →
For gulvprodusenter ligger belegningsstadiet inne i en lengre sekvens med blanding, kalandrering, laminering og profilering, noe som er verdt å forstå før maskinspesifikasjonen er fastsatt. Den generelle strukturen er forklart i vårt notat om hvordan en produksjonslinje for PVC-laminatpaneler er strukturert. Belegnings- og pregedelen må da matche temperaturprofilen til hvert lag og pregevalsetrykket, siden en mistilpasning der viser seg som glansvariasjon snarere enn som en åpenbar defekt.
 PVC/PU-skinnkompositt, preging og belegglinje Håndterer slipepapir, høyere strøkvekter og dyp preging uten overflatemerking; siden støtter tilbudsforespørsler og viser tjenestekategorier. Se produkt →
Lær og syntetiske overflatematerialer legger til et ytterligere krav: linjen må håndtere slippapir, høyere strøkvekter og dyp preging uten å merke overflaten. Varmegjenvinning er fortsatt verdifullt, men førsteprioritet blir jevnhet over bredden, slik at korndybden ikke driver fra kant til senter.
Egendefinerte bredder, pelsvekter og oppsett
De fleste kjøpere har ikke plass til en katalogmaskin. Banebredder mellom 1200 og 1600 mm, uvanlige strøkvekter, en bygning med begrenset høyde, en eksisterende avvikling som må gjenbrukes, eller en to-pass prosess som må gå i en linje er alle normale forhold. Den praktiske testen er om leverandøren kan tilby et ikke-standard oppsett uten å gjøre hvert avvik om til en teknisk endringsordre senere. Be om en generell arrangementstegning på tilbudsstadiet, som viser ovnslengde, vifteposisjoner, serviceplattformer og plassen som trengs for rulleskift.
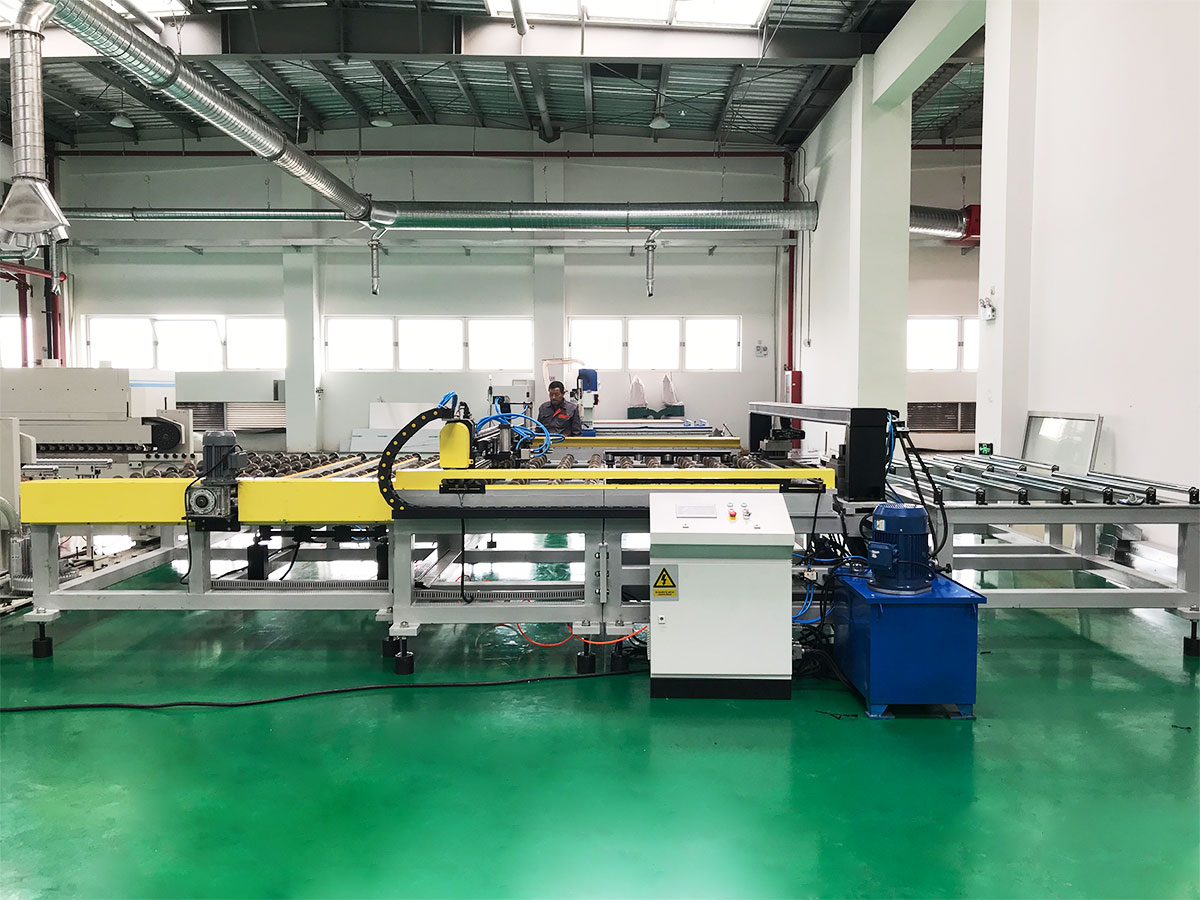 Spesialbygget utstyr og ikke-standard produksjonslinjer For kjøpere som trenger ikke-standard oppsett, uvanlige nettbredder eller installasjoner med begrenset høyde; siden tilbyr tilbudsforespørsler for tilpasset utstyr og produksjonslinjer. Se produkt →
Hvordan sammenligne to sitater uten å bli villedet
Når to tilbud avviker med 15 eller 20 prosent, er gapet vanligvis ikke profittmargin, men omfang. Sett begge mot samme liste.
| Sammenligningspunkt | Laveste pristilbud | Effektivitetsfokusert tilbud |
|---|---|---|
| Ovnsregulering | To soner på ett settpunkt | Fire til seks soner med uavhengig kontroll |
| Luftstrømkontroll | Fast viftehastighet, manuelle spjeld | Variabel hastighetsvifter knyttet til linjehastighet |
| Eksosvarme | Slippes ut i atmosfæren | Luft til luft gjenvinning eller selektiv resirkulering |
| Beleggtykkelse | Operatørjustering etter følelse | Closed loop-måling med automatisk korreksjon |
| Igangkjøringsdata | Kun mekanisk kjøring | Varme- og massebalanse sjekket mot garanterte tall |
Hvis en leverandør ikke kan produsere målte tall fra en sammenlignbar linje, behandle effektivitetspåstanden som uverifisert og pris risikoen deretter.
Verifikasjon, installasjon og langsiktig støtte
Effektivitet er bevist ved igangkjøring, ikke på salgsmøtet. En seriøs akseptprotokoll registrerer gass- eller elektrisitetsforbruk per tonn, banetemperatur ved slutten av hver sone, filmtykkelse over hele bredden og en 72-timers kjøring med nominell hastighet. Spør også om fjerndiagnostikk, reservedelslisten for varmeovner, vifter, drev og ruller, og hvor raskt en tekniker kan nå anlegget ditt. Hvis du vil ha disse punktene vurdert opp mot ditt eget produkt og bygning, ta kontakt med ingeniørteamet.
Å velge en energieffektiv PVC-beleggmaskinleverandør kommer ned til bevis i stedet for adjektiver. Sammenlign ovner etter sonering og luftstrøm, sammenlign belegghoder etter målt tykkelsestoleranse, sammenlign kontroller etter hvordan de oppfører seg ved dellast, og sammenlign de to tilbudene linje for linje. En leverandør som kan gå gjennom varmebalansen til produktet ditt, angi toleranser i tall og vise samme design som kjører andre steder, er den hvis maskin fortsatt vil være økonomisk i år fem.