
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

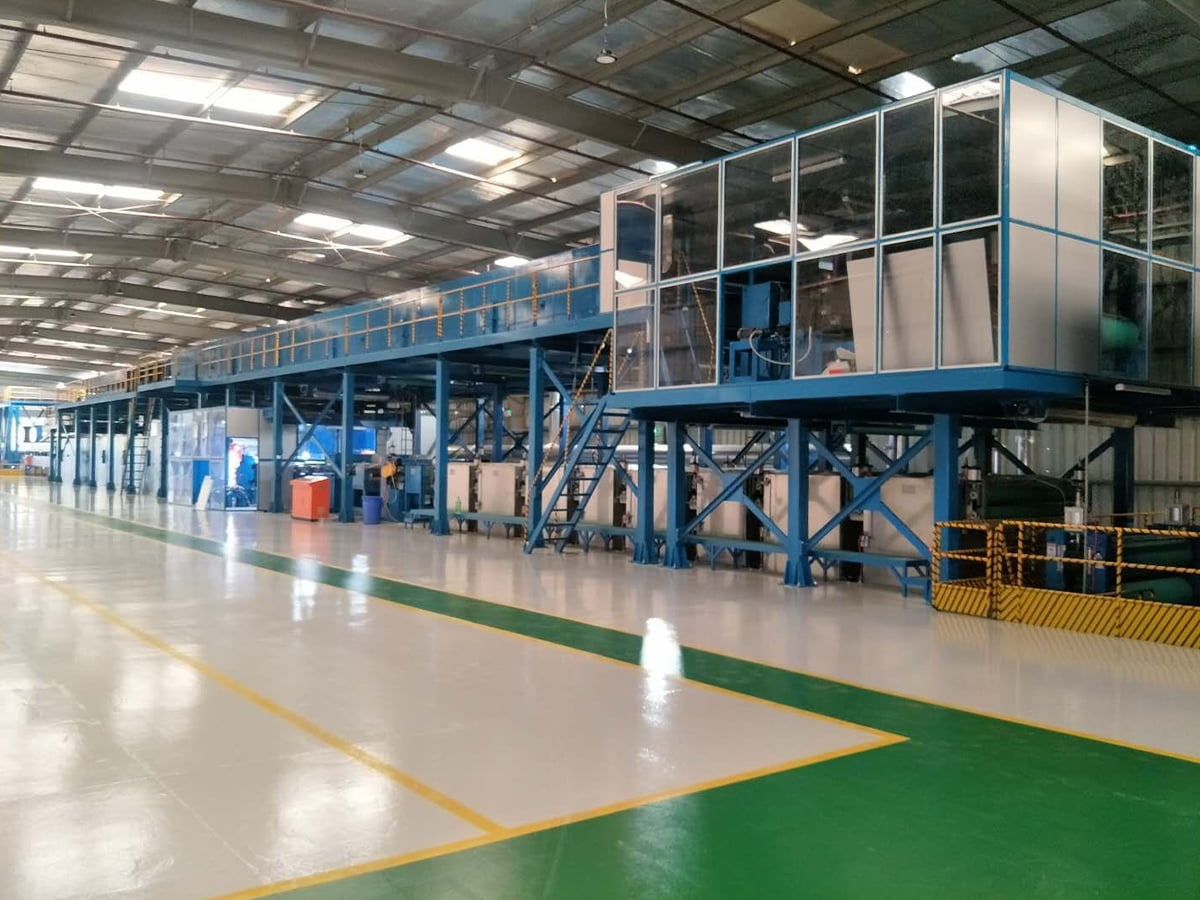
A metallcoil-beleggingslinje forbedrer produksjonen ved å erstatte sakte, stykke-for-stykke-maling med en kontinuerlig automatisert prosess som renser, belegger og herder metallstrimmel i ett uavbrutt løp. Dette reduserer arbeidstimer per enhet, reduserer malingsavfall, forkorter herdetiden og fjerner flaskehalsene som følger med batchbehandling. Fasiliteter som bytter fra maling etter fabrikasjon til spiralbelegg rapporterer vanligvis betydelige gevinster i daglig produksjon og et fall i malingsrelatert etterarbeid. A Metal Coil Coating Line er konstruert spesifikt for å levere denne typen kontinuerlig gjennomstrømning, og avsnittene nedenfor bryter ned nøyaktig hvordan hvert trinn i prosessen bidrar til raskere og mer pålitelig produksjon.
Kontinuerlig behandling fjerner batchforsinkelser
Tradisjonell batchmaling krever lasting av deler, belegg på dem, venter på herding, og deretter lossing før neste batch kan begynne. En coil-beleggingslinje eliminerer dette stopp-start-mønsteret ved å mate metallstrimmel gjennom rengjørings-, belegnings- og herdesoner i en kontinuerlig passasje. I følge prosessdata publisert av National Coil Coating Association, kjører spolelinjer vanligvis med hastigheter mellom 30 og 200 meter i minuttet , avhengig av beleggstype og måler, noe som gjør at en enkelt linje kan behandle det som vil ta flere separate batch-sykluser i et konvensjonelt malerverksted.
Hva dette betyr for daglig produksjon
- En spolelinje kan belegge flere tusen kvadratmeter stål eller aluminium i ett skift
- Stripeskjøting ved inngangsenden holder ledningen i gang uten fulle stopp
- Herdeovner er tilpasset linjehastighet, så tørketiden bremser ikke prosessen
Automatisert beleggpåføring reduserer arbeidstiden
På en coil-linje påfører belegningsruller maling automatisk med en fast tykkelse over hele strimmelbredden, noe som fjerner behovet for operatører å manuelt spraye eller utbedre individuelle deler. Dette reduserer direkte arbeidstimer per enhet ferdig produkt og reduserer risikoen for menneskelige feil som forårsaker tynne flekker eller manglende dekning.
Arbeidssammenligning etter prosesstype
| Prosess | Typisk arbeidsinvolvering | Beleggkonsistens |
| Coil Coating Line | Lav, for det meste overvåking og oppsett | Høy, rullekontrollert tykkelse |
| Manuell spraymaling | Høy, operatøravhengig | Variabel, avhenger av ferdigheter |
| Batch pulverlakkering | Moderat, delbelastning kreves | Moderat, formavhengig |
Raskere herdesykluser øker gjennomstrømningen
Herdeovner på en spolelinje er kalibrert for å bringe den belagte strimmelen til full herding i løpet av sekunder, siden den tynne, jevne filmen som påføres av belegningsvalser kryssbindes mye raskere enn de tykkere, ujevne filmene noen ganger etterlatt ved manuell sprøyting. Dette tette herdevinduet betyr at linjen kan opprettholde høy hastighet uten å ofre belegghardhet eller vedheft, som begge er typisk bekreftet gjennom blyanthardhetstesting under ASTM D3363.
Hvordan ovnsoning støtter hastighet
De fleste herdeovner er delt inn i flere temperatursoner, slik at stripen gradvis kan bringes opp til topp metalltemperatur og deretter holdes akkurat lenge nok til å fullføre tverrbinding før avkjøling. Denne sonetilnærmingen forhindrer sviding ved høy hastighet samtidig som den oppnår full herding, noe som er vanskelig å gjenskape konsekvent i en statisk batchovn.
Redusert omarbeid og materialavfall
Fordi beleggtykkelse på en spolelinje kontrolleres innenfor en stram toleranse, ofte innenfor pluss eller minus 2 mikron som ofte sitert av leverandører av beleggutstyr, er det langt færre tykkelsesrelaterte defekter som krever omarbeiding. Malingssvinnet er også betydelig lavere, siden påføring av ruller bruker nær hele volumet av maling som trekkes inn i systemet, i motsetning til sprøytebokser hvor oversprøytetap kan nå 20 til 30 prosent.
Vanlige kilder til avfall eliminert
- Oversprøytetap fra manuelle sprøytepistoler
- Ujevn dekning som krever et andre belegg
- Deler avvist på grunn av uoverensstemmelse i farge eller glans mellom batcher
Innebygd kvalitetskontroll forhindrer nedstrømsforsinkelser
Moderne coil-beleggingslinjer bruker inline-sensorer for å overvåke beleggtykkelse, farge og glans når stripen beveger seg gjennom linjen, og fanger opp avvik umiddelbart i stedet for etter at en hel batch har blitt belagt. Denne tilbakemeldingen i sanntid lar operatører foreta små justeringer av rullegap eller malingsviskositet før et stort volum av off-spec-materiale produseres, noe som beskytter både produksjonshastighet og materialutbytte.
Typiske inline-sjekker
- Måling av tørrfilmtykkelse etter herding
- Farge- og glansskanning mot en målstandard
- Overflatedefektdeteksjon ved hjelp av optiske skannesystemer
Forbehandlingskonsistens reduserer nedstrømsfeil
Nedgang i produksjonen spores ofte tilbake til malingssvikt forårsaket av dårlig overflateforberedelse, for eksempel oljerester eller oksid på metallet før maling. En spirallinje integrerer kjemiske rengjørings- og konverteringsbeleggstrinn direkte i prosessen, og sikrer at hver meter med strimmel får samme forbehandling før den når beleggeren. Denne konsistensen reduserer sjansen for adhesjonsfeil som ellers ville kreve å stoppe linjen for å undersøke og korrigere.
Linjekonfigurasjonsalternativer som støtter høyere ytelse
Coil-beleggingslinjer kan konfigureres med enkeltside-, dobbeltside- eller reversvals-belegningsstasjoner avhengig av produktet som produseres, og valget av konfigurasjon påvirker direkte oppnåelig linjehastighet og finishkvalitet.
Konfigurasjonssammenligning
| Konfigurasjon | Passer best for | Typisk linjehastighetspåvirkning |
| Enkel sidebelegg | Paneler med ett eksponert ansikt | Høyere oppnåelig hastighet |
| Dobbel sidebelegg | Produkter som krever ferdig bakside | Moderat hastighet, ekstra prosesstid |
| Omvendt rullebelegg | Dekorative finisher med høy presisjon | Litt redusert hastighet, høyere finishkvalitet |
Energieffektivitet støtter vedvarende høyhastighetsdrift
Å kjøre en herdeovn med høy, jevn gjennomstrømning er generelt mer energieffektiv per enhet belagt areal enn gjentatt oppvarming og avkjøling av en batchovn mellom sykluser. Mange spolelinjer gjenvinner også varme fra regenerative termiske oksidasjonsmidler, som brukes til å ødelegge flyktige organiske forbindelser som frigjøres under herding, og omdirigere den gjenvunnede varmen tilbake til ovnssystemet for å redusere drivstofforbruket samtidig som produksjonshastigheten opprettholdes.
Kjerneutstyr som driver produksjonsgevinster
En komplett coil-beleggingslinje inkluderer vanligvis en uncoiler, akkumulator, forbehandlingsseksjon, bestrykningsstasjon, herdeovn, kjøleseksjon og rekyl eller kuttet-til-lengde enhet, alt synkronisert for å kjøre med en tilpasset hastighet. Spesielt akkumulatoren spiller en nøkkelrolle i vedvarende produksjon, siden den lagrer en buffer av stripe som lar ledningen fortsette å gå i full hastighet mens en ny spleis skjøtes inn ved inngangsenden.
Hvorfor synkronisering er viktig
Hvis et enkelt trinn går langsommere enn resten av linjen, blir det den begrensende faktoren for den totale utgangen. Dette er grunnen til at coil-beleggingsutstyr er utformet som et integrert system i stedet for en samling separate maskiner, noe som sikrer at rengjørings-, belegnings- og herdekapasiteter matches fra starten.
Produsenter som ønsker å øke produksjonen uten å legge til skift eller gulvplass, opplever ofte at oppgradering til en dedikert Metal Coil Coating Line adresserer flaskehalsene som skapes av manuelle eller batch-etterbehandlingsprosesser, siden hvert trinn i linjen er bygget for å kjøre med samme hastighet.
Måling av produksjonsforbedring etter installasjon
Fasiliteter som installerer en coil-beleggingslinje, sporer typisk produksjon ved å bruke kvadratmeter belagt per skift, førstegangsutbytte og nedetid timer per uke. Sammenligning av disse tallene før og etter installasjon gir et klart bilde av produksjonsgevinsten, og de fleste operasjoner ser den største forbedringen i førstegangsutbytte, siden inline kvalitetskontroller fanger opp problemer før store materialmengder påvirkes.
Nøkkelberegninger å spore
- Kvadratmeter belagt spole produsert per skift
- Førstegangsutbytteprosent før omarbeid
- Uplanlagte nedetidstimer per uke
- Malingsforbruk per kvadratmeter ferdig produkt
Planlegger en linjeoppgradering for maksimal produksjonsgevinst
Før de investerer i en spolebelegglinje, bør anleggsplanleggere gjennomgå gjeldende flaskehalser, forventet spolebredde og måleområde, og måleffekt per skift, og deretter matche disse kravene til ovnslengde, bestrykningskonfigurasjon og akkumulatorkapasitet. Å jobbe tett med en erfaren utstyrsleverandør i denne planleggingsfasen bidrar til å sikre at den ferdige linjen er dimensjonert riktig for å levere produksjonsgevinsten anlegget sikter mot, i stedet for å flytte flaskehalsen til et annet stadium av prosessen.