
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

En spole av aluminium malt etter kutting og forming koster nesten alltid mer per kvadratmeter enn den samme spole malt mens den fortsatt er en spole på en kontinuerlig linje. Dette økonomiske faktum forklarer hvorfor ferdigmalt aluminium leverer det meste av markedet for kledning, taktekking, skilting og aluminiumskomposittpanel.
Kvalitet i belagt aluminiumsspiral avgjøres på tre steder: hvor ren stripen er når den når belegningshodet, hvor nøyaktig det hodet måler filmen, og hvor jevnt ovnen leverer herden. Farge, glans og levetid følger av disse tre, ikke fra malingsmerket alene.
Hvordan kontinuerlig belegg av aluminiumsspole fungerer
Coil coating er en kontinuerlig, automatisert prosess som påfører et organisk belegg på metallstrimmel før stripen kuttes eller formes. Aluminium kommer som en spiral, vikles opp, rengjøres, kjemisk forbehandlet, belagt, herdet, avkjølt og viklet tilbake som ferdigmalt spole. Fordi stripen ikke stopper under jevn kjøring, bestemmes filmtykkelse, herding og utseende av maskinparametere i stedet for operatørfølelse. Arkitektoniske linjer kjører vanligvis med 20 til 60 meter per minutt, med stripebredder på 600 til 1600 millimeter og en total tørr film på 20 til 27 mikrometer inkludert primer.
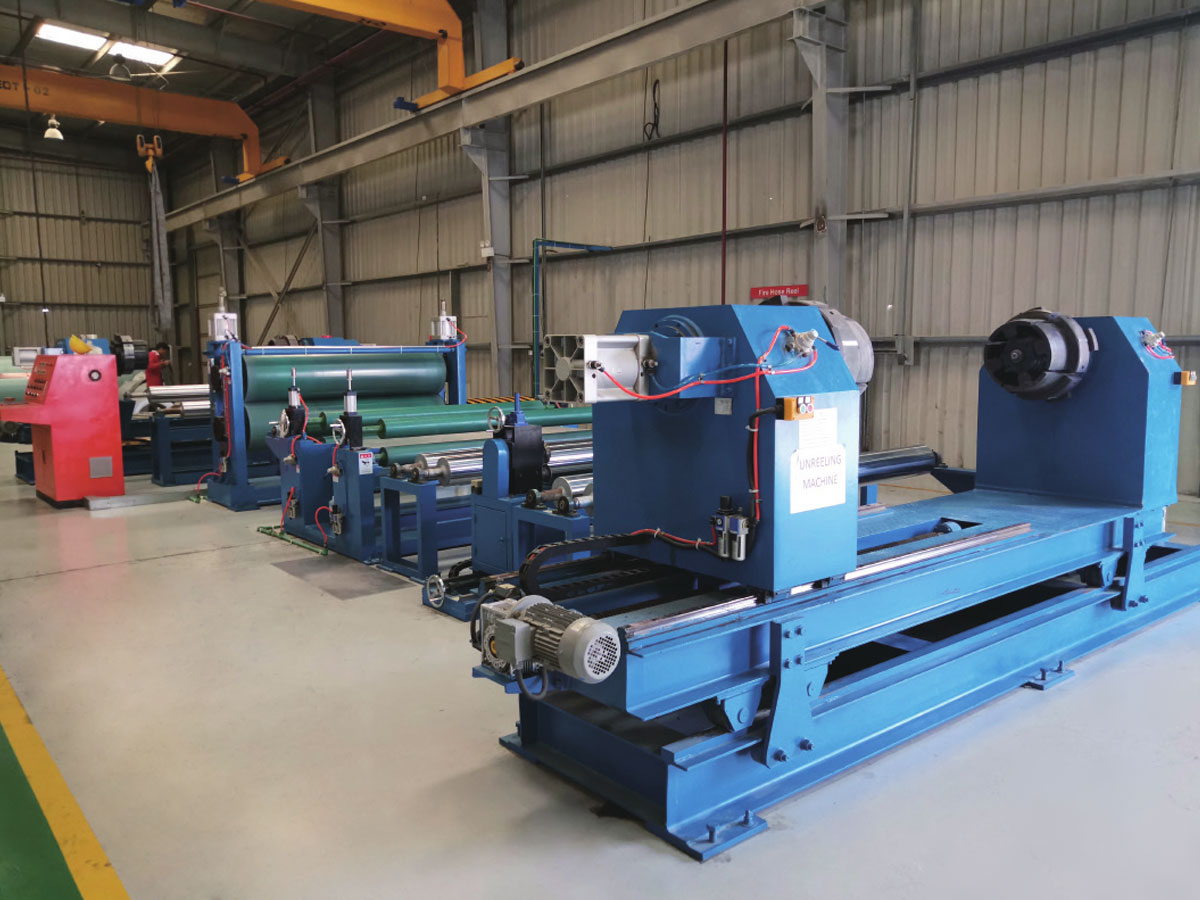
- Avrulling og søm: halen på den løpende spolen er forbundet med hodet på den neste, og sømmen må passere gjennom linjen uten markeringsruller.
- Akkumulering: en inngangsakkumulator lagrer stripen slik at beleggshodet og ovnen fortsetter å kjøre gjennom et spoleskifte.
- Rengjøring og forbehandling: alkalisk rengjøring, skylling, et kjemisk konverteringsbelegg og en tørkeovn. Dette stadiet bestemmer vedheft mer enn noen annen.
- Primer og toppstrøk: rullebeleggere påfører primeren, en avluftingsdel fjerner løsemiddel, deretter følger topplakken.
- Herding: en flersoneovn bringer metallet, ikke bare luften, til den høyeste metalltemperaturen kjemien trenger.
- Bråkjøling og tilbakespoling: kjøling bringer stripen ned til håndteringstemperatur og den ferdige spolen spoles tilbake under kontrollert spenning.
Strippreparering avgjør de fleste heftresultater
Ufullstendig rengjøring stopper konverteringsbelegget fra å danne jevnt, og feilen vises senere som tap av belegg langs en bøy eller en kuttet kant. Rensedelen må derfor være lang nok for den linjehastigheten du faktisk kjører, og våtseksjonsvalser trenger en renseplan, fordi tørkede kjemikalierester overføres rett på stripen som striper.
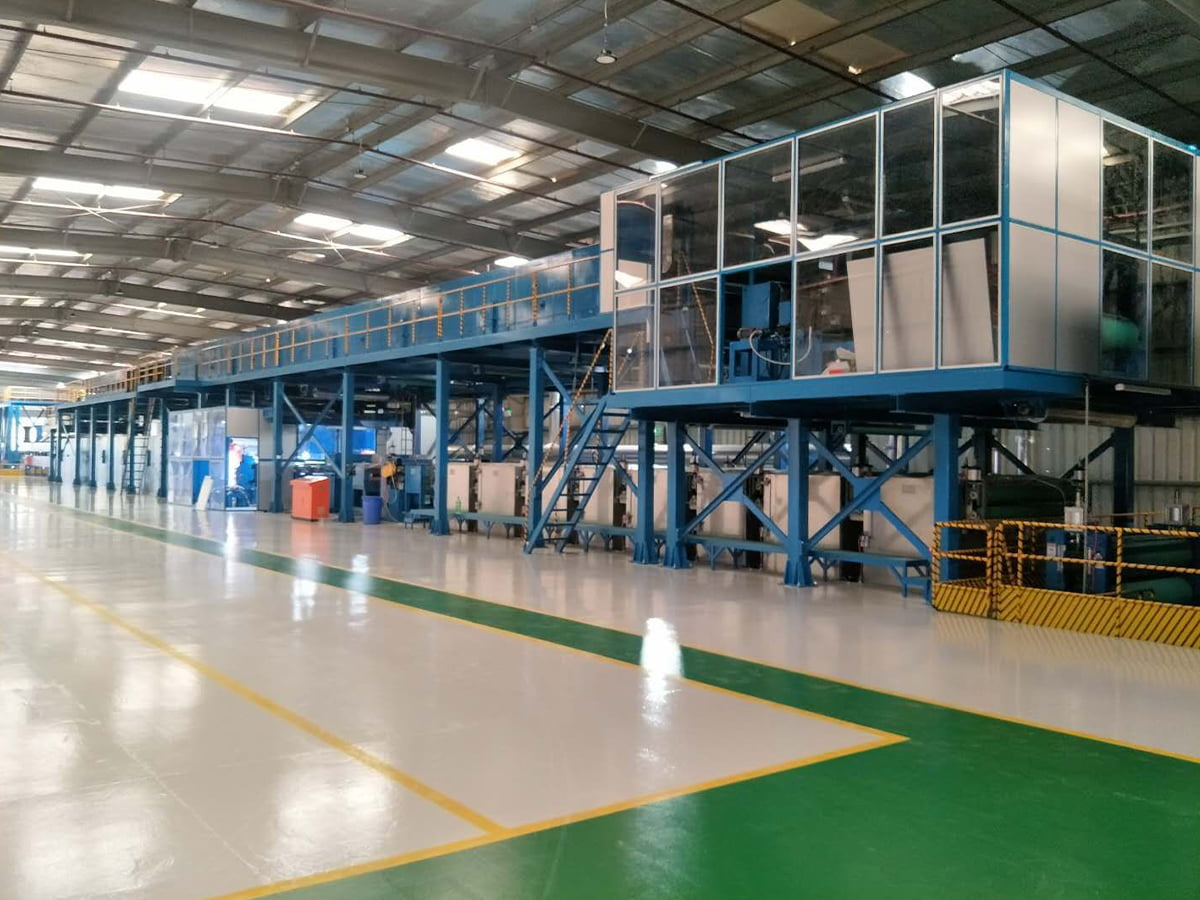
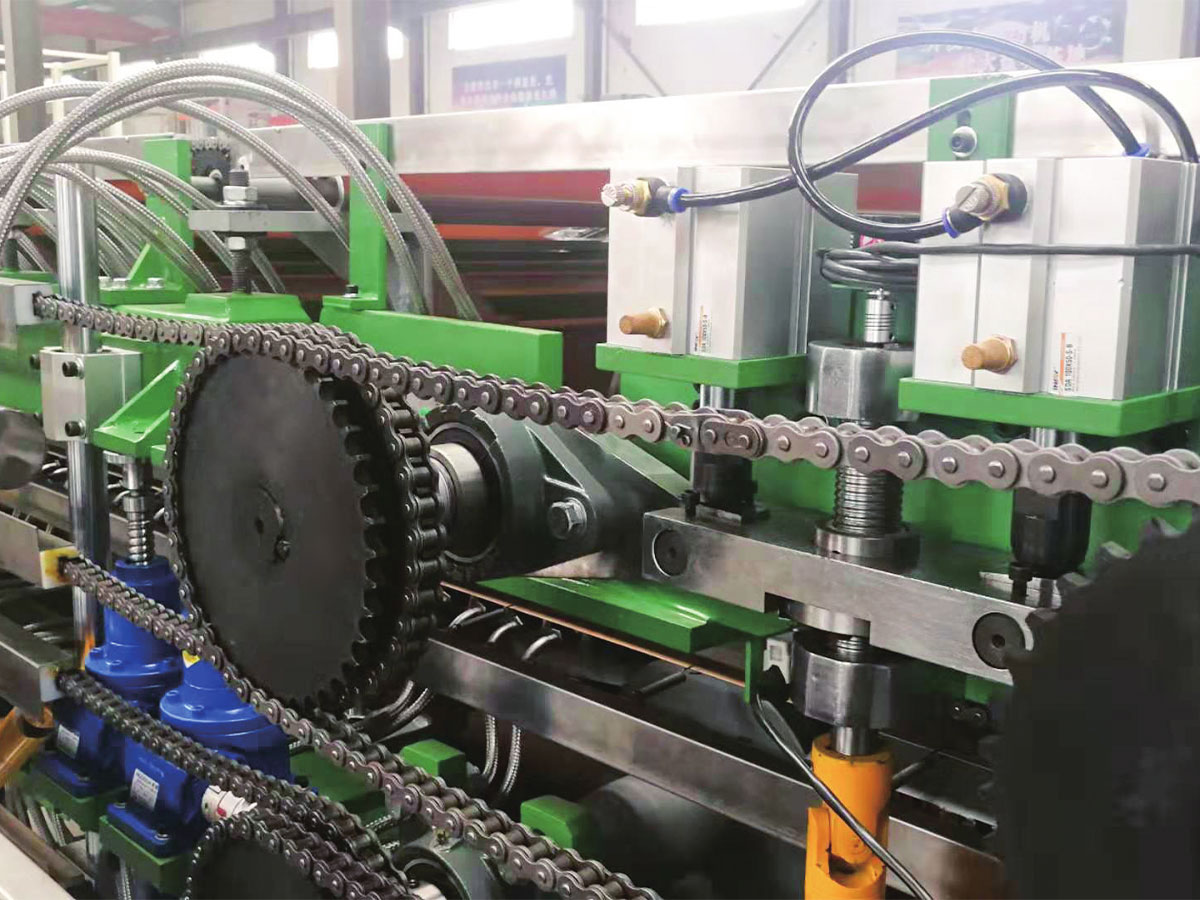
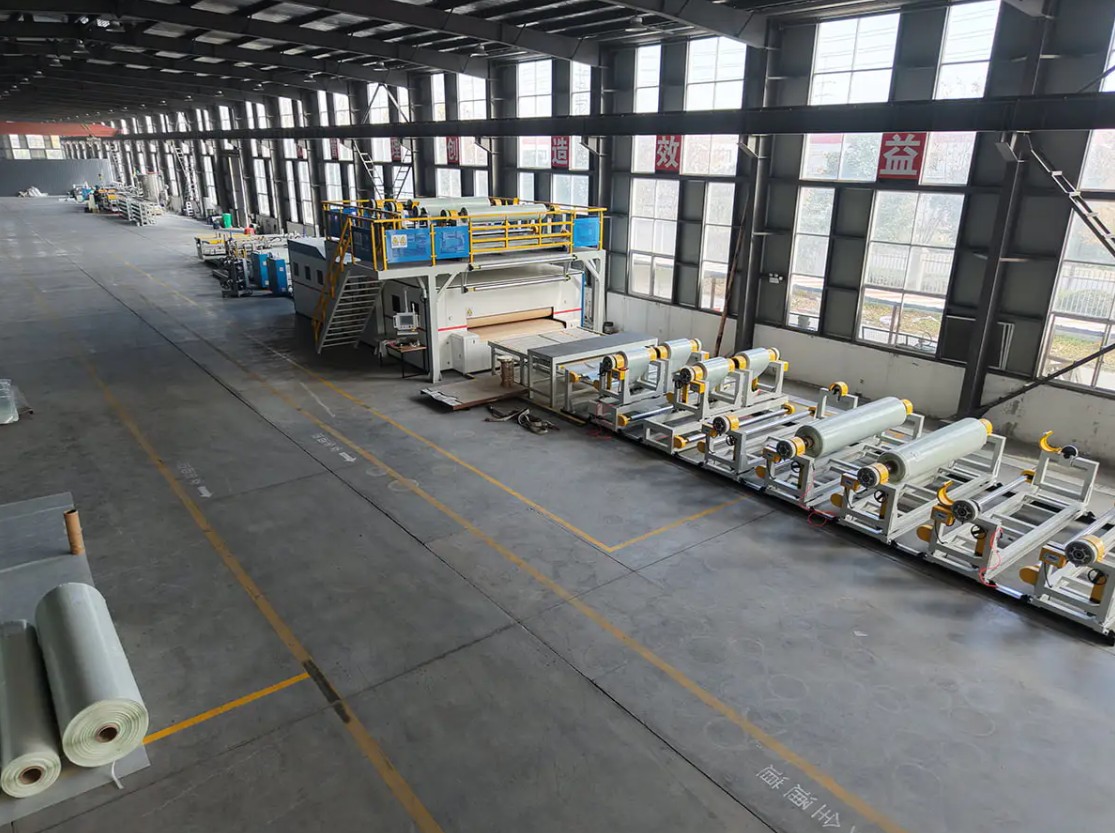
 Renselinje for forbehandling Renheten til metalloverflater og kvaliteten på kjemiske konverteringsbelegg bestemmer direkte korrosjonsbestandigheten, malingsvedheften og sluttproduktkvaliteten... Se produkt →
Belegghoder, filmkontroll og herding
Linjer bruker hoder med tre eller fire ruller. Tre-rull er enklere å vedlikeholde, mens fire-rull kontrollerer veldig tynne filmer finere og passer til linjer som også skriver ut. Filmtykkelsen settes av hastighetsforholdet mellom applikator og stripe, så stabil hastighet og stabil spenning kommer først. Lenger ned i linjen koster underherding løsemiddelbestandighet og fleksibilitet, mens overherding koster farge og duktilitet. Kontrollvariabelen er topp metalltemperatur, målt ved stripen, typisk rundt 230 til 249 grader Celsius for PVDF og 216 til 232 grader Celsius for polyester. Bekreft vinduet med malingsleverandøren før du setter inn ovnen.
Beleggsystemer og hvor hver enkelt passer
Ingen enkelt belegg dekker hver eksponering. Valget avhenger av miljøet det ferdige produktet skal møte, formingen spolen skal gjennomgå etterpå, og hvor lenge farge og glans må holde.
| Beleggsystem | Typisk total tørr film | Herdevindu | Passer best til | Hovedbegrensning |
|---|---|---|---|---|
| Polyester | 18 til 25 mikrometer | 216 til 232 C | Innvendige paneler, skilting, lett kledning | Kriter og blekner utendørs |
| Silisiummodifisert polyester | 20 til 25 mikrometer | 220 til 235 C | Taktekking og veggkledning i moderat klima | Svakere løsemiddelbestandighet enn PVDF |
| PVDF | 23 til 27 mikrometer | 230 til 249 C | Utvendige fasader, kyst- og industrieksponering | Høyere kostnad, smalt herdevindu |
| Polyuretan | 20 til 25 mikrometer | 210 til 230 C | Filmlaminering og førsteklasses interiørfinish | Fuktighetsfølsomhet ved lagring |
| Epoxy primer | 5 til 7 mikrometer | Sett av topplakken | Vedheft og korrosjonsgrunnlag | Kritt hvis det ikke er belagt |
To regler følger. Et PVDF-toppstrøk over en tynn eller ujevn grunning svikter fortsatt ved den kuttede kanten, fordi korrosjon starter ved eksponert metall. Og et belegg som er herdet i bunnen av vinduet kan bestå en visuell kontroll og fortsatt mislykkes i en løsemiddelgnidning eller en bøyetest samme dag.
Tester som frigjør en belagt spole
Utgivelsestesting er rask, destruktiv og spesifikk. Prøver kommer fra hodet, midten og halen av hver spole, fordi en batch som ser riktig ut fortsatt kan mislykkes med ett av følgende.
- Tørr filmtykkelse , avlest på stripen med en magnetisk eller virvelstrømmåler mot en toleranse på omtrent pluss eller minus 2 mikrometer.
- T-bøy vedheft , hvor en kupong er bøyd tilbake på seg selv og tape trukket for å sjekke for tap av belegg; eksteriørprodukter må vanligvis passere 1T eller 2T.
- MEK dobbel rubs , som indikerer herdenivå snarere enn langsiktig kjemisk ytelse.
- Omvendt innvirkning , bekrefter at belegget overlever plutselig deformasjon, ikke bare en langsom bøyning.
- Glans ved 60 grader og fargeforskjell , målt mot den godkjente prøven, med delta E vanligvis holdt på ca. 1,0 eller tettere for paneler som vil sitte side ved side.
- Saltspray eller fuktighetseksponering , vanligvis 1000 timer, brukt til kvalifisering i stedet for for hver batch.
Disse kontrollene er billige og repeterbare, men de erstatter ikke eksterne værdata, og de bør aldri frigjøre et belegg som er herdet utenfor det publiserte vinduet.
Spesifisere en belegglinje: tallene som betyr noe
Linjekjøp starter vanligvis med pris og slutter med detaljene som bestemmer avkastningen. Disse elementene er verdt å fikse skriftlig før en kontrakt signeres.
- Strimmelbredde og tykkelsesområde , inkludert den smaleste bredden du faktisk vil kjøre, fordi rullekroner oppfører seg annerledes i kantene av en rekkevidde.
- Linjehastighet og spolebyttetid , siden akkumulatorkapasiteten setter hvor lenge linjen går mellom spolene.
- Konfigurasjon av belegghode , tre- eller fire-rull, og hvor mange hoder som er montert for grunning, toppstrøk og eventuelt bakstrøk.
- Ovnsoning og toppmetalltemperaturkontroll , inkludert muligheten til å holde herdevinduet på både laveste og høyeste linjehastighet.
- Forbehandlingsseksjonslengde og kjemi , tilpasset linjehastigheten slik at kontakttiden ikke forkortes.
- Spenningsutjevning og strimmelkontroll , som påvirker flathet, jevnhet i belegget og skår fra sømmen.
- Fargebyttetid og reservedelsstøtte , figurer som sjelden vises i et sitat, men som dukker opp i hvert skift.
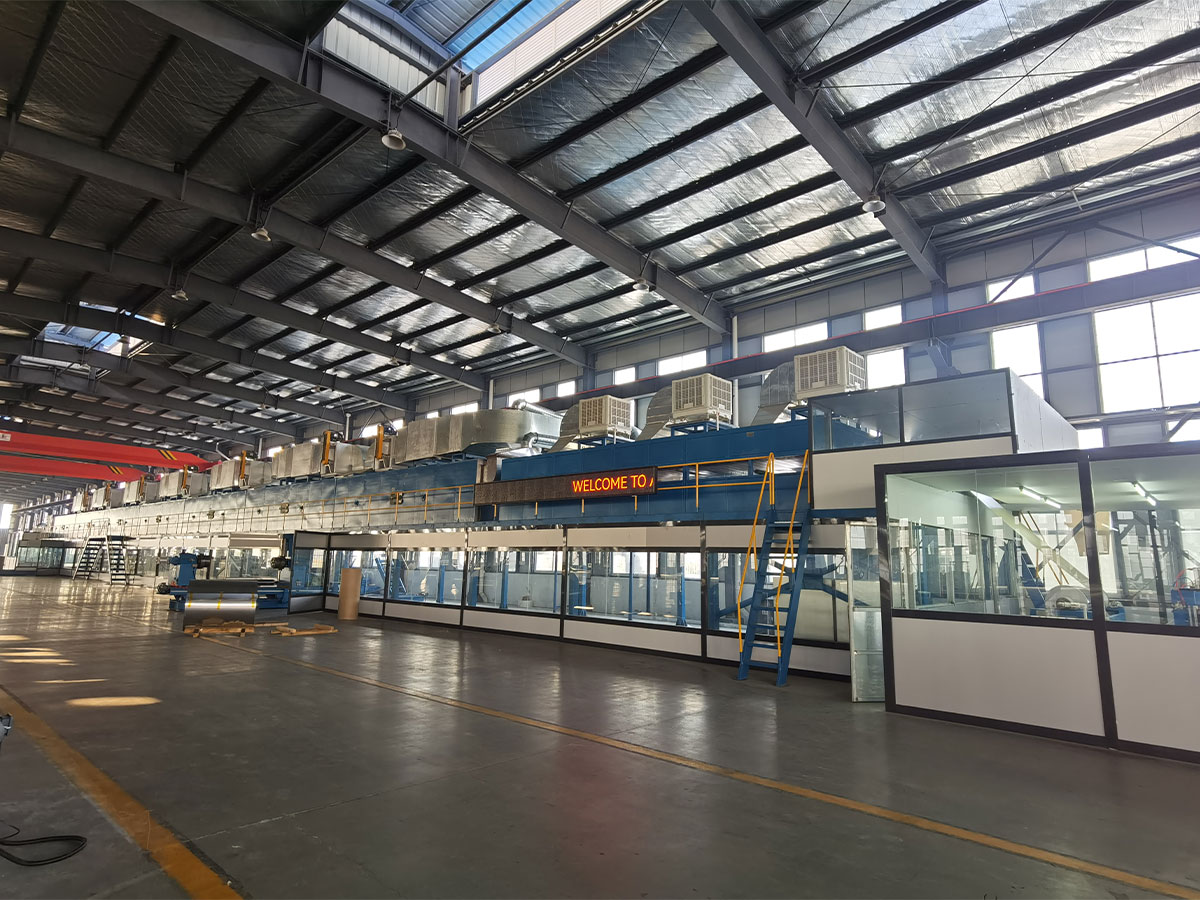
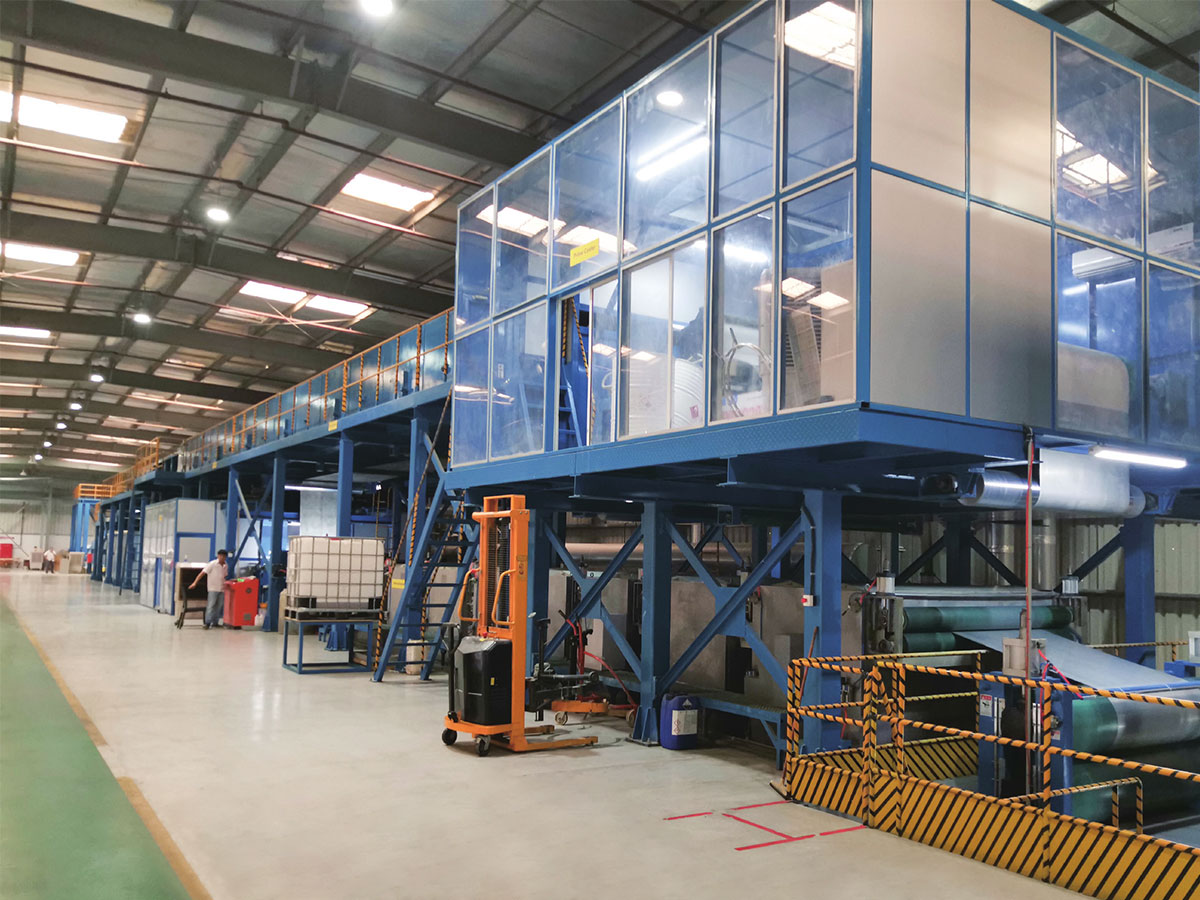
 Color Coating Line Gjennom automatiserte og intelligente prosesser gir beleggproduksjonslinjen estetisk tiltalende, holdbare og funksjonelle overflatebelegg for et bredt spekter av... Se produkt →
Kjøpere bør også spørre hvordan linjen håndterer en endring fra en beleggkjemi til en annen, og om det samme utstyret kan kjøre utskrift eller filmlaminering, fordi disse alternativene endrer produktmiksen i løpet av maskinens levetid. Nominell hastighet bestemmer svært lite alene, og det er derfor produksjonsfordeler med en metallspiralbelegglinje er bedre vurdert på årlig produksjon og overgangstap enn på et brosjyretall.
Defekter, årsaker og første rettelser
De fleste beleggsproblemer gjentar seg, og de fleste går tilbake til striprens renhet, filmmåling eller herding.
| Defekt | Sannsynlig årsak | Første rettelse |
|---|---|---|
| Belegg løfter langs en kuttet kant | Tynn grunning i kanten eller ufullstendig forbehandling | Sjekk primerfilm og rengjøringskontakttid |
| Streker som går i spoleretningen | Forurenset rulle eller tørkede kjemikalierester | Rengjør belegg og våtseksjonsruller |
| Utseende av appelsinskall | Løsemiddelretensjon eller ujevn filmdeling | Juster avslagssonen og rullehastighetene |
| Fargedrift over en batch | Topp metalltemperaturvariasjon mellom spoler | Loggstrimmeltemperatur per spole og sjekk herdevinduet på nytt |
| Blemmer etter herding | Fuktighet på stripen eller underherdning | Sjekk tørkeovnen og skyll |
| Dårlig bøyevedheft | Overherding eller primer utenfor tykkelsesområdet | Senk toppmetalltemperaturen og kontroller primerfilmen |
Velge leverandør for en belegningslinje
To leverandører kan oppgi samme linjehastighet og stripebredde og likevel levere svært forskjellig utstyr, så det er verdt å spørre hva en byggherre lager utover malingslinjen. En leverandør som også leverer materialene som brukes nedstrøms forstår hvordan utstyret oppfører seg i produksjonen, ikke bare hvordan det tegnes.
JiangSu XieCheng Intelligent Equipment Co., Ltd., basert i Jinhu Economic Development Zone i Huai'an, Jiangsu, bygger metallcoil-beleggings- og utskriftslinjer, forbehandlingsrenselinjer, PUR- og filmlamineringslinjer, og kombinerte rulle- og spraybelegningslinjer. Maskinbakgrunnen går tilbake til 2004, da forgjengerselskapet begynte å produsere aluminiumskomposittpanellamineringsmaskiner og fargebeleggslinjer. Det fungerer nå som det heleide maskindatterselskapet til Jiangsu Aludeco New Materials, og det leverer også A2 brannkjernespole, forhåndsbelagt aluminiumsspole og polymerbindingsfilm, slik at ingeniørene ser belagt spole fra begge sider av maskinen.
Innenfor den bredere ALMINE-gruppen er virksomheten anerkjent som et provinsielt ingeniørteknologisk forskningssenter for A2-klasse brannklassifisert aluminiumkomposittpanel og produksjonsutstyr, og har en AA-kvalitetskredittvurdering. Dens A2-klasse aluminiumskomposittpanel ble kåret til et Jiangsu første sett med hovedutstyr og nøkkelkomponenter. Det bredere utvalget dekker metallkomposittpanellinjer, SPC-gulvlinjer, PVC- og PU-belegglinjer, CFRT-komposittlinjer og ikke-standard tilpasset utstyr, støttet etter levering av fjernstøtte, service på stedet og reservedeler.
 Aluminium/stål Coil Coating and Printing Line Utstyr Tilbehør Se produkt →
Når du sammenligner tilbud, setter du spesifikasjonslisten ovenfor ved siden av det oppgitte utstyret, og spør hvordan toppmetalltemperatur og filmtoleranse verifiseres på fabrikken før forsendelse. Den samtalen skiller vanligvis seriøse byggere fra katalogselgere. Ingeniørteamet kan nås gjennom kontaktside å diskutere strimmelbredde, beleggskjemi og måleffekt for et spesifikt prosjekt.
Belegg av aluminiumsspiral belønner den samme disiplinen i hvert anlegg: kontinuerlig drift før forming, med tett kontroll over båndrenshet, filmmåling og herding. En linje kjøpt til pris alene har en tendens til å vise sine svakheter i byttetid, fargeklager og kantkorrosjon to eller tre år senere.
Få de tre variablene riktig og resten følger. Farge holder seg, bøyninger overlever, kuttede kanter varer, og spolen forlater linjen og oppfører seg slik spesifikasjonen lovet når den når en fasade.