
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Når en metallspolebelegglinje er oppgitt, er tallet de fleste kjøpere sammenligner først linjehastighet. Det er også antallet som avgjør minst om investeringen lønner seg. En linje vurdert til 60 meter per minutt som holder beleggtykkelsen innenfor pluss eller minus 2 mikron over hele stripebredden vil tjene en raskere linje som driver 8 mikron i kantene, fordi den selger mer brukbar coil og skrap mindre.
Lønnsomhet står lenger ned i spesifikasjonen, i underlagspreparering, belegningsmetode, topp metalltemperatur, spenningskontroll og omstillingstid. Denne artikkelen forklarer hvordan belegningsutstyr for flatt metall og komposittunderlag er satt sammen, hvordan man matcher en metode til et produkt, og hvilke kontroller som skiller en pålitelig linje fra en kostbar leksjon.
Hvilket malingsutstyr dekker
I industriell metallbehandling betyr belegningsutstyr maskinene som påfører, herder eller laminerer et funksjonelt eller dekorativt lag på et bevegelig underlag. For coil- og panelprodusenter inkluderer denne familien vanligvis:
- Rullebelegg- og trykkenheter, som påfører primer, toppstrøk, bakstrøk eller trykte mønstre på aluminium- og stålspiral.
- Sprøytebeleggstasjoner, brukes der det er behov for en tyngre eller mer jevn konstruksjon enn en enkelt rullepassasje kan levere.
- PUR- og filmlamineringsenheter, som binder beskyttende eller dekorativ film til spiral med polyuretanlim.
- Forbehandlings- og renselinjer, som avfetter, skyller og passiverer underlaget før maling.
- Tilhørende etterbehandlingsutstyr som pregemaskiner, coil re-rolling linjer og tre valser nivelleringsmaskiner.
Den samme setningen brukes også for farmasøytiske tablettbeleggpanner og fluid bed-beleggere. Det er en egen utstyrsfamilie med forskjellige materialer, krav til renrom og valideringsregler, og ingenting her gjelder for det.
Tilpasse belegningsmetoden til produktet
De fleste spesifikasjonsargumentene kommer ned til ett spørsmål: rullebelegg, spraybelegg eller laminering. Svaret avhenger av den tørre filmtykkelsen du må holde, utseendestandarden kunden din reviderer, og hvor mye av spolen som skal bøyes, brettes eller stanses etterpå.
| Metode | Typisk tørr film | Passer best til | Hovedbegrensning |
|---|---|---|---|
| Direkte rullebelegg | 5 til 20 mikron | Primere og tynne toppstrøk med høy linjehastighet | Filmdefekter følger rulleoverflatedefekter direkte |
| Omvendt rullebelegg | 10 til 25 mikron | Glatt toppstrøk der utseendet er avgjørende | Trenger tett viskositet og nipptrykkkontroll |
| Spraybelegg | 20 til 60 mikron | Tyngre bygg, tokomponentsystemer, korte opplag | Overspray, boksavtrekk og materialtap |
| Kombinert rull og spray | Variabel | Linjer som må kjøre både tynne og tunge strøk | Høyere kapitalkostnad og lengre overgang |
| PUR og filmlaminering | Lim 3 til 12 gram per kvadratmeter | Beskyttelsesfilm, dekorativ film, bindelag | Fuktighetskontroll og nipptrykk bestemmer bobler |
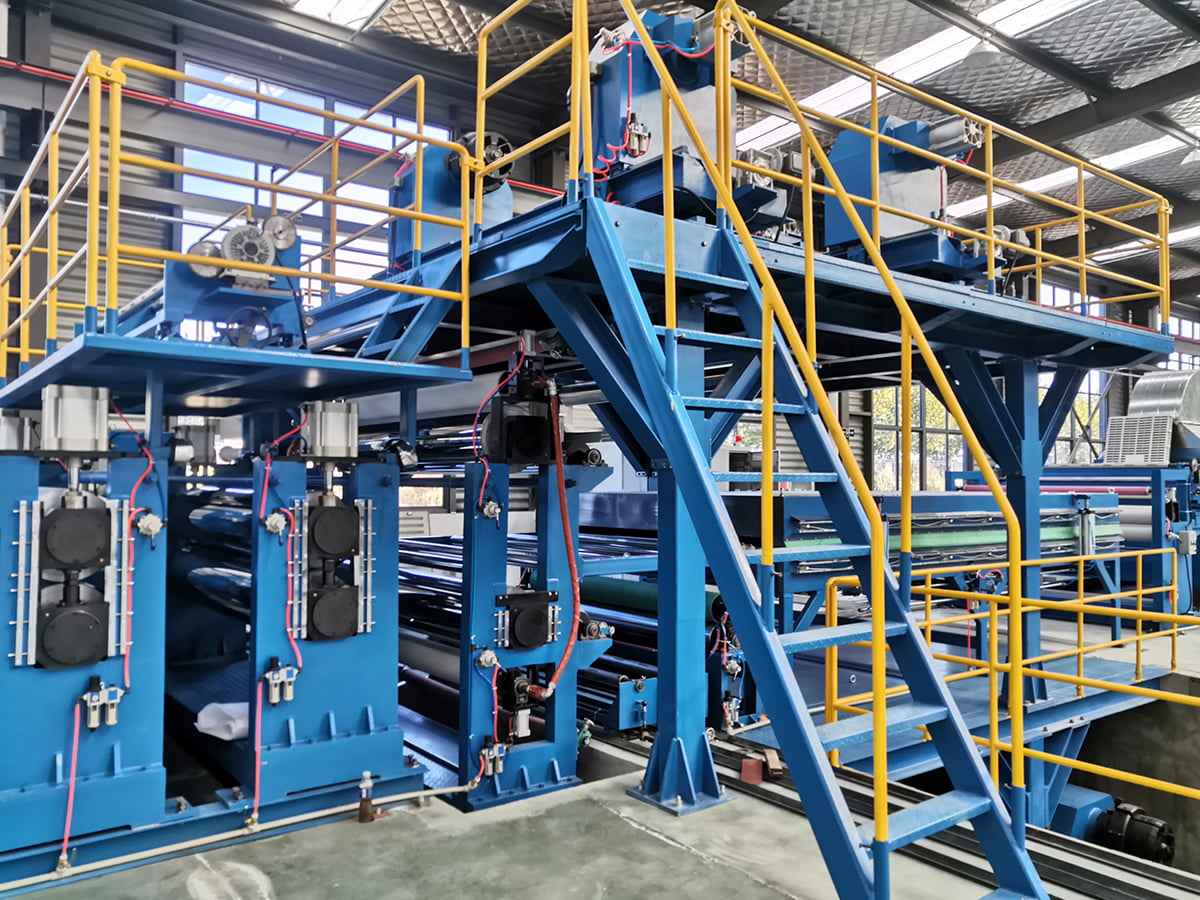
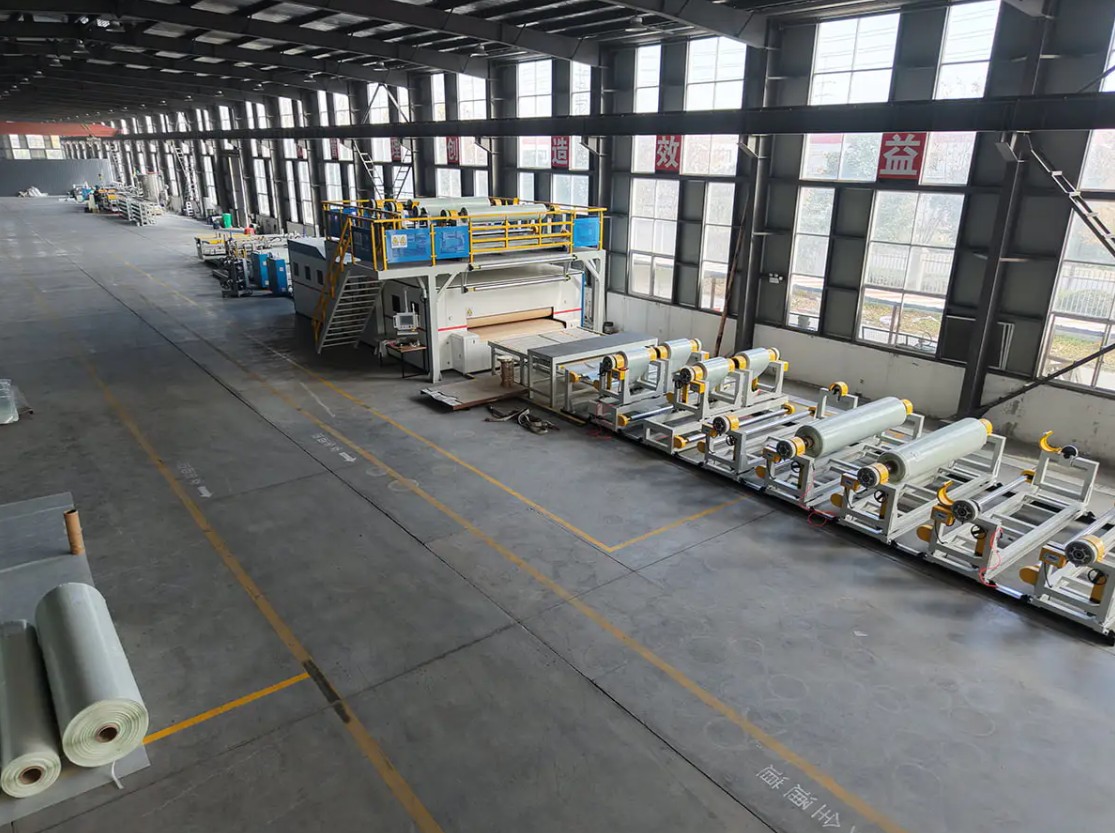
 Color Coating Line Gjennom automatiserte og intelligente prosesser gir beleggproduksjonslinjen estetisk tiltalende, holdbare og funksjonelle overflatebelegg for et bredt spekter av... Se produkt →
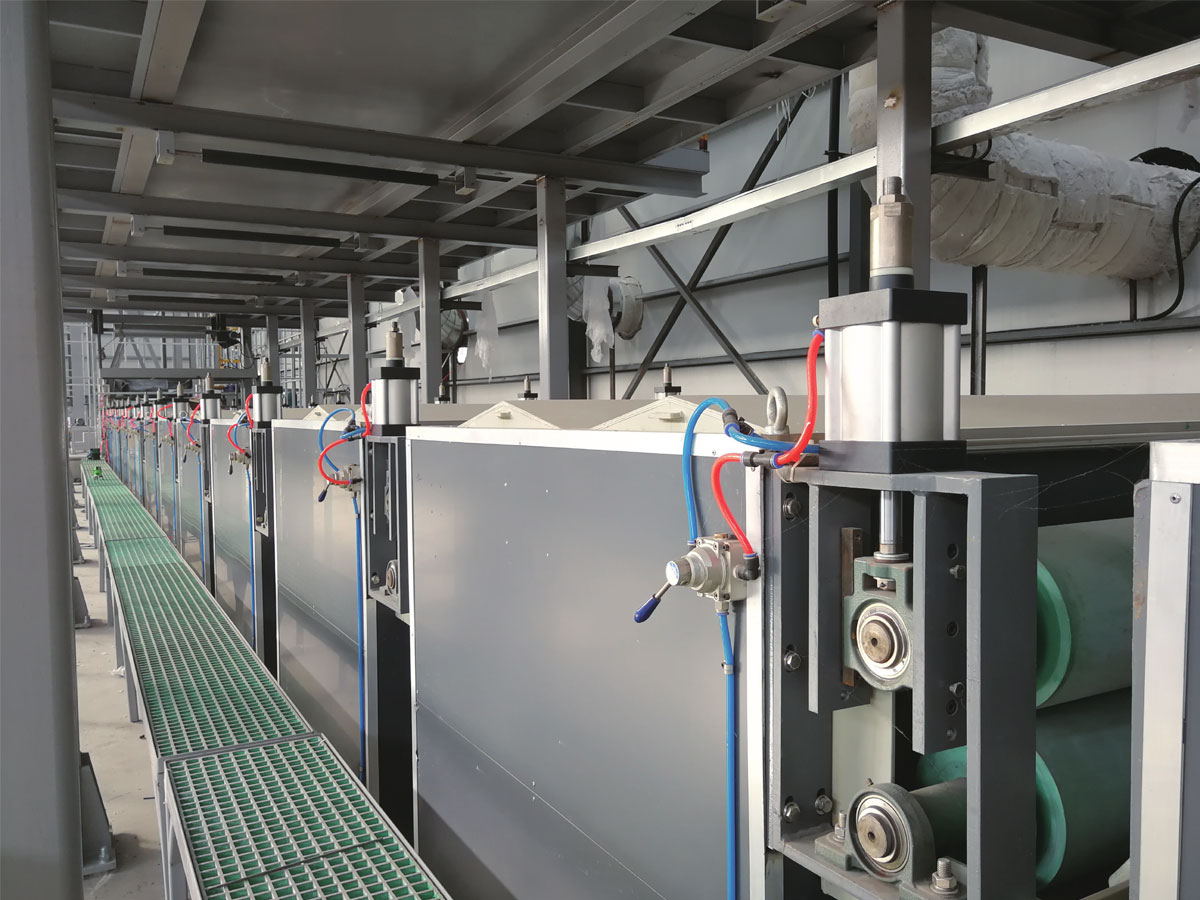
En fargebeleggingslinje som kombinerer rullepåføring med en flersone-herdeovn er standard arbeidshest for forhåndsbelagt aluminium og stålspiral. Der én linje må dekke både tynn primer og tyngre toppstrøk, fjerner en kombinert rulle- og spraykonfigurasjon behovet for to maskiner, på bekostning av langsommere overgang og mer forsiktig væskehåndtering.
Forberedelse og herding av underlag Sett taket
Vedheftsfeil starter sjelden ved belegningshodet. De starter på stripeoverflaten, der mølleolje, oksid eller gjenværende valsemulsjon overlever rensetrinnet og sitter mellom metallet og primeren. En forbehandlingsrenselinje bør inkludere alkalisk avfetting, to-trinns skylling, et konverterings- eller passiveringstrinn tilpasset harpikssystemet, og en tørketrommel som etterlater stripen helt tørr uten lynrust.
Herding er det andre taket. Ovnens settpunkter i grader Celsius betyr mindre enn den høyeste metalltemperaturen strimmelen når og tiden den holder seg over harpiksaktiveringsterskelen. Under herding gir svak vedheft og dårlig løsningsmiddelbestandighet. Overherding gjør filmen sprø, så den sprekker ved stramme bøyningsradier. Spør etter toppmetalltemperaturvinduet for underlagstykkelsen din, fordi en 0,3 mm aluminiumsspole og en 1,2 mm stålspole ikke vil nå samme temperatur ved samme linjehastighet.
Spesifikasjonstallene som bestemmer tilbakebetalingen
Før du sammenligner priser, fiks tallene som definerer jobben. Disse verdiene hører hjemme i henvendelsen og senere i kontrakten:
- Underlagets bredde og tykkelsesområde, inkludert den tynneste tykkelsen linjen må løpe uten å krølle.
- Beleggtykkelsestoleranse over bredden og langs spolen, oppgitt som en målt verdi i stedet for et mål.
- Linjehastighet ved nominell tykkelse, ikke den maksimale hastigheten stasjonen kan nå.
- Topp metalltemperaturområde og oppholdstid i hver ovnssone.
- Nettspenningsområde og kontrollmetoden som ble brukt for å holde den.
- Spolevekt, indre diameter og byttetid mellom produktene.
- Aksepttestmetode, prøvetakingsfrekvens og hvem som betaler for en mislykket prøveperiode.
Et sitat som utelater toleranse og akseptmetode er ikke sammenlignbart med et som oppgir dem, uansett hvor totalen ser ut på papiret.
Hvor belegg passer i et komposittpanelanlegg
Malingsutstyr står sjelden alene. I et aluminiumskomposittpanel produserer belegningslinjen pre-coated coil som senere møter en klebende film og en kjerne i lamineringsstadiet. Begge prosessene må være enige om overflateenergi, primerkjemi og filmtykkelse, fordi et belegg som består en tapetest alene kan fortsatt delaminere når det er limt til en brannklassifisert kjerne og bøyd til et fasadepanel.
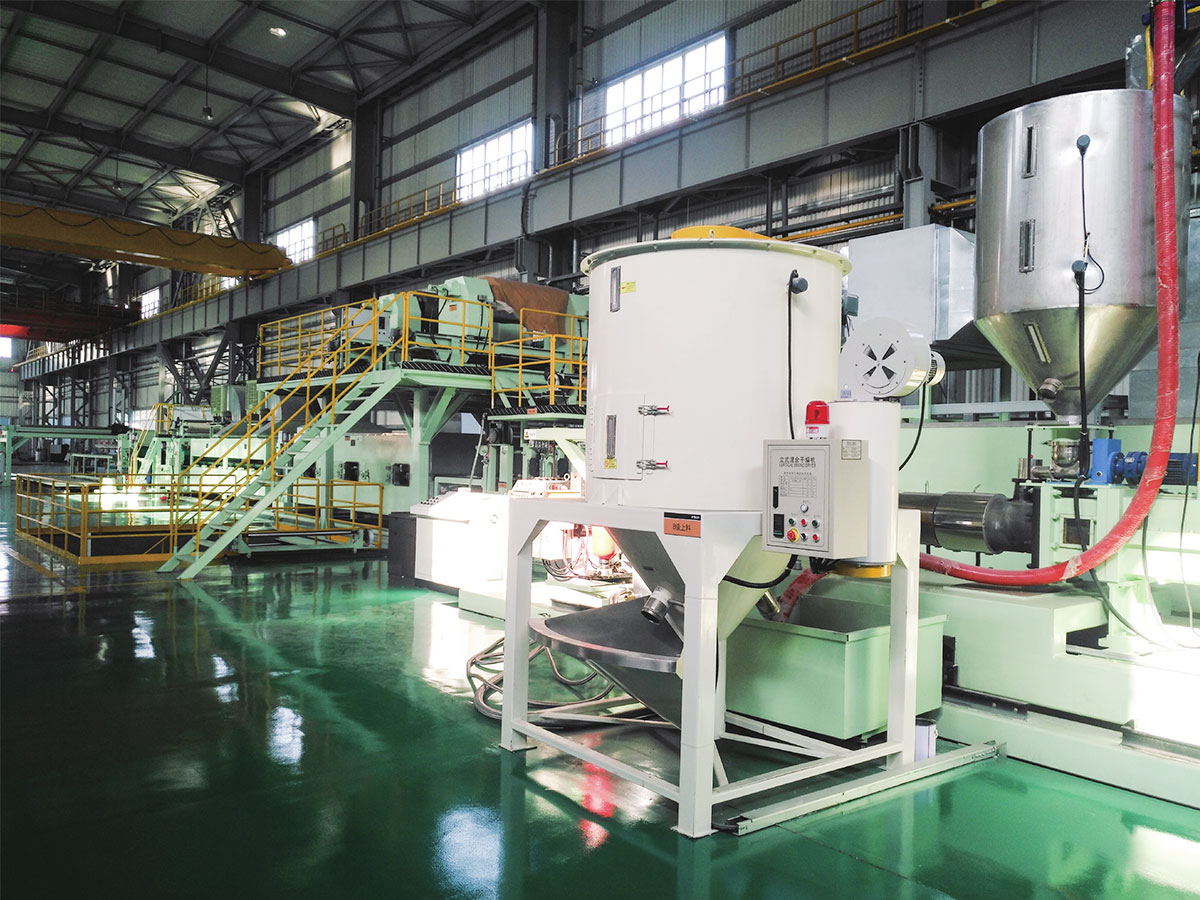
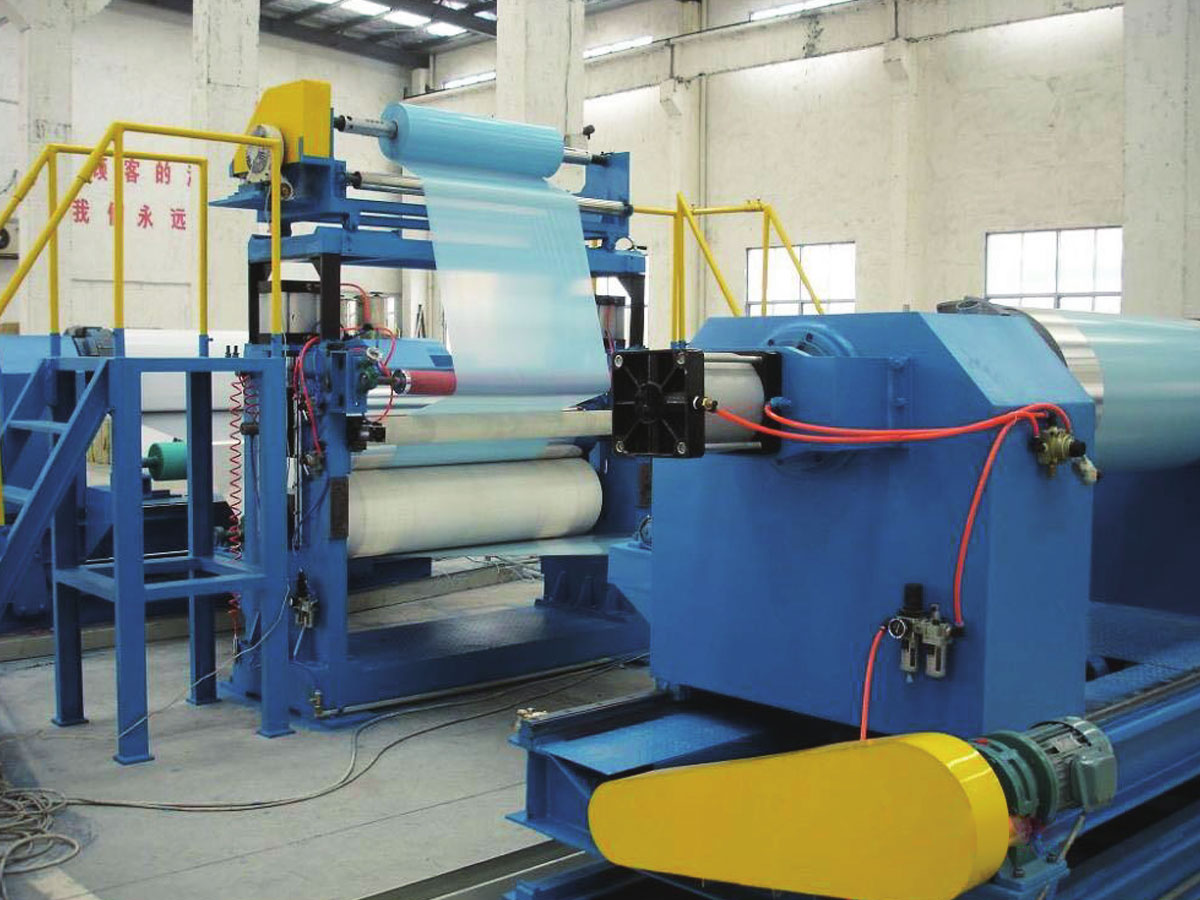
 PUR belegg og film Laminute Line PUR-belegg- og lamineringslinjen brukes først og fremst til høystyrkelaminering av ulike funksjonelle filmer (som dekorative filmer, beskyttelsesfilmer og funksjonsfilmer). Se produkt →
For A2- og B1-brannklassifisert aluminiumkomposittpanelproduksjon spesifiseres vanligvis bestrykningstrinnet og kompositttrinnet sammen. Kjernekvalitet, limfilm og beleggsystem danner en kjede, og det svakeste leddet setter brannytelsen en testrapport kan støtte.
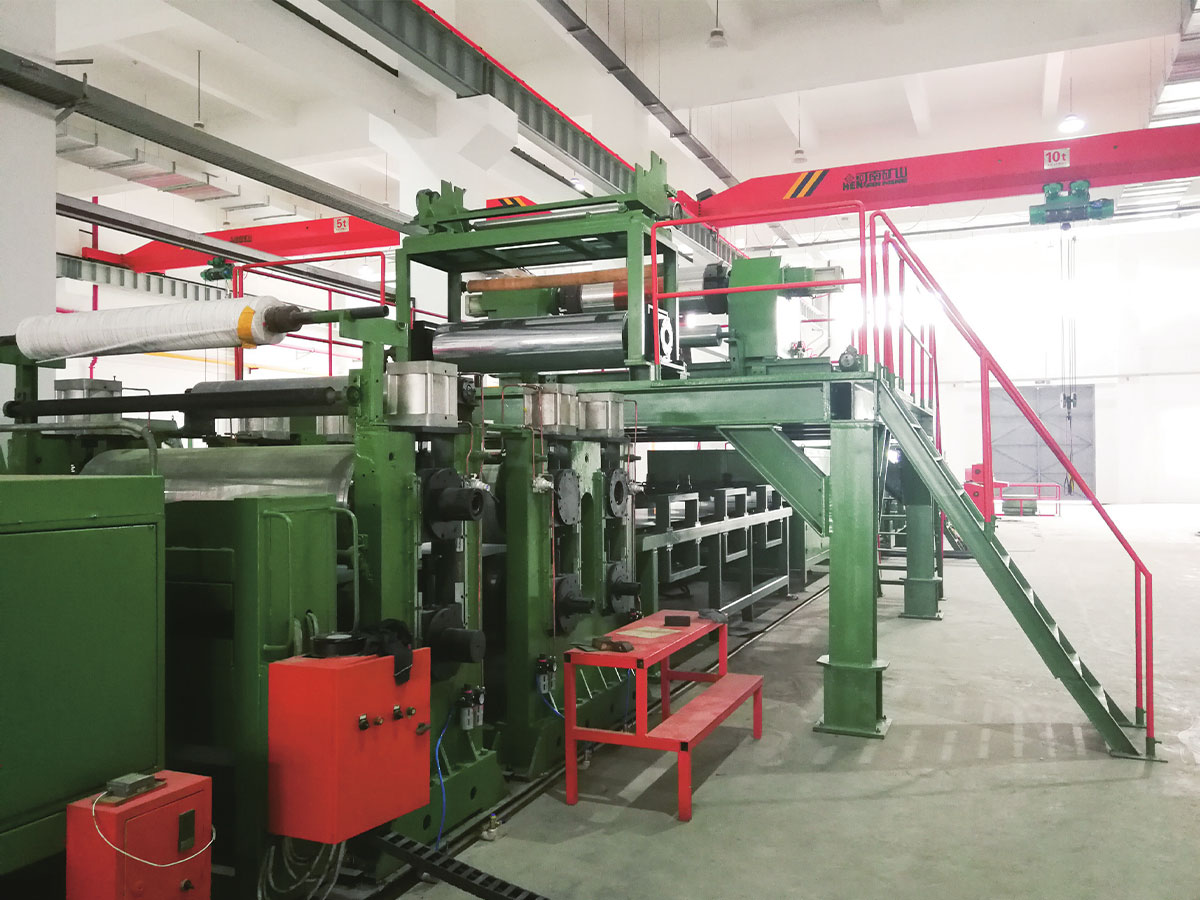
 A2 metall komposittpanel produksjonslinje I 2012 utviklet vi uavhengig A2 Metal Composite Panel Production Line, en andregenerasjons kontinuerlig lamineringslinje spesielt designet for å produsere Cl... Se produkt →
Planter som også kjører SPC-gulv, PVC- og PU-skinn eller kontinuerlige fiberforsterkede termoplastiske kompositter møter den samme logikken med forskjellige underlag. Belegg- eller lamineringsenheten, strekkseksjonen og nedstrøms pregeutstyr må konstrueres som én linje i stedet for å settes sammen fra separate tilbud.
Innkjøpssjekker før du forplikter deg
Disse sjekkene koster noen uker og sparer vanligvis mye mer enn de koster:
- Kjør ditt eget underlag, på tvers av ditt eget tykkelsesområde, på byggmesterens referanselinje eller på et partneranlegg.
- Spør hvilke parametere som er garantert og hvordan hver enkelt måles under aksept.
- Bekreft reservedelslisten, inkludert intervaller for ettersliping av ruller og pumpetetninger.
- Sjekk valsens hardhet og overflatebehandling, siden en myk vals mister kronen i løpet av måneder på slipende underlag.
- Bekreft gulvbelastning, fundamentkrav og verktøytilkoblingene du må oppgi.
- Avtal montering, igangkjøring, operatøropplæring og støtteordning etter overlevering.
Vanlige feilpunkter og hvordan du unngår dem
- Kanttykkelsesdrift: vanligvis rullekrone, nipptrykk eller beleggets viskositet, ikke pumpen. Mål hele bredden, ikke midten.
- Appelsinskall og dårlig flyt: sjekk løsemiddelbalansen, beleggtemperaturen og rampen i den første ovnssonen.
- Vedheftstap etter bøyning: normalt et under- eller overherdningsproblem kombinert med forbehandlingsrester.
- Striper og riper: slitte styreruller, feil banespenning eller tørket belegg plukket opp på en rulle.
- Bobler under laminert film: fuktighet i underlaget, overdreven vekt av limbelegg eller ustabilt nipptrykk.
Registrering av beleggvekt, topp metalltemperatur og spenning for hver spole er det billigste diagnostiske verktøyet en plante kan beholde. Når en defekt vises, viser loggen vanligvis hvilken parameter som ble flyttet først.
Velge en byggmester som forstår hele linjen
Malingsutstyr er et system, ikke en katalogartikkel. Forbehandling, påføring, herding, strekk og nedstrømshåndtering må dimensjoneres mot samme underlag og samme produksjonsmål. En byggherre som også leverer komposittpanellinjer, filmlamineringsenheter, pregemaskiner og nivelleringsutstyr brukes til å løse grensesnittene mellom dem, som er der de fleste igangsettingsforsinkelser oppstår. Det hjelper også når samme leverandør kan prøve ut materialet ditt og justere spesifikasjonen før stål kuttes.
Produksjonsfordelene med en metallspiralbelegglinje vises i gjennomstrømnings- og skrottall i stedet for i en maskinbrosjyre, så be om målt ytelse per skift i stedet for installert kapasitet.
En belegningslinje bedømmes av spolene som forlater anlegget, ikke etter hastigheten som er skrevet ut i forslaget. Fiks substratområdet, beleggtykkelsestoleransen, toppmetalltemperaturvinduet og akseptmetoden før du diskuterer prisen. Sammenlign sitater på det grunnlaget, og forskjellene som betyr noe blir synlige.
Hvis du planlegger en ny belegg-, laminerings- eller komposittpanellinje og ønsker at spesifikasjonen vurderes mot ditt eget materiale, send substratdetaljene og målproduksjonen til ingeniørteamet og be om en linjekonfigurasjon med toleransene skrevet i.