
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

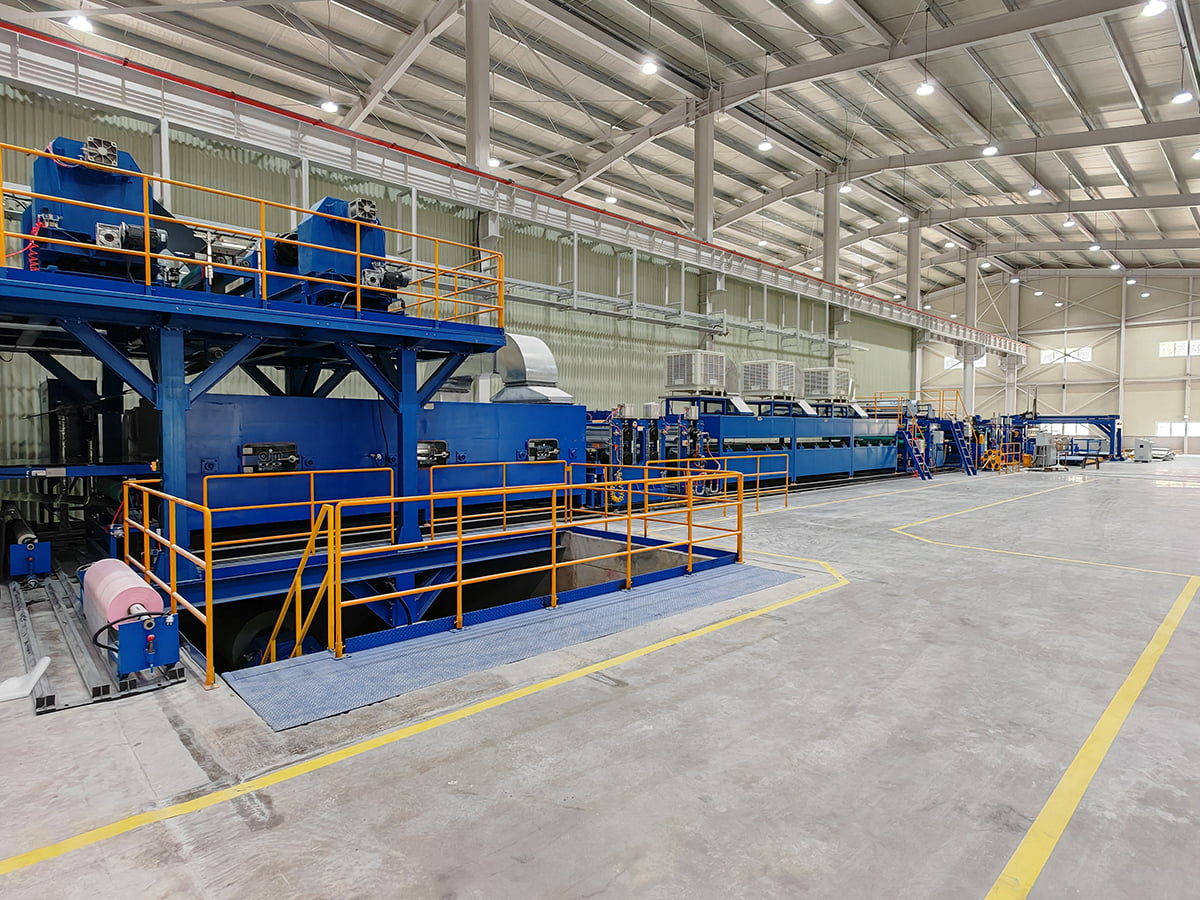
Se for deg en kontinuerlig metallkomposittlinje som går med 12 meter per minutt. Lamineringsdelen holder hastigheten, men de første spolene viser overflatestriper, kantbølger og sporadisk delaminering. Feilen ligger ikke i hovedpressen. Kjernetemperaturen avviker, aluminiumslisten ble ikke rengjort ordentlig, og rekylen påfører ujevn spenning. Dette er alle jobber som er tildelt hjelpeutstyr, støttesystemene som avgjør om hovedmaskinen faktisk kan sende salgbar produksjon med sin designhastighet.
Hva betyr hjelpeutstyr i produksjonen?
Formelt betyr hjelpeutstyr enhver maskin eller system som støtter en primær prosess i stedet for å utføre denne prosessen selv. I plastsprøytestøping inkluderer tilleggsutstyr trakttørkere, vakuumlastere, kjølere, formtemperaturkontrollere og granulatorer. Ved mudring inkluderer det boosterpumper, flytende rørledninger og kontrollsystemer som holder mudderverket i drift. På nyttekjøretøy inkluderer den bakløftere, vinsjer, kompressorer og hydrauliske verktøysystemer. I alle tilfeller er mønsteret det samme: hovedenheten former, former eller flytter produktet, og hjelpeenheter forbereder, mater, avkjøler, tørker, fullfører, inspiserer eller håndterer materiale rundt det.
Å ringe en systemhjelper betyr ikke at det er valgfritt. På en metallkomposittpanellinje kan ikke hovedlaminatoren skape ren vedheft hvis aluminiumsspolen fører rullende olje inn i nippen. Den kan ikke opprettholde bindestyrken hvis kjerneplaten kommer våt. Den kan ikke produsere et firkantet panel hvis viklingsspenningen endres med noen få minutters mellomrom. Hjelpefunksjonene definerer den praktiske arbeidskonvolutten for hele linjen.
Fire hjelpeutstyrsgrupper i gjennomgående panel- og spolelinjer
En kontinuerlig linje for metallkomposittpaneler eller belagte spoler følger samme sekvens ved hvert anlegg: båndinnføring, overflatebehandling, belegg eller laminering, herding, etterbehandling og rekyl. Fire hjelpegrupper vises i nesten hver layout. De bestemmer hvor ren stripen er, hvor stabil prosesstemperaturen er, hvor ferdig produktet blir, og hvor godt den endelige spiralen er viklet.
| Gruppe | Primæroppgave | Typisk maskinvare | Resultat når ignorert |
|---|---|---|---|
| Materialforberedelse | Rengjør, varm opp og juster strimmelen før maling eller laminering | Uncoilers, akkumulatorer, renselinjer for forbehandling | Beleggfeil, lamineringshull, inkonsekvent limfukting |
| Prosesskondisjonering | Kontroller temperatur, herding og varmetilførsel under belegg | Ovner, kjølere, temperaturkontrollenheter, varmesoner | Underherdet belegg, buede paneler, tvungen linjehastighetsreduksjon |
| Overflatebehandling og ombygging | Legg til tekstur, profil, film eller klippe-til-lengde-formater | Pregemaskiner, filmlamineringsmaskiner, rillelinjer, sakser | Lav merverdi, ekstra håndtering, manglende evne til å levere ferdige paneler |
| Rekyl og håndtering | Oppretthold spenning, korrekt form og bygg tette sluttspoler | Coil rerolling linjer, spenningsnivåere, rekyler | Teleskopiske spoler, kantskade, gjentatte båndbrudd |
Materialforberedelse og rengjøring
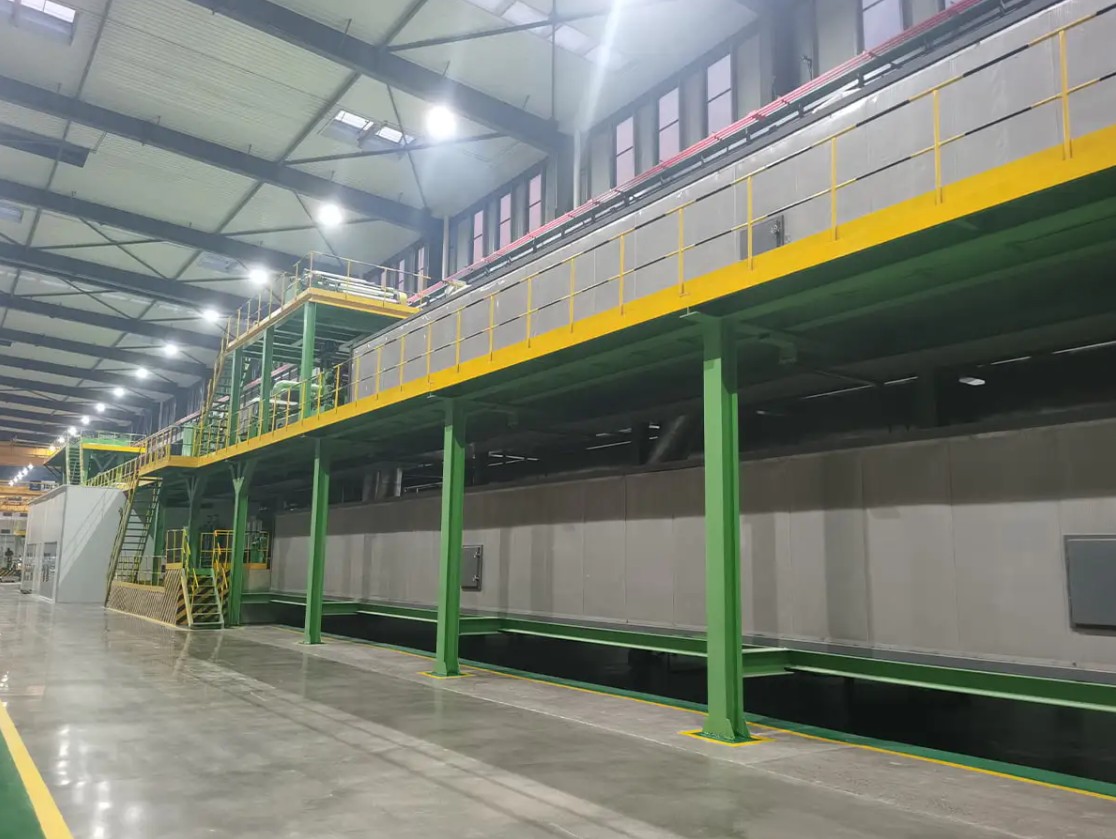
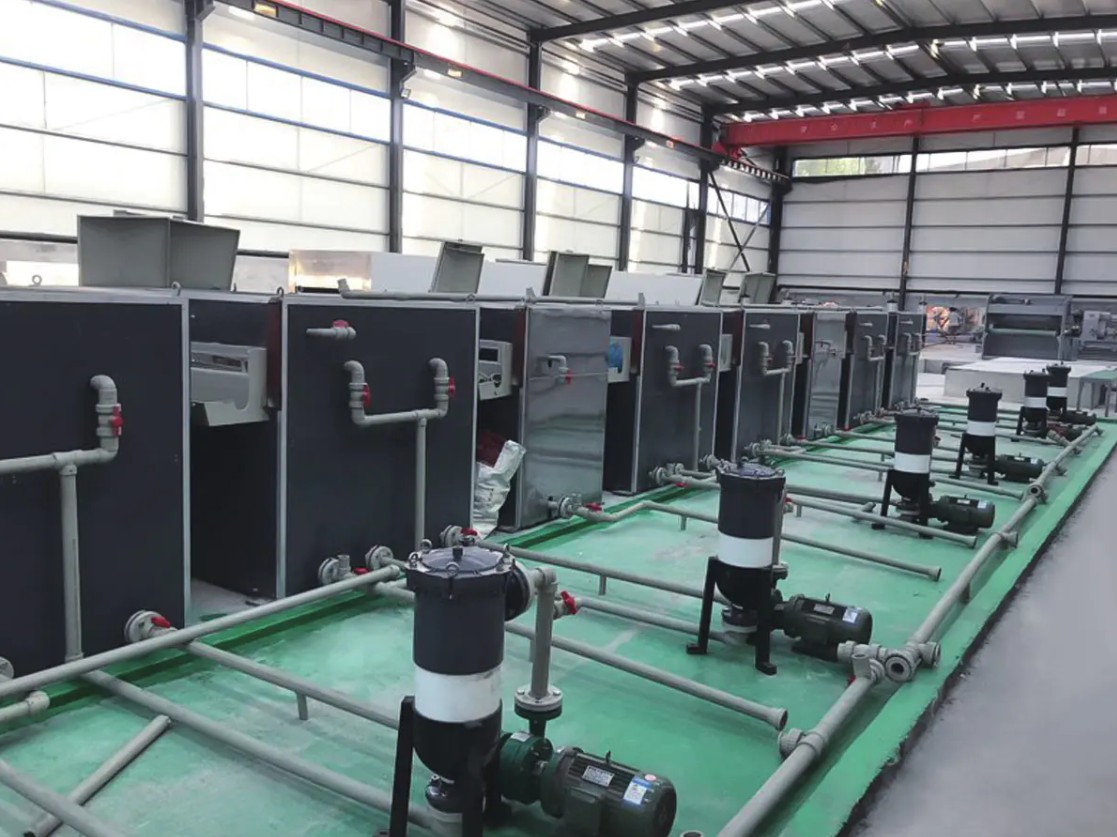
Før belegget kan binde seg pålitelig, må aluminium- eller ståloverflaten være fri for rullende olje, støv og oksid. En forbehandlingsrenselinje kontrollerer konsentrasjonen av kjemisk bad, skyllevannets temperatur og tørkeseksjonen. Utgangen endrer direkte beleggets vedheft og endelig korrosjonsbestandighet. En liten pH-drift kan redusere vekten av konverteringslaget nok til at belegget begynner å flasse etter noen dager i felten.
 Renselinje for forbehandling for overflatebehandling av metallspoler Denne renselinjen fjerner rullende olje, støv og oksider før belegg, noe som direkte påvirker vedheft og korrosjonsmotstand. Teksten understreker at selv mindre pH-avvik kan forårsake beleggsvikt, noe som gjør dette utstyret kritisk for nedstrømskvalitet. Se produkt →
Overflatebehandling og ombygging
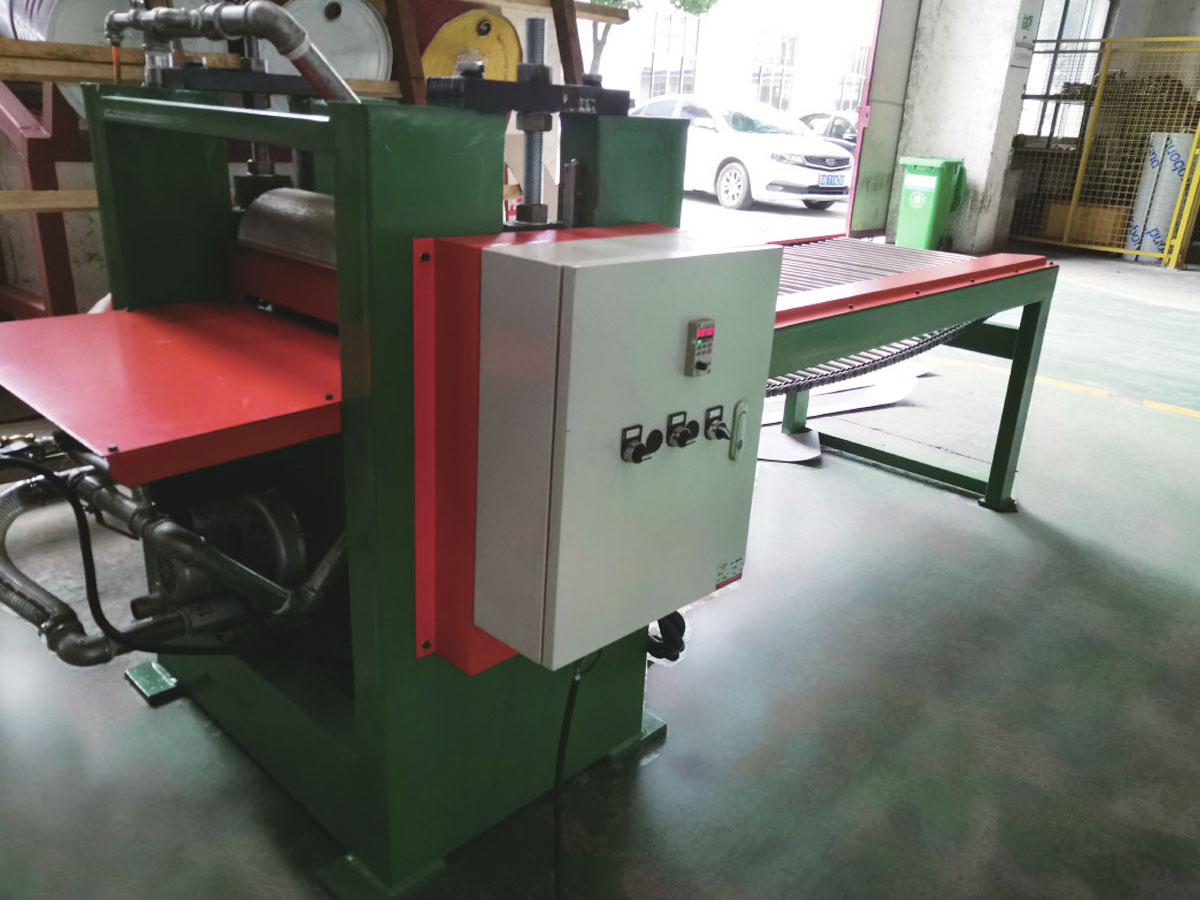
Etter laminering eller belegg må materialet fortsatt bli et produkt. Pregemaskiner legger til tekstur, filmlamineringsmaskiner legger på beskyttende eller dekorativ film, og spor- og skjæreutstyr skaper breddene og formatene kundene bestiller. Disse maskinene sitter normalt nedstrøms for hovedprosessen, men de kontrollerer den leverte verdien av hver kvadratmeter.
Pregemaskin for å legge til tekstur og stivhet til paneler Etter belegg legger preging til tredimensjonale mønstre som forbedrer estetikk og strukturell styrke. Denne maskinen kontrollerer den leverte verdien av hver kvadratmeter, og gir tilpassbare teksturer og presisjon som oppfyller kundenes spesifikasjoner. Se produkt → Rekyl og håndtering
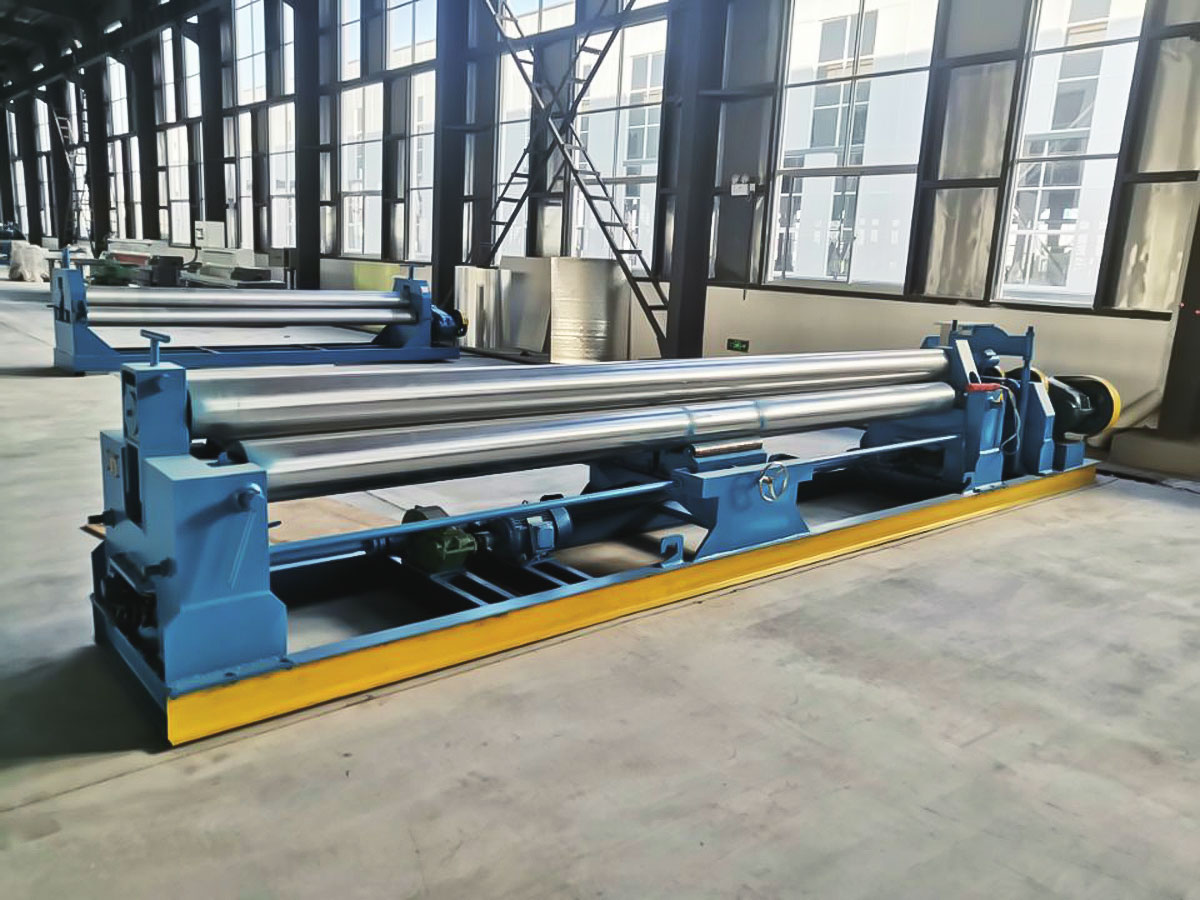
Kontinuerlige prosesslinjer produserer spoler, ikke sluttprodukter. En omrullingslinje for spoler spoler tilbake spalte eller belagte spoler for å fjerne defekter, forbedre teleskopering og stille inn nøyaktig lengde eller opptak som kreves av neste produksjonstrinn. Spenningskontroll er kritisk; ujevn spenning kan strekke tynn aluminium permanent og gjøre en salgbar spole til skrap.
Coil Rerolling Produksjonslinje for etterbehandling og inspeksjon Denne omrullingslinjen spoler tilbake, spalter og inspiserer spoler for å fjerne defekter og stille inn nøyaktige lengder. Spenningskontroll er avgjørende fordi ujevn spenning kan permanent skade tynt aluminium, så dette utstyret avgjør direkte om en spole blir et salgbart produkt. Se produkt → Hvorfor hjelpeutstyr dikterer reell ytelse
Den primære maskinen setter en teoretisk produksjonshastighet. Hjelpeutstyr bestemmer hvilken prosentandel av den teoretiske hastigheten som blir akseptert produkt. Dette er grunnen til at hver hjelpegruppe fortjener den samme ingeniøroppmerksomheten som hovedpressen eller belegningshodet.
Les dette som en typisk form for bidrag, ikke som tall du kan legge sammen. Materialforberedelse vises vanligvis først fordi forurensning ved inngangsseksjonen multipliserer senere defekter. Temperatur- og herdekontroll er nummer to fordi belegg og laminering er avhengig av en stabil varmekurve. Overflatebehandling og konvertering gir direkte produktverdi. Kutting og rekyl påvirker utbytte og håndteringstap. Når hjelpegruppene jobber sammen, kan linjen konsekvent kjøre nær sin reelle designhastighet. Når de ikke gjør det, kan ikke selv den beste hovedpressen kompensere.
Den skjulte kostnaden ved forsømmelse av hjelpeutstyr
Vurder en coil-beleggingslinje der forbehandlingsbadkjemien kun kontrolleres en gang i uken. pH-verdien driver sakte, konverteringslaget blir ujevnt, og linjehastigheten må reduseres for å holde beleggkvaliteten. Resultatet viser seg ikke som et plutselig sammenbrudd, men som måned etter måned med tapt produksjon.
Den oransje linjen viser hva som skjer når utstyr blir forsømt: nedetiden stiger fra femten timer til over åtti timer i løpet av seks måneder. Den blå linjen, med rutinekontroller og tidlig utskifting av deler, holder seg under tjue timer. I en produksjonslinje bærer hver tapt time bruttomarginen til hele produksjonen for den timen. Den forsømte linjen vil også forbruke flere reservedeler etter at lagre og tetninger svikter på grunn av kontinuerlig overarbeid. Advarselsskiltene er enkle å lese: forsinket oppvarming, varierende spenning, beleggstriper og lav linjehastighet. Handle før disse skiltene blir harde mekaniske skader.
Sentraliserte eller frittstående hjelpekonfigurasjoner
Det er to praktiske oppsett for hjelpeutstyr. I en sentralisert konfigurasjon betjener én gruppe pumper, tørkere, kjølere eller monitorer flere linjer gjennom et distribusjonsnettverk. I en frittstående konfigurasjon har hver linje sin egen dedikerte maskin. Valget endrer anleggets fotavtrykk, driftskostnader og vedlikeholdsprosedyre.
Radarkartet sammenligner to typiske konfigurasjoner på seks praktiske kriterier. Sentralisert hjelpeutstyr oppnår høye poengsummer på gulvplass, energieffektivitet, brukervennlighet og skalerbarhet fordi den delte infrastrukturen sprer kostnadene over mange linjer. Frittstående utstyr tjener høye poeng på kostnadseffektivitet og redundans fordi det unngår lange distribusjonsnettverk og holder feil lokalt. For et anlegg med en stabil produktmiks og kontinuerlig drift gir sentraliserte systemer vanligvis lavere driftskostnad. For et anlegg som kjører mange korte jobbbytter eller spesielle materialer, beskytter frittstående maskiner oppetiden bedre. Det riktige valget avhenger av linjeantall, skiftplan og materialområde.
| Kriterium | Sentralisert | Frittstående |
|---|---|---|
| Gulvplass | Kompakt, én stasjon betjener flere linjer | Større fotavtrykk fordi hver linje har sin egen enhet |
| Energiforbruk | Bedre fordi pumper og drivverk er delt | Enklere, men ofte mer energitap per linje |
| Vedlikehold | Krever planlagt sentralt vedlikehold | Enheten kan isoleres og repareres raskt |
| Redundans | Lavere; svikt i sentralenheten stopper mange linjer | Høy; hver linje har sin egen reservemargin |
| Skalerbarhet | Vanskeligere å utvide etter at rørene er fikset | Enkelt, legg til en dedikert maskin til |
Utvalgskriterier for hjelpeutstyr i metallkompositt- og coil-beleggingslinjer
Velg hjelpeutstyr med samme disiplin som du bruker for hovedenheten. Utvelgelsesprosessen dekker vanligvis seks områder.
- Hastighetstilpasning: hjelpesystemet må dekke den raskeste linjehastigheten pluss 10 prosent reserve.
- Materialkompatibilitet: definer aluminiumslegering, ståltykkelse, spolebredde og overflatekjemi før du ber om et tilbud.
- Automatiseringsnivå: Bestem om operatører skal laste spoler manuelt eller starte og stoppe fra et sentralt kontrollrom.
- Vedlikeholdstilgang: sjekk komponentens fellesskap og om enheten kan isoleres for reparasjoner.
- Servicerespons: bekreft fjerndiagnose og lokal reservedeler tilgjengelig.
- Fremtidig fleksibilitet: gi plass til en bredere spole, et tykkere underlag eller et ekstra belegghode.
Diagrammet viser en typisk coil-beleggingslinje som investerte i en bedre forbehandlingsstasjon, ekstra tørkesoner og en ny rekyler. Defektkostnaden falt fra $120 000 per år til $35 000 fordi rengjøring og temperaturkontroll fjernet hovedkildene til beleggsvikt. Materialavfall falt fra $95.000 til $30.000 fordi linjen sluttet å produsere off-spec spoler under oppstart og bytte. Energikostnadene falt fordi ledningen ikke lenger måtte overopphete stripen for å kompensere for ustabil herding. Nedetidskostnadene falt fra $140 000 til $38 000 da de nye hjelpeenhetene inkluderte fjernovervåking og raskere tilgang. Den totale årlige besparelsen er rundt $290 000, som vanligvis betaler for oppgraderingen innen to år.
Se på din egen linje med de samme øynene som du ville brukt på en ny investering. Identifiser hvilken hjelpefunksjon som skaper de hyppigste avvisningene eller stansene, og sammenlign den med hovedmaskinens kapasitet. Den enkle sammenligningen avslører ofte en større besparelse enn å bytte ut hovedutstyret. For en dypere forståelse av linjevalg, se gjennom komplett veiledning for valg av høyytelses produksjonslinje for metallkomposittpaneler . Du kan også snakk direkte med produsenten om en konfigurasjon for din spesifikke materialblanding og planløsning.